
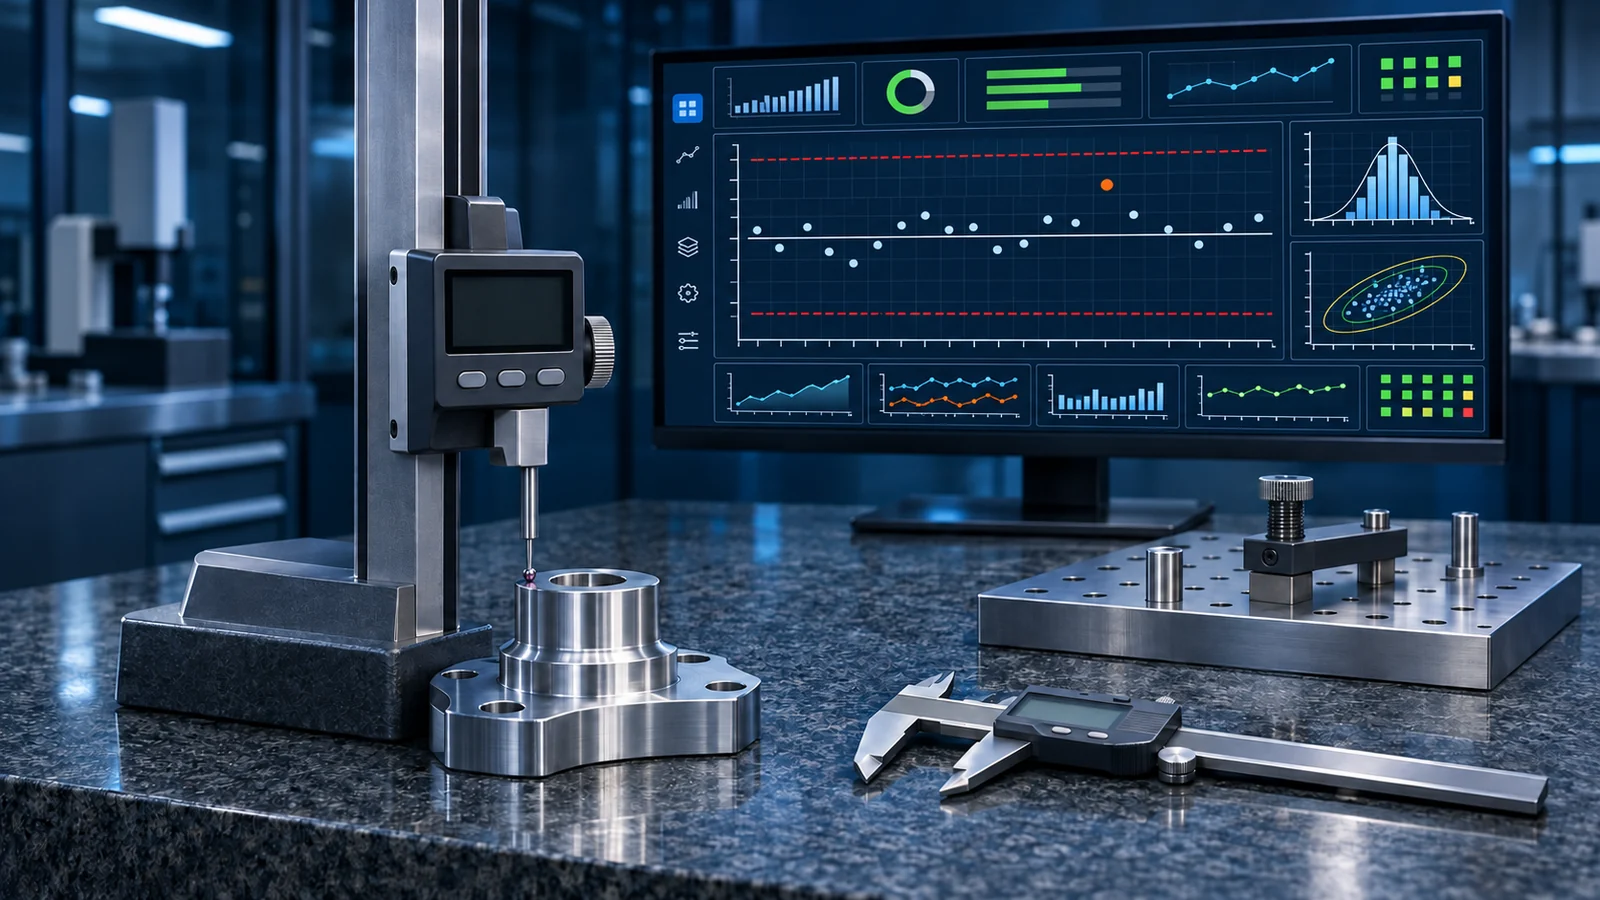
SPC การควบคุมกระบวนการเชิงสถิติ
ก้าวจากการตัดสินผ่านหรือไม่ผ่านขั้นสุดท้าย ไปสู่การเฝ้าระวังเสถียรภาพของกระบวนการและหลักฐานความสามารถ
เครื่องมือสถิติ SPC ที่พัฒนาเองเชื่อมต่อเครื่องมือวัดและข้อมูลคุณภาพ ให้บริการแผนภูมิควบคุม การตรวจจับความผิดปกติ ความสามารถของกระบวนการ การวิเคราะห์ระบบการวัด และรายงานแบบแบ่งชั้น ระบบช่วยระบุความผิดปกติของกระบวนการและโอกาสปรับปรุง ไม่ใช่แทนที่การตัดสินความรับผิดชอบด้านคุณภาพ และไม่นำเสนอการพยากรณ์คุณภาพด้วย AI เป็นฟังก์ชันมาตรฐานที่มีอยู่แล้ว
เหมาะสำหรับ
สถานการณ์ที่เหมาะสม
- • กระบวนการผลิตที่ต้องเฝ้าระวังความเสถียรอย่างต่อเนื่องของขนาดสำคัญ น้ำหนัก สมรรถนะ หรือจำนวนข้อบกพร่อง
- • ทีมคุณภาพที่มีข้อมูลการตรวจสอบแล้ว แต่แผนภูมิควบคุม การวิเคราะห์ความสามารถ และการตอบสนองความผิดปกติยังพึ่งพาสเปรดชีตกระจัดกระจาย
- • โรงงานที่ต้องการแผนควบคุม กฎการตัดสิน และการวิเคราะห์แบบแบ่งชั้นที่เป็นมาตรฐานเดียวกัน ก่อนขยายไปหลายสายการผลิต
- • หน้างานที่ต้องการเชื่อมโยงเครื่องมือวัด MES และพารามิเตอร์กระบวนการ เป็นห่วงโซ่หลักฐานคุณภาพที่ตรวจสอบย้อนได้
สถานการณ์ที่ต้องประเมินแยกต่างหาก
- • ปริมาณตัวอย่าง ความถี่การวัด และบริบทข้อมูลไม่เพียงพอ แต่เรียกร้องข้อสรุปความสามารถที่น่าเชื่อถือทันที
- • คาดหวังให้ SPC แทนที่การตรวจสอบทั้งหมด การวางแผนคุณภาพ การบริหารห้องปฏิบัติการ หรือ QMS แบบครบวงจร
- • ระบบการวัดยังไม่ผ่านการประเมิน ใช้ขอบเขตข้อกำหนดกับขอบเขตควบคุมกระบวนการปะปนกัน และไม่ยินดีปรับกระบวนการข้อมูลพื้นฐาน
- • คาดหวังให้ระบบพยากรณ์ปัญหาคุณภาพทุกเรื่อง ระบุสาเหตุรากโดยอัตโนมัติ หรือปรับพารามิเตอร์เครื่องจักรโดยไม่ผ่านการอนุมัติ
ความเชื่อมโยงกับวิธีลีน
ฟังก์ชันหลัก
รวบรวมข้อมูลคุณภาพอัตโนมัติ
เชื่อมต่อเครื่องมือวัด สถานีตรวจสอบ MES หรือฐานข้อมูลคุณภาพ โดยคงค่าตัวอย่าง เวลา ผลิตภัณฑ์ ขั้นตอน ล็อต และบริบทอื่นไว้ ลดการจดบันทึกซ้ำ
การกำหนดค่าแผนควบคุม
กำหนดค่าแหล่งข้อมูล วิธีสุ่มตัวอย่าง กลุ่มย่อย ขอบเขตข้อกำหนด วิธีคำนวณขอบเขตควบคุม และมิติการแบ่งชั้นตามคุณลักษณะ พร้อมแยกกฎการใช้งานระหว่างช่วงผลิตทดลองกับช่วงผลิตเสถียร
แผนภูมิควบคุมหลายชนิด
รองรับแผนภูมิค่าเฉลี่ย-พิสัย ค่าเฉลี่ย-ส่วนเบี่ยงเบนมาตรฐาน ค่าเดี่ยว-พิสัยเคลื่อนที่ EWMA, CUSUM และแผนภูมิควบคุมชนิดนับได้ เช่น P, NP, C และ U เลือกใช้ตามชนิดข้อมูล
กฎการตัดสินของ Nelson และการติดตามสัญญาณ
ระบุรูปแบบความผิดปกติตามกฎของ Nelson ข้อ 1 ถึง 8 ทำเครื่องหมายจุดและกฎที่ทำให้เกิดสัญญาณ เก็บเวอร์ชันขอบเขตควบคุมและบันทึกการตัดสินไว้ให้ทบทวน
การวิเคราะห์ความสามารถของกระบวนการ
ให้ดัชนี Cp, Cpk, Cpm, Pp, Ppk พร้อมการวิเคราะห์เชิงกราฟ และแจ้งเตือนเงื่อนไขตีความ เช่น ความเสถียร ขนาดตัวอย่าง และสมมติฐานการแจกแจง
การวิเคราะห์ข้อมูลไม่ปกติและพหุตัวแปร
รองรับแนวทางการวิเคราะห์ความสามารถสำหรับข้อมูลไม่ปกติ เช่น Box-Cox และ Johnson รวมถึงการเฝ้าระวังพหุตัวแปรด้วย Hotelling T² โดยวิธีเฉพาะกำหนดตามลักษณะข้อมูลและขอบเขตโครงการ
Gage R&R การวิเคราะห์ระบบการวัด
จัดระเบียบข้อมูลและผลลัพธ์การวิเคราะห์ระบบการวัด ช่วยประเมินความสามารถในการทำซ้ำ การทำซ้ำโดยผู้วัดต่างคน และองค์ประกอบของความแปรปรวน เพื่อเป็นหลักฐานความน่าเชื่อถือของการวัดรองรับข้อสรุปแผนภูมิควบคุมและความสามารถ
การตอบสนองความผิดปกติและรายงานคุณภาพ
เชื่อมโยงสัญญาณการตัดสินเข้ากับบันทึกการตอบสนอง สาเหตุ มาตรการ และการทบทวน สร้างรายงานแนวโน้มและสรุปตามผลิตภัณฑ์ ขั้นตอน เครื่องจักร หรือกะ
สถาปัตยกรรมข้อมูลและระบบ
ชั้นการวัดและแหล่งข้อมูล
เชื่อมต่อเครื่องมือวัด อุปกรณ์ทดสอบ เทอร์มินัลตรวจสอบด้วยตนเอง และระบบธุรกิจเดิม กำหนดหน่วยการวัด ตัวระบุตัวอย่าง เวอร์ชันข้อกำหนด และแหล่งเวลาให้ชัดเจน
ชั้นธรรมาภิบาลข้อมูลคุณภาพ
ตรวจสอบความถูกต้องของตัวอย่าง กลุ่มย่อย และฟิลด์บริบท บริหารข้อมูลขาดหาย ซ้ำ แก้ไข และการแบ่งชั้น ป้องกันการคำนวณทางสถิติบนข้อมูลที่เปรียบเทียบกันไม่ได้
ชั้นเครื่องมือสถิติ SPC
คำนวณขอบเขตควบคุม แผนภูมิควบคุม การตัดสินความผิดปกติ ความสามารถ ข้อมูลไม่ปกติ พหุตัวแปร และการวิเคราะห์ระบบการวัด โดยคงการตั้งค่าพารามิเตอร์และอัลกอริทึมไว้
ชั้นแอปพลิเคชันและการตอบสนอง
ให้บริการการวิเคราะห์สำหรับวิศวกร กระดานข้อมูลหน้างาน การตอบสนองความผิดปกติ และรายงาน เชื่อมต่อกับ MES หรือกระบวนการคุณภาพได้ แต่ไม่แทนที่การอนุมัติปล่อยงานโดยอัตโนมัติ
- อินเทอร์เฟซข้อมูลเครื่องมือวัดดิจิทัล อุปกรณ์วัด และชุดทดสอบ
- ซีเรียล USB หรือวิธีการสื่อสารที่ผู้ผลิตอุปกรณ์จัดให้และผ่านการตรวจสอบ
- อินเทอร์เฟซผลิตภัณฑ์ ใบสั่งผลิต ขั้นตอน และผลการตรวจสอบของ MES
- อินเทอร์เฟซ SCADA, OPC UA/DA หรือฐานข้อมูลกระบวนการ
- อินเทอร์เฟซวัสดุ ข้อกำหนด และผลการตรวจสอบของ ERP หรือระบบคุณภาพ
- การนำเข้า CSV/Excel แบบควบคุมและการย้ายข้อมูลย้อนหลัง
- REST API มุมมองฐานข้อมูล และการส่งออกรายงานตามที่ตกลง
ขั้นตอนการใช้งาน
- 1
วินิจฉัยคุณลักษณะและข้อมูล
เลือกคุณลักษณะคุณภาพสำคัญ ตรวจสอบชนิดข้อมูล การสุ่มตัวอย่าง กลุ่มย่อย ระบบการวัด เวอร์ชันข้อกำหนด และความพร้อมใช้งานของข้อมูลย้อนหลังเดิม
- 2
ออกแบบแผนควบคุม
กำหนดแผนภูมิควบคุม กฎการตัดสิน ระยะขอบเขตควบคุม วิธีประเมินความสามารถ และมิติการแบ่งชั้น พร้อมชี้ให้ชัดว่าสัญญาณทางสถิติไม่เท่ากับการตัดสินว่าผลิตภัณฑ์ไม่เป็นไปตามข้อกำหนด
- 3
เชื่อมต่อข้อมูลและตรวจสอบการคำนวณ
เชื่อมต่อเครื่องมือวัดหรือข้อมูลธุรกิจ ใช้ตัวอย่างที่เป็นตัวแทนตรวจสอบผลการคำนวณ กราฟ การทำงานของกฎ และสิทธิ์ พร้อมเก็บบันทึกการตรวจสอบไว้
- 4
ทดลองใช้งานการตอบสนองความผิดปกติ
นำสัญญาณการตัดสินเข้าสู่การตอบสนองหน้างานและการทบทวนสาเหตุ ตรวจสอบการรายงานตกหล่น การใช้ผิด และการปรับเกินจำเป็น พร้อมฝึกอบรมบทบาทวิศวกรรมและการผลิต
- 5
ทบทวนและขยายแบบแบ่งขั้น
เมื่อทำงานเสถียรแล้วให้ทบทวนแผนควบคุมเป็นระยะ ผลิตภัณฑ์หรือกระบวนการใหม่ต้องพิสูจน์การวัด การแจกแจง และขอบเขตควบคุมใหม่ ไม่คัดลอกกลไกโดยไม่ทบทวน
สิ่งส่งมอบ
- ✓ คุณลักษณะสำคัญ แหล่งข้อมูลการวัด และแผนควบคุม SPC
- ✓ พจนานุกรมข้อมูลของตัวอย่าง กลุ่มย่อย ข้อกำหนด และฟิลด์การแบ่งชั้น
- ✓ ฟังก์ชันวิเคราะห์สถิติ SPC และกระดานข้อมูลที่กำหนดค่าตามขอบเขตที่ตกลง
- ✓ บันทึกการตรวจสอบการคำนวณแผนภูมิควบคุม การตัดสิน ความสามารถ และ MSA
- ✓ เอกสารกระบวนการตอบสนองความผิดปกติ การทบทวนสาเหตุ และการพิสูจน์ยืนยัน
- ✓ อินเทอร์เฟซเครื่องมือวัดหรือระบบธุรกิจ และเทมเพลตนำเข้าข้อมูล
- ✓ การฝึกอบรมผู้ใช้ เกณฑ์การวิเคราะห์ และเอกสารการดูแลรักษา
คำถามที่พบบ่อย
SPC ต่างจากการตรวจสอบขั้นสุดท้ายอย่างไร
การตรวจสอบขั้นสุดท้ายตัดสินเป็นหลักว่าผลิตภัณฑ์เป็นไปตามข้อกำหนดหรือไม่ ส่วน SPC ตรวจสอบว่ากระบวนการเสถียรตลอดเวลาและมีรูปแบบผิดปกติหรือไม่ ขอบเขตควบคุมมาจากข้อมูลกระบวนการ ส่วนขอบเขตข้อกำหนดมาจากความต้องการของผลิตภัณฑ์ ทั้งสองใช้แทนกันไม่ได้ และกระบวนการที่เสถียรก็ไม่ได้แทนที่การตรวจสอบผลิตภัณฑ์ที่จำเป็น
เมื่อกระบวนการยังไม่เสถียร ดูค่า Cpk ได้เลยหรือไม่
ไม่ควรสรุปจาก Cpk ตัวเดียว ต้องตรวจสอบระบบการวัด การแจกแจงข้อมูล และความเสถียรของกระบวนการก่อน พร้อมแยกดัชนีระยะสั้นออกจากระยะยาว ระบบให้การคำนวณและหลักฐานเชิงกราฟ แต่การตีความเชิงวิศวกรรมยังต้องอาศัยบริบทการสุ่มตัวอย่างและความรู้ด้านกระบวนการกำกับ
การปรากฏของจุดที่ถูกตัดสินว่าผิดปกติบนแผนภูมิควบคุมหมายความว่าผลิตภัณฑ์ไม่ผ่านหรือไม่
ไม่เสมอไป จุดที่ถูกตัดสินบ่งชี้ว่ากระบวนการอาจมีสัญญาณของสาเหตุพิเศษ ต้องตรวจสอบการวัด เครื่องจักร วัสดุ วิธีการ และสิ่งแวดล้อมตามแผนตอบสนอง การจัดการผลิตภัณฑ์ต้องยึดข้อกำหนด การตรวจสอบ และกระบวนการคุณภาพที่ได้รับอนุมัติ ไม่ใช่เพียงสีบนแผนภูมิ
ข้อมูลที่ไม่เป็นโค้งปกติจัดการอย่างไร
วิเคราะห์ที่มาของความไม่ปกติและกลไกการเกิดข้อมูลก่อน แล้วจึงเลือกการแปลงค่า วิธีวิเคราะห์ความสามารถสำหรับข้อมูลไม่ปกติ หรือวิธีเฝ้าระวังอื่นตามความเหมาะสม ระบบรองรับแนวทางเช่น Box-Cox และ Johnson แต่ไม่แนะนำให้แปลงค่าอย่างกลไกเพียงเพื่อให้ได้ดัชนีที่ดูดี
รวมการวิเคราะห์สาเหตุรากด้วย AI หรือการพยากรณ์คุณภาพหรือไม่
ขอบเขตมาตรฐานปัจจุบันคือการวิเคราะห์สถิติ การระบุสัญญาณ และการปิดวงจรความผิดปกติ ไม่รวมการวิเคราะห์สาเหตุรากด้วย AI ที่พัฒนาสมบูรณ์แล้วหรือคำรับประกันการพยากรณ์คุณภาพ แนวทางดังกล่าวสามารถพิสูจน์ร่วมกันได้เมื่อรากฐานข้อมูลและสถานการณ์ชัดเจน และต้องไม่ปะปนกับหลักฐานทางสถิติของ SPC
ผลิตภัณฑ์ที่เกี่ยวข้อง
การจัดการพลังงานและการวิเคราะห์การใช้พลังงานในโรงงาน
แยกรายละเอียดจากมาตรวัดรวมและใบเรียกเก็บเงินไปยังพื้นที่ ระบบ เครื่องจักร และผลิตภัณฑ์ เพื่อสร้างฐานข้อมูลการใช้พลังงานที่อธิบายได้
การป้องกันข้อผิดพลาดในการชั่งและป้อนวัตถุดิบพร้อมการตรวจสอบล็อตย้อนกลับ
แปลงข้อกำหนดของสูตรให้เป็นการตรวจสอบ ขั้นตอนการชั่ง และบันทึกล็อตที่ปฏิบัติได้จริงที่หน้างานผลิต
MES สายการผลิตและการตรวจสอบคุณภาพย้อนกลับ
ทำให้การปฏิบัติตามใบสั่งผลิตมีหลักฐานรองรับ ความผิดปกติของกระบวนการมีบันทึก และตรวจสอบสายสัมพันธ์ของผลิตภัณฑ์ย้อนกลับได้
บทความที่เกี่ยวข้อง
SPC กับความสามารถของกระบวนการ: ตัดสินความเสถียรก่อน แล้วจึงคุยเรื่อง Cp/Cpk
คำตอบโดยตรงของ SPC กับความสามารถของกระบวนการ คือใช้แผนภูมิควบคุมตัดสินก่อนว่ากระบวนการเสถียรเชิงสถิติหรือไม่ แล้วจึงคำนวณดัชนีความสามารถเมื่อข้อกำหนดจำเพาะ การแจกแจง และระบบการวัดเหมาะสม Cp=(USL−LSL)÷(6σ ภายในกลุ่ม) Cpk=min[(USL−μ)÷(3σ ภายในกลุ่ม), (μ−LSL)÷(3σ ภายในกลุ่ม)] ส่วน Pp และ Ppk ใช้ส่วนเบี่ยงเบนมาตรฐานโดยรวมแทนส่วนเบี่ยงเบนมาตรฐานภายในกลุ่ม แผนภูมิควบคุมตอบว่ากระบวนการมีสาเหตุพิเศษเกิดขึ้นหรือไม่ ดัชนีความสามารถตอบว่าการกระจายและจุดศูนย์กลางของกระบวนการอยู่ตรงไหนเทียบกับข้อกำหนดจำเพาะ ทั้งสองใช้แทนกันไม่ได้
การตรวจสอบไปข้างหน้าและย้อนกลับ: เชื่อมข้อมูลระบุตัวตนผลิตภัณฑ์กับหลักฐานกระบวนการให้เป็นภาพเดียวกัน
คำตอบโดยตรงของการตรวจสอบไปข้างหน้าและย้อนกลับ คือการออกแบบให้ทิศทางการสืบค้นทั้งสองใช้ความสัมพันธ์ของข้อมูลระบุตัวตนชุดเดียวกัน การตรวจสอบย้อนกลับไล่จากผลิตภัณฑ์สำเร็จรูปหรือล็อตกลับไปดูว่าใช้วัสดุใบ ผ่านอุปกรณ์และกระบวนการใด ใครปฏิบัติงาน และผลคุณภาพเป็นอย่างไร ส่วนการติดตามไปข้างหน้าเริ่มจากวัสดุมีปัญหา อุปกรณ์ เครื่องมือและอุปกรณ์จับยึด หรือความผิดปกติของกระบวนการ เพื่อหางานระหว่างผลิตและผลิตภัณฑ์สำเร็จรูปที่อาจได้รับผลกระทบ ทั้งสองแบ่งปันห่วงโซ่เหตุการณ์เดียวกัน ไม่ใช่สร้างรายงานสองใบแยกกัน
เจ็ดสูญเสียของการผลิตแบบลีน: จากการระบุหน้างานสู่การปรับปรุงด้วยข้อมูล
คำตอบโดยตรงของเจ็ดสูญเสีย คือการจำแนกกิจกรรมที่ไม่สร้างคุณค่าให้ลูกค้าออกเป็นเจ็ดกลุ่ม ได้แก่ การผลิตเกินความจำเป็น การรอคอย การขนย้าย การแปรรูปเกินความจำเป็น สินค้าคงคลัง การเคลื่อนไหว และข้อบกพร่อง แล้วใช้การสังเกตหน้างานร่วมกับข้อมูลกระบวนการหาตำแหน่งที่เกิด ระยะเวลา และสาเหตุที่กระตุ้น ตัวการจำแนกเองไม่ก่อให้เกิดการปรับปรุง มีเพียงการเชื่อมสูญเสียเข้ากับผู้รับผิดชอบ งานมาตรฐาน การจัดการความผิดปกติ และจังหวะการทบทวน จึงจะเปลี่ยนจาก ‘เห็นปัญหา’ ไปสู่ ‘ลดปัญหา’ ได้จริง

สร้างวงจร SPC ที่น่าเชื่อถือจากคุณลักษณะสำคัญหนึ่งคุณลักษณะ
ตรวจสอบการวัด การสุ่มตัวอย่าง และบริบทข้อมูลก่อนเลือกแผนภูมิควบคุมและกฎการตอบสนอง เพื่อให้ข้อสรุปทางสถิติให้ประโยชน์จริงต่อการปรับปรุงกระบวนการ