
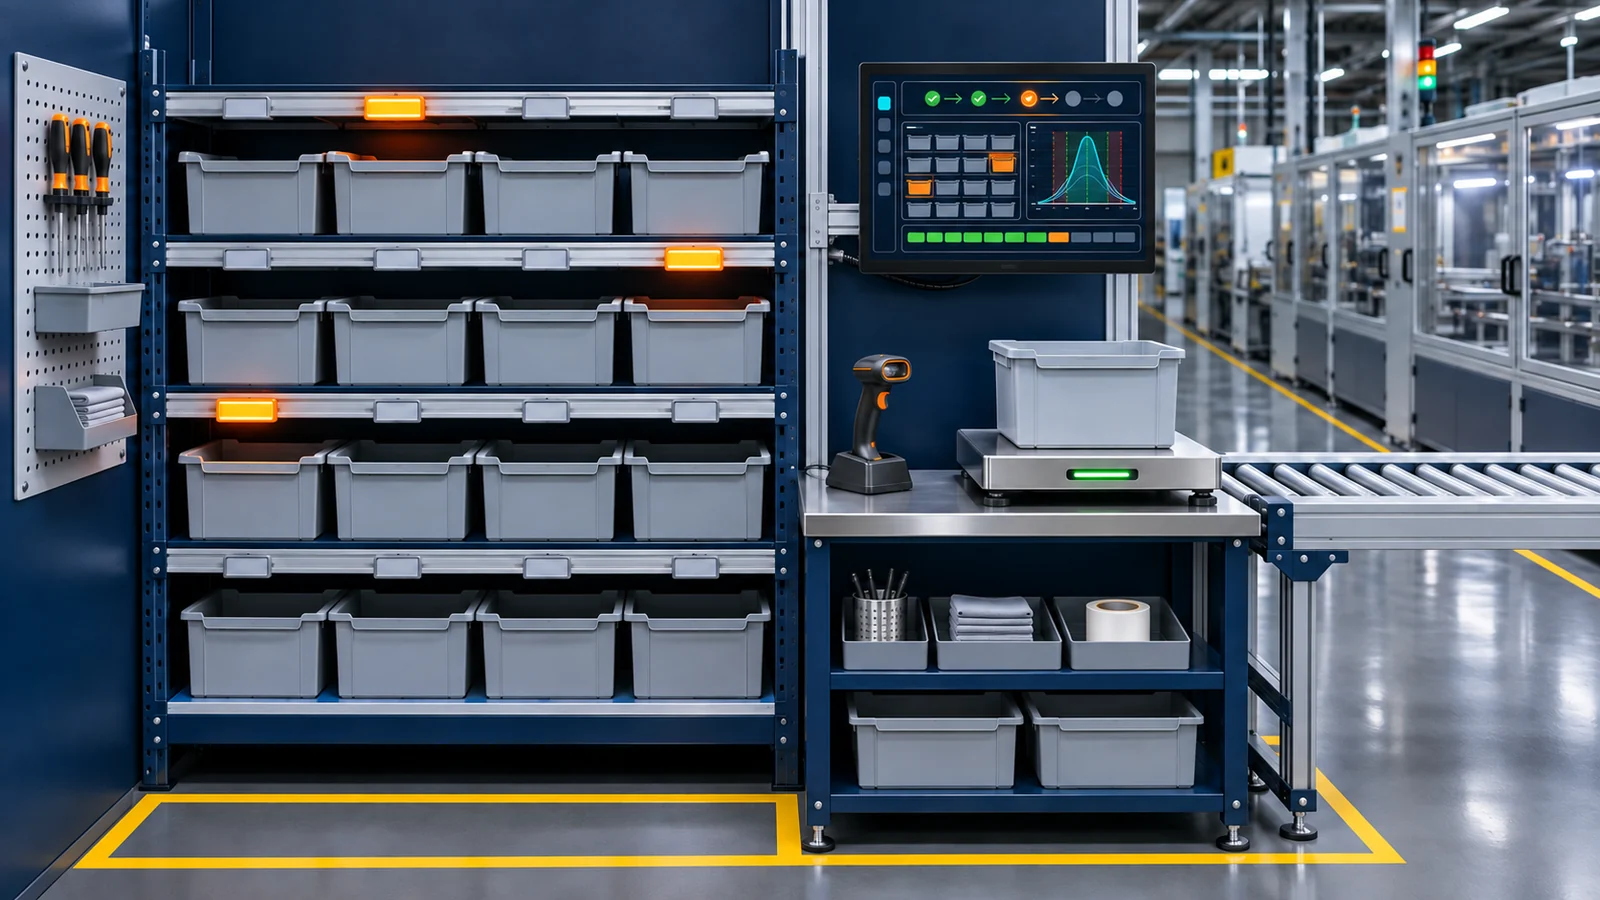
การป้องกันข้อผิดพลาดในการชั่งและป้อนวัตถุดิบพร้อมการตรวจสอบล็อตย้อนกลับ
แปลงข้อกำหนดของสูตรให้เป็นการตรวจสอบ ขั้นตอนการชั่ง และบันทึกล็อตที่ปฏิบัติได้จริงที่หน้างานผลิต
สำหรับสถานีเตรียมส่วนผสมด้วยแรงงานหรือกึ่งอัตโนมัติ ระบบเชื่อมโยงสูตร ใบสั่งผลิต บาร์โค้ดวัตถุดิบ เครื่องชั่งอิเล็กทรอนิกส์ และการยืนยันการป้อนวัตถุดิบ บันทึกการชั่งและการจัดการความผิดปกติทุกครั้ง พร้อมสร้างความเชื่อมโยงจากล็อตวัตถุดิบถึงล็อตผลิตภัณฑ์ ระบบช่วยลดความเสี่ยงจากการเบิกผิด การเตรียมส่วนผสมไม่ครบ และน้ำหนักนอกช่วงค่าความเผื่อ โดยไม่อ้างว่าสามารถขจัดข้อผิดพลาดของมนุษย์ได้ทั้งหมด
เหมาะสำหรับ
สถานการณ์ที่เหมาะสม
- • หน้างานเตรียมส่วนผสมในอุตสาหกรรมอาหาร ผลิตภัณฑ์ดูแลส่วนบุคคล งานสนับสนุนยา หรืออุตสาหกรรมอื่นที่มีข้อกำหนดด้านลำดับการชั่ง ค่าความเผื่อ และสายสัมพันธ์ของล็อต
- • โรงงานที่มีสถานีเตรียมส่วนผสมด้วยแรงงานหรือกึ่งอัตโนมัติจำนวนมาก และต้องการคงเครื่องชั่งเดิมไว้พร้อมเพิ่มการตรวจสอบออนไลน์
- • โรงผลิตที่มีใบสั่งผลิตและรหัสวัตถุดิบแล้ว แต่บันทึกการเบิกและคืนวัตถุดิบ การชั่ง และการป้อนวัตถุดิบยังไม่เชื่อมโยงกัน
- • กระบวนการผลิตแบบล็อตที่ต้องออกแบบกฎการทำงานออฟไลน์ การอนุญาตพิเศษเมื่อเกิดความผิดปกติ และการตรวจสอบตามแต่ละสถานี
สถานการณ์ที่ต้องประเมินแยกต่างหาก
- • ต้องการให้ระบบรับประกันว่าจะไม่มีวัตถุดิบผิด วัตถุดิบขาด หรือค่านอกช่วงค่าความเผื่ออีกเลย โดยไม่เปลี่ยนวิธีปฏิบัติงานหน้างานและกฎการจัดการความผิดปกติ
- • ยังไม่มีรหัสวัตถุดิบ บาร์โค้ด และนิยามล็อต และไม่สามารถจัดการข้อมูลหลักขั้นพื้นฐานให้แล้วเสร็จก่อนเปิดใช้งาน
- • ต้องการ WMS แบบครบวงจร การจัดการคุณภาพห้องปฏิบัติการ การวิจัยและพัฒนาสูตรอัตโนมัติ หรือการจัดตาราง APS เป็นผลิตภัณฑ์มาตรฐานชุดเดียวกัน
- • พื้นที่ป้องกันการระเบิด พื้นที่ปราศจากเชื้อ หรือพื้นที่ที่มีข้อกำหนดความปลอดภัยพิเศษ แต่ไม่ได้ระบุเงื่อนไขสำหรับการเลือกอุปกรณ์ การติดตั้ง และการรับรอง
ความเชื่อมโยงกับวิธีลีน
ฟังก์ชันหลัก
การส่งสูตรและใบสั่งผลิตอย่างควบคุม
เรียกใช้เวอร์ชันสูตรที่ยืนยันแล้ว น้ำหนักเป้าหมาย ลำดับการชั่ง และค่าความเผื่อตามใบสั่งผลิต พร้อมเก็บบันทึกเวอร์ชันและการส่งข้อมูล ส่วนระบบที่รับผิดชอบสูตรหลักและสิทธิ์การแก้ไขกำหนดตามโครงการ
การตรวจสอบบาร์โค้ดสำหรับการเบิกและคืนวัตถุดิบ
สแกนบาร์โค้ดของวัตถุดิบ ล็อต ภาชนะ หรือสถานี เพื่อตรวจสอบตัวตนวัตถุดิบ สถานะล็อต และงานปัจจุบัน พร้อมเตือนหรือหยุดการทำงานเมื่อข้อมูลไม่ตรงกัน ซ้ำ หรือมีขั้นตอนขาดหาย
การเปรียบเทียบเครื่องชั่งอิเล็กทรอนิกส์แบบเรียลไทม์
รับค่าน้ำหนักที่เสถียรและเปรียบเทียบกับค่าเป้าหมาย ขีดจำกัดบน และขีดจำกัดล่างแบบเรียลไทม์ พร้อมบันทึกการหักน้ำหนักภาชนะ การชั่ง การชั่งซ้ำ และการเติมวัตถุดิบเพิ่ม อินเทอร์เฟซเครื่องชั่งและเกณฑ์ตัดสินความเสถียรต้องทดสอบเชื่อมโยงที่หน้างาน
การจัดการค่านอกช่วงและการยืนยันการป้อนวัตถุดิบ
ดำเนินการแจ้งเตือนด้วยเสียงและแสง ห้ามดำเนินการต่อ อนุญาตให้ดำเนินการต่อโดยผู้มีสิทธิ์ หรือตรวจสอบซ้ำตามการกำหนดค่า พร้อมบันทึกผู้ปฏิบัติงาน สาเหตุ และผลการจัดการ และสามารถตรวจสอบภาชนะหรือเครื่องจักรปลายทางซ้ำก่อนป้อนวัตถุดิบ
สายสัมพันธ์ของล็อตและการตรวจสอบการชั่งย้อนกลับ
เชื่อมโยงล็อตวัตถุดิบ บันทึกการชั่ง ล็อตการเตรียมส่วนผสม เครื่องจักรที่ป้อนวัตถุดิบ และล็อตผลิตภัณฑ์สำเร็จรูป รองรับการตรวจสอบย้อนกลับจากผลิตภัณฑ์สำเร็จรูปถึงวัตถุดิบ และการตรวจสอบไปข้างหน้าจากวัตถุดิบที่มีปัญหาถึงปลายทางที่ใช้
บัฟเฟอร์ออฟไลน์และการทำงานต่อจากจุดที่หยุด
เก็บงานที่ส่งลงสถานีแล้วและบันทึกหน้างานไว้ชั่วคราวภายใต้กฎทางธุรกิจที่ชัดเจน เมื่อเครือข่ายกลับมาให้ส่งข้อมูลต่อและตรวจสอบด้วยตัวระบุเฉพาะ โดยกำหนดแยกกันระหว่างการกระทำที่อนุญาตให้ทำออฟไลน์กับการกระทำที่ต้องหยุด
การตรวจสอบสิทธิ์และรายงานรายกะ
ควบคุมสิทธิ์ด้านสูตร ค่าความเผื่อ การอนุญาตพิเศษ และการบันทึกเพิ่มเติม สรุปความคืบหน้าของงาน เหตุการณ์นอกช่วงค่าความเผื่อ การชั่งซ้ำ และบันทึกล็อต พร้อมเก็บข้อมูลตรวจสอบของการแก้ไขสำคัญ
สถาปัตยกรรมข้อมูลและระบบ
ชั้นสถานีเตรียมส่วนผสม
เทอร์มินัลสถานี อุปกรณ์สแกน เครื่องชั่งอิเล็กทรอนิกส์ การแจ้งเตือนด้วยเสียงและแสง และอินเตอร์ล็อกการป้อนวัตถุดิบที่จำเป็นรองรับการทำงานหน้างาน โดยแสดงงานปัจจุบันและล็อตอย่างชัดเจน
ชั้นบัฟเฟอร์ขอบเครือข่ายและอินเทอร์เฟซอุปกรณ์
จัดการการสื่อสารกับเครื่องชั่ง ข้อมูลบาร์โค้ด การตัดสินน้ำหนักเสถียร และบัฟเฟอร์ออฟไลน์ เพื่อลดผลกระทบของเครือข่ายที่ผันผวนต่อการปฏิบัติงานหน้างานและลำดับบันทึก
ชั้นแอปพลิเคชันป้องกันข้อผิดพลาดและล็อต
จัดการเวอร์ชันสูตร งาน ขั้นตอนการชั่ง ค่าความเผื่อ การอนุญาตพิเศษเมื่อเกิดความผิดปกติ และสายสัมพันธ์ของล็อต พร้อมเก็บค่าน้ำหนักดิบและบันทึกการจัดการทางธุรกิจ
ชั้นการเชื่อมโยงระบบองค์กร
แลกเปลี่ยนข้อมูลใบสั่งผลิต วัตถุดิบ ล็อต และผลลัพธ์กับ ERP, MES, WMS หรือระบบคุณภาพ โดยกำหนดขอบเขตผู้รับผิดชอบหลักด้านบัญชีสินค้าคงคลังและการตัดสินคุณภาพอย่างชัดเจน
- อินเทอร์เฟซการสื่อสารของเครื่องชั่งอิเล็กทรอนิกส์ เครื่องชั่งตั้งโต๊ะ และเครื่องมือวัดน้ำหนัก
- บาร์โค้ดหนึ่งมิติ บาร์โค้ดสองมิติ RFID และเครื่องพิมพ์ฉลาก
- PLC ชุดวาล์วป้อนวัตถุดิบ และสัญญาณอินเตอร์ล็อกของภาชนะหรือสถานี
- อินเทอร์เฟซใบสั่งผลิต เวอร์ชันสูตร และงานการผลิตของ ERP/MES
- อินเทอร์เฟซข้อมูลที่ตกลงสำหรับ WMS หรือกระบวนการเบิกและคืนวัตถุดิบ
- การเชื่อมโยงฐานข้อมูล REST API หรือคิวข้อความ
- อินเทอร์เฟซสัญญาณเตือนด้วยเสียงและแสง กระดานข้อมูลหน้างาน และการแจ้งเตือนข้อความขององค์กร
ขั้นตอนการใช้งาน
- 1
ทบทวนกระบวนการเตรียมส่วนผสมและความเสี่ยง
ตรวจเดินตลอดกระบวนการเบิก การจัดเก็บชั่วคราว การชั่ง การคืน และการป้อนวัตถุดิบ เพื่อระบุจุดเสี่ยง เช่น วัตถุดิบที่คล้ายกัน การปนเปื้อนข้าม การใช้สถานีผิด และน้ำหนักนอกช่วงค่าความเผื่อ
- 2
ออกแบบกฎสูตรและล็อต
ยืนยันผู้รับผิดชอบสูตรหลัก เวอร์ชัน ค่าความเผื่อ บาร์โค้ด การแยกและรวมล็อต และสิทธิ์อนุญาตพิเศษเมื่อเกิดความผิดปกติ เพื่อสร้างกฎป้องกันข้อผิดพลาดที่ทดสอบได้
- 3
ต้นแบบสถานีและการทดสอบเชื่อมโยงเครื่องชั่ง
ตรวจสอบการสแกน การหักน้ำหนักภาชนะ น้ำหนักเสถียร การชั่งซ้ำ การเติมวัตถุดิบเพิ่ม และการยืนยันการป้อนวัตถุดิบ พร้อมทดสอบการทำงานหน้างานภายใต้ความผิดปกติของเครือข่ายและอุปกรณ์แบบต่าง ๆ
- 4
ทดลองใช้งานและยอมรับสายสัมพันธ์ของล็อต
เลือกสูตรตัวแทนเพื่อบันทึกแบบขนาน และตรวจสอบความครบถ้วนของข้อมูลด้วยการตรวจสอบไปข้างหน้าจากวัตถุดิบ การตรวจสอบย้อนกลับจากผลิตภัณฑ์สำเร็จรูป และการกำหนดขอบเขตล็อตผิดปกติ
- 5
อบรมและขยายการใช้งานเป็นระยะ
อบรมผู้ปฏิบัติงาน ผู้ดูแลสูตร และผู้จัดการความผิดปกติ กำหนดกระบวนการตรวจสอบและสำรองข้อมูลให้เป็นกิจวัตร และทบทวนความแตกต่างของวัตถุดิบกับอุปกรณ์ก่อนทำซ้ำไปยังสถานีใหม่
สิ่งส่งมอบ
- ✓ รายการกระบวนการเตรียมส่วนผสม จุดเสี่ยง และกฎป้องกันข้อผิดพลาด
- ✓ การออกแบบเวอร์ชันสูตร บาร์โค้ด ค่าความเผื่อ และสายสัมพันธ์ของล็อต
- ✓ แอปพลิเคชันป้องกันข้อผิดพลาดของสถานีและตรวจสอบการชั่งย้อนกลับที่กำหนดค่าตามขอบเขต
- ✓ เอกสารอินเทอร์เฟซของเครื่องชั่ง การสแกน อินเตอร์ล็อก และระบบองค์กร
- ✓ กฎการจัดการค่านอกช่วง การชั่งซ้ำ การอนุญาตพิเศษ และการทำงานออฟไลน์
- ✓ บันทึกการยอมรับการตรวจสอบไปข้างหน้าและย้อนกลับและสถานการณ์ผิดปกติ
- ✓ เอกสารการอบรมผู้ปฏิบัติงาน การตรวจสอบสิทธิ์ และการบำรุงรักษา
คำถามที่พบบ่อย
ระบบสามารถรับประกันได้หรือไม่ว่าจะไม่เกิดการเตรียมส่วนผสมผิดหรือไม่ครบอีก
ไม่สามารถรับประกันได้อย่างเด็ดขาด ระบบลดความเสี่ยงด้วยการตรวจสอบบาร์โค้ด ข้อจำกัดของขั้นตอน การเปรียบเทียบน้ำหนักแบบเรียลไทม์ และบันทึกการอนุญาตพิเศษเมื่อเกิดความผิดปกติ แต่ผลลัพธ์จริงยังขึ้นกับการระบุวัตถุดิบ การปฏิบัติงานหน้างาน สภาพเครื่องชั่ง และการจัดการช่องทางบายพาส จึงควรทบทวนสถานการณ์การยอมรับอย่างต่อเนื่อง
สามารถเชื่อมต่อเครื่องชั่งอิเล็กทรอนิกส์ที่มีอยู่ได้โดยตรงหรือไม่
ต้องตรวจสอบรุ่น อินเทอร์เฟซการสื่อสาร รูปแบบข้อมูลขาออก สถานะความเสถียร และลักษณะการสุ่มค่า เครื่องชั่งที่รองรับสามารถทดสอบเชื่อมโยงได้โดยตรง หากไม่มีอินเทอร์เฟซที่เหมาะสม สามารถประเมินการเปลี่ยนเครื่องแสดงผลหรือเพิ่มโมดูลรวบรวมข้อมูล แต่การอ่านค่าด้วยมือไม่สามารถจำลองความสามารถในการป้องกันข้อผิดพลาดอัตโนมัติทั้งหมดได้
เมื่อเครือข่ายขาดยังสามารถเตรียมส่วนผสมต่อได้หรือไม่
สามารถออกแบบการทำงานออฟไลน์ตามความเสี่ยงทางธุรกิจ แต่ไม่ควรอนุญาตทุกการกระทำแบบออฟไลน์ สามารถกำหนดค่าการชั่งงานที่ส่งลงสถานีแล้ว การตรวจสอบการสแกน และการเก็บข้อมูลชั่วคราว ส่วนการกระทำที่เกี่ยวข้องกับสูตรล่าสุด สถานะล็อต หรือการอนุมัติคุณภาพอาจต้องหยุดชั่วคราว และต้องตัดข้อมูลซ้ำกับตรวจสอบข้อมูลหลังการเชื่อมต่อกลับมา
ควบคุมสิทธิ์การแก้ไขและดูสูตรอย่างไร
สามารถจำกัดการดู แก้ไข ตรวจสอบอนุมัติ ส่งลงสถานี และปรับค่าความเผื่อของสูตรตามบทบาท พร้อมบันทึกเวอร์ชันและการดำเนินการสำคัญ หาก ERP หรือระบบอื่นเป็นผู้รับผิดชอบสูตรหลัก ระบบนี้จะรับเฉพาะเวอร์ชันที่ควบคุมแล้ว เพื่อป้องกันการแก้ไขพร้อมกันหลายแห่ง
การเปิดใช้งานระบบหมายความว่าเป็นไปตามข้อกำหนด GMP หรือการรับรอง ISO ทันทีหรือไม่
ไม่ใช่ ระบบสามารถออกแบบการตรวจสอบย้อนกลับสำหรับบุคลากร เครื่องจักร วัตถุดิบ วิธีการ และสภาพแวดล้อม พร้อมเวลาประทับและบันทึกล็อตตามข้อกำหนดของโครงการ แต่ข้อสรุปด้านการรับรองหรือการปฏิบัติตามข้อกำหนดยังขึ้นกับระบบการจัดการทั้งหมดขององค์กร หลักฐานการปฏิบัติจริง และการตรวจสอบอย่างเป็นทางการ ไม่ได้เกิดจากฟังก์ชันของซอฟต์แวร์โดยอัตโนมัติ
ผลิตภัณฑ์ที่เกี่ยวข้อง
การจัดการพลังงานและการวิเคราะห์การใช้พลังงานในโรงงาน
แยกรายละเอียดจากมาตรวัดรวมและใบเรียกเก็บเงินไปยังพื้นที่ ระบบ เครื่องจักร และผลิตภัณฑ์ เพื่อสร้างฐานข้อมูลการใช้พลังงานที่อธิบายได้
MES สายการผลิตและการตรวจสอบคุณภาพย้อนกลับ
ทำให้การปฏิบัติตามใบสั่งผลิตมีหลักฐานรองรับ ความผิดปกติของกระบวนการมีบันทึก และตรวจสอบสายสัมพันธ์ของผลิตภัณฑ์ย้อนกลับได้
OEE และการแสดงผลอันดง
ไม่ได้แสดงเพียงดัชนีเดียว แต่แยกการสูญเสียลงไปถึงสาเหตุและวงจรความรับผิดชอบที่ลงมือปฏิบัติได้
บทความที่เกี่ยวข้อง
คู่มือป้องกันข้อผิดพลาดในการชั่งผสมด้วยมือ: จากคำเตือนการสแกนสู่วงจรชั่งแบบปิด
แก่นของการป้องกันข้อผิดพลาดในการชั่งผสมด้วยมือคือการรวมเวอร์ชันสูตร ตัวตนวัสดุ ลำดับเติม น้ำหนักเรียลไทม์ ค่าคลาดเคลื่อน และการอนุมัติข้อยกเว้นให้เป็นสายการปฏิบัติที่ข้ามโดยพลการไม่ได้ การสแกนตอบว่า ‘ใช่วัสดุนี้หรือไม่’ การเปรียบเทียบน้ำหนักตอบว่า ‘ปริมาณอยู่ในช่วงอนุญาตหรือไม่’ และการเชื่อมล็อตตอบว่า ‘ตรวจสอบเหตุการณ์ย้อนหลังได้หรือไม่’ ทั้งสามต้องออกแบบร่วมกับการเบิกคืนวัสดุ เปลี่ยนล็อต และจัดการข้อยกเว้น ไม่สามารถอ้างว่าข้อผิดพลาดหายไปด้วยคำเตือนบนหน้าจอเพียงอย่างเดียว
การตรวจสอบไปข้างหน้าและย้อนกลับ: เชื่อมข้อมูลระบุตัวตนผลิตภัณฑ์กับหลักฐานกระบวนการให้เป็นภาพเดียวกัน
คำตอบโดยตรงของการตรวจสอบไปข้างหน้าและย้อนกลับ คือการออกแบบให้ทิศทางการสืบค้นทั้งสองใช้ความสัมพันธ์ของข้อมูลระบุตัวตนชุดเดียวกัน การตรวจสอบย้อนกลับไล่จากผลิตภัณฑ์สำเร็จรูปหรือล็อตกลับไปดูว่าใช้วัสดุใบ ผ่านอุปกรณ์และกระบวนการใด ใครปฏิบัติงาน และผลคุณภาพเป็นอย่างไร ส่วนการติดตามไปข้างหน้าเริ่มจากวัสดุมีปัญหา อุปกรณ์ เครื่องมือและอุปกรณ์จับยึด หรือความผิดปกติของกระบวนการ เพื่อหางานระหว่างผลิตและผลิตภัณฑ์สำเร็จรูปที่อาจได้รับผลกระทบ ทั้งสองแบ่งปันห่วงโซ่เหตุการณ์เดียวกัน ไม่ใช่สร้างรายงานสองใบแยกกัน
เจ็ดสูญเสียของการผลิตแบบลีน: จากการระบุหน้างานสู่การปรับปรุงด้วยข้อมูล
คำตอบโดยตรงของเจ็ดสูญเสีย คือการจำแนกกิจกรรมที่ไม่สร้างคุณค่าให้ลูกค้าออกเป็นเจ็ดกลุ่ม ได้แก่ การผลิตเกินความจำเป็น การรอคอย การขนย้าย การแปรรูปเกินความจำเป็น สินค้าคงคลัง การเคลื่อนไหว และข้อบกพร่อง แล้วใช้การสังเกตหน้างานร่วมกับข้อมูลกระบวนการหาตำแหน่งที่เกิด ระยะเวลา และสาเหตุที่กระตุ้น ตัวการจำแนกเองไม่ก่อให้เกิดการปรับปรุง มีเพียงการเชื่อมสูญเสียเข้ากับผู้รับผิดชอบ งานมาตรฐาน การจัดการความผิดปกติ และจังหวะการทบทวน จึงจะเปลี่ยนจาก ‘เห็นปัญหา’ ไปสู่ ‘ลดปัญหา’ ได้จริง

ใช้สูตรตัวแทนหนึ่งสูตรพิสูจน์การป้องกันข้อผิดพลาดและการตรวจสอบย้อนกลับ
ตรวจสอบวัตถุดิบ น้ำหนัก ภาชนะ และล็อตทีละขั้นตั้งแต่การเบิกจนถึงการป้อนวัตถุดิบ พิสูจน์กฎและการทำงานหน้างานก่อนกำหนดขอบเขตการขยายใช้งาน