
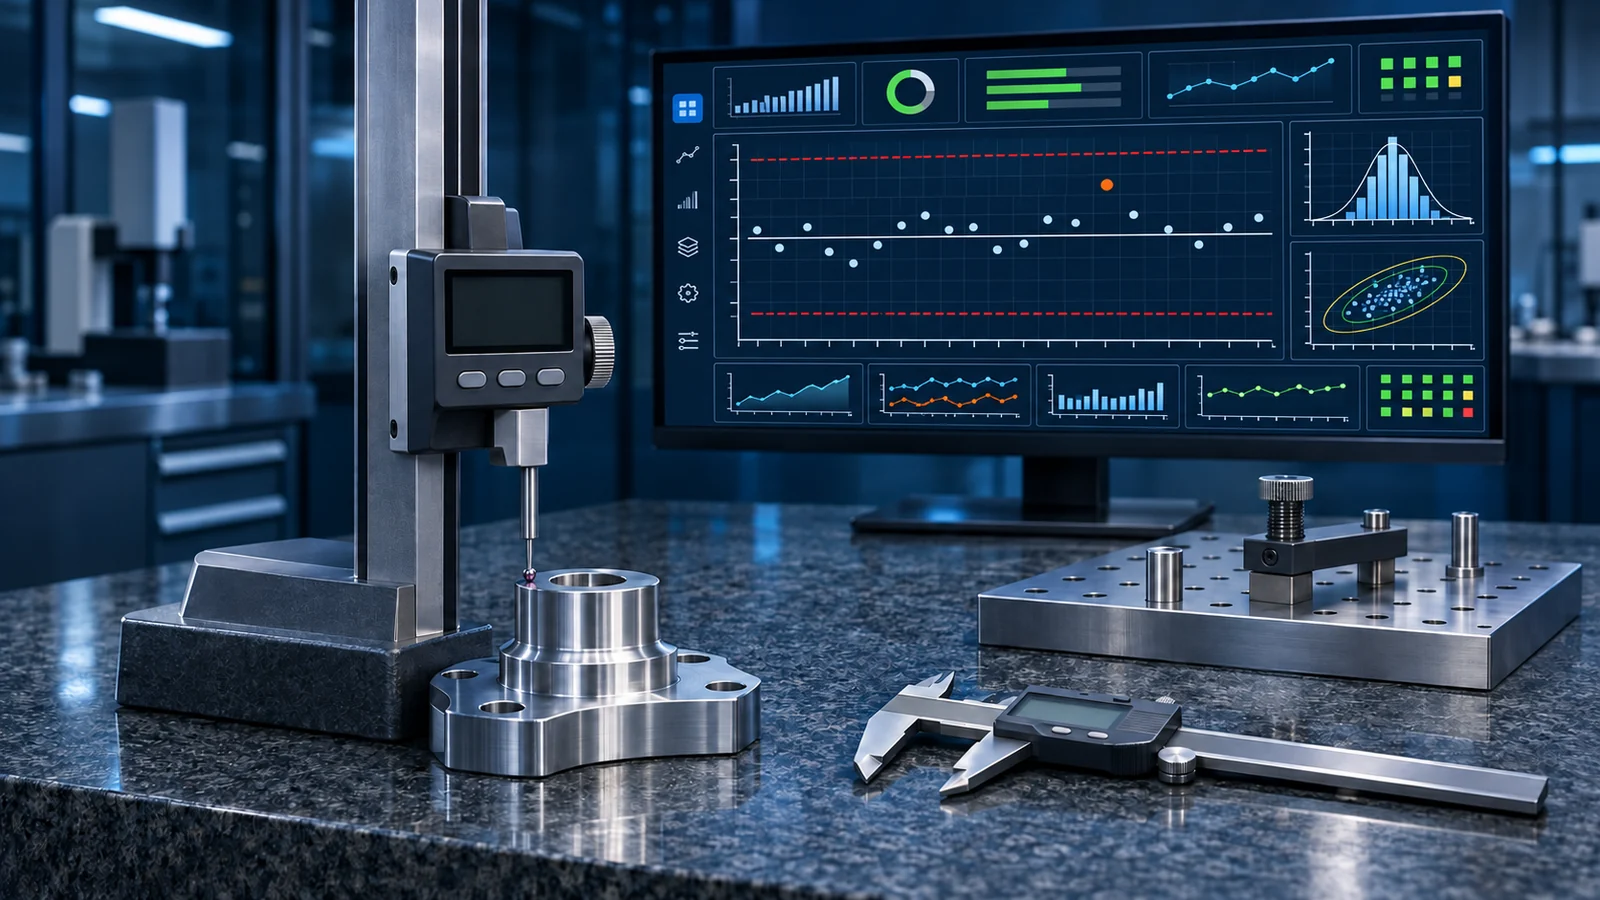
SPC 統計的工程管理
最終合否判定から、工程の安定性監視と能力のエビデンスへ
自社開発のSPC統計エンジンが測定器と品質データを連携し、管理図、異常判定、工程能力、測定システム分析、層別レポートを提供します。システムは工程の異常と改善機会の識別を支援するものであり、品質責任の判定を代替せず、AI品質予測を既存の標準機能として提示することもありません。
適用場面
適用シーン
- • 重要寸法、重量、性能、欠点数などの安定性を継続的に監視する必要がある生産工程。
- • 検査データはあるが、管理図、能力分析、例外対応が依然として分散した表に依存している品質チーム。
- • 管理方案、異常判定ルール、層別分析を統一してから複数ラインへ展開したい工場。
- • 測定器、MES、工程パラメータを紐付け、照合可能な品質エビデンスチェーンを築きたい現場。
別途評価が必要なシーン
- • サンプル数、測定頻度、データのコンテキストが不足しているのに、直ちに信頼できる能力の結論を求める場合。
- • SPCですべての検査、品質計画、ラボ管理、完全なQMSを代替したい場合。
- • 測定システムが未評価で、規格限界と工程の管理限界が混用されており、基礎的なデータプロセスの改善も望まない現場。
- • システムがすべての品質問題を自動予測し、根本原因を示し、無許可で設備パラメータを直接調整することを期待する場合。
リーン生産手法との関係
主な機能
品質データの自動集約
測定器、検査ステーション、MES、品質データベースを接続し、サンプル値、時刻、製品、工程、バッチなどのコンテキストを保持して、重複した転記を減らします。
管理方案の設定
特性ごとにデータソース、サンプリング方式、サブグループ、規格限界、管理限界の計算、層別の次元を設定し、試作段階と安定段階の使い分けルールを区別します。
各種管理図
X̄-R、X̄-s、単値・移動範囲、EWMA、CUSUM、およびP、NP、C、Uなどの計数値型管理図をサポートし、データタイプに応じて使い分けます。
ネルソンルールと信号の追跡
ネルソンルール1~8によって異常パターンを識別し、トリガーとなった点とルールを明示し、照合用に管理限界のバージョンと異常判定の記録を保持します。
工程能力分析
Cp、Cpk、Cpm、Pp、Ppkなどの指標と図形分析を提供し、安定性、サンプル数、分布の前提といった解釈条件を提示します。
非正規・多変量分析
Box-Cox、Johnsonなどの非正規能力分析の経路とHotelling T²による多変量監視をサポートし、具体的な手法はデータ特性とプロジェクト範囲に応じて設定します。
ゲージR&R 測定システム分析
測定システム分析のデータと結果を整理し、繰り返し性、再現性、変動の構成要素の評価を支援して、管理図と能力の結論に測定の信頼性の根拠を与えます。
例外対応と品質レポート
異常判定の信号を応答、原因、対策、照合の記録に紐付け、製品、工程、設備、シフト別のトレンドと集計レポートを生成します。
データ・システム構成
測定・データソースレイヤー
測定器、試験設備、手動検査端末、既存の業務システムを接続し、測定単位、サンプル識別、規格バージョン、時刻の情報源を明確にします。
品質データガバナンスレイヤー
サンプル、サブグループ、コンテキスト項目を検証し、欠落、重複、修正、層別情報を管理して、比較できないデータの上に統計計算を築くことを避けます。
SPC統計エンジンレイヤー
管理限界、管理図、異常判定、能力、非正規、多変量、測定システムの分析を実行し、パラメータとアルゴリズムの設定を保持します。
アプリケーション・応答レイヤー
エンジニア向け分析、現場ダッシュボード、例外対応、レポート出力を提供し、MESや品質業務フローと連動できますが、承認権限を持つ合格処分を自動的に代替しません。
- デジタル測定器、測定設備、試験台のデータインターフェース
- シリアル、USB、設備メーカー提供の検証済み通信手段
- MESの製品、製造指図、工程、検査結果のインターフェース
- SCADA、OPC UA/DA、工程データベースのインターフェース
- ERP・品質システムの資材、規格、検査結果のインターフェース
- 管理されたCSV/Excel読み込みと履歴データの移行
- REST API、データベースビュー、合意したレポート出力
導入プロセス
- 1
特性とデータの診断
重要品質特性を選定し、データタイプ、サンプリング、サブグループ、測定システム、規格バージョン、既存履歴データの利用可能性を確認します。
- 2
管理方案の設計
管理図、異常判定ルール、管理限界の段階、能力の手法、層別の次元を定め、統計上の信号は不合格品の判定と等しくないことを明確にします。
- 3
データ接続と計算検証
測定器または業務データを接続し、代表的な事例で計算結果、図形、ルールのトリガー、権限を照合して、検証記録を保持します。
- 4
例外対応の試運転
異常判定の信号を現場の対応と原因の振り返りに接続し、見逃し、誤用、過剰調整を確認し、エンジニアと生産の役割を教育します。
- 5
レビューと段階的展開
安定稼働の後は管理方案を定期的にレビューします。新製品や新工程では、測定、分布、管理限界を改めて検証し、機械的に複製しません。
成果物
- ✓ 重要特性、測定データソース、SPC管理方案
- ✓ サンプル、サブグループ、規格、層別項目のデータディクショナリ
- ✓ 範囲に応じて設定されたSPC統計分析とダッシュボード機能
- ✓ 管理図、異常判定、能力、MSAの計算検証記録
- ✓ 例外対応、原因振り返り、照合フローの説明書
- ✓ 測定器または業務システムのインターフェースとデータ読み込みテンプレート
- ✓ 利用者教育、分析基準、運用保守資料
よくある質問
SPCと最終検査は何が違いますか?
最終検査は主に製品が規格を満たすかを判定し、SPCは工程が時間とともに安定しているか、異常パターンが現れていないかを見ます。管理限界は工程データから、規格限界は製品要件から来るもので、両者を混用できず、工程が安定だからといって必要な製品検査を代替することもできません。
工程が不安定な場合でも、Cpkをそのまま見てよいですか?
1つのCpkだけで結論づけるべきではありません。まず測定システム、データの分布、工程の安定性を確認し、短期と長期の指標を区別する必要があります。システムは計算と図形のエビデンスを提供しますが、工学的な解釈にはサンプリングの背景と工程の知識が引き続き必要です。
管理図に異常判定の点が出たら、製品の不合格を意味しますか?
必ずしもそうではありません。異常判定の点は工程に特殊原因の信号が現れた可能性を示すもので、対応計画に沿って測定、設備、材料、方法、環境を確認する必要があります。製品の処分は規格、検査、承認された品質フローに基づくべきで、管理図の色だけによる判断はできません。
非正規のデータはどう扱いますか?
まず非正規性の発生元とデータ生成の仕組みを分析し、適用性に応じて変換、非正規能力の手法、他の監視方式を選択します。システムはBox-Cox、Johnsonなどの経路をサポートしますが、見栄えの良い指標を得るための機械的な変換は推奨しません。
AI根本原因分析や品質予測は含まれますか?
既存の標準範囲は統計分析、信号識別、例外対応のクローズドループであり、成熟したAI根本原因分析や品質予測の約束は含まれません。関連する方向性は、データ基盤とシナリオが明確になった後に共同検証できますが、SPCの統計的エビデンスと混同してはなりません。
関連記事
SPCと工程能力:Cp/Cpkを議論する前に、まず安定性を判断する
SPCと工程能力の直接の答えは、まず管理図で工程が統計的に安定しているかを判断し、そのうえで規格、分布および測定系が適切な場合に能力指数を計算することです。Cp=(USL-LSL)÷(6σ群内)、Cpk=min[(USL-μ)÷(3σ群内)、(μ-LSL)÷(3σ群内)]であり、Pp、Ppkは群内標準偏差ではなく全体標準偏差を用います。管理図は工程に特殊原因が現れたかを答え、能力指数は工程のばらつきと中心が規格に対してどこにあるかを答えるものであり、互いに代替できません。
フォワード/バックワードトレーサビリティ:製品の識別情報と工程の証跡を一つのグラフにつなぐ
フォワード/バックワードトレーサビリティの直接の答えは、同一の識別関係を軸に両方向の照会を同時に支えることです。バックワードトレーサビリティは完成品やロットから、どの材料が使われ、どの設備と工程を経て、誰が操業し、どのような品質結果があったかを遡って調べます。フォワード追跡は問題のある材料、設備、治具または工程異常を出発点に、影響を受ける可能性のある仕掛品と完成品を洗い出します。両者は同じイベント連鎖を共有するものであり、それぞれ別々の報告書を二重に作るものではありません。
リーン生産の7つのムダ:現場での識別からデータによる改善へ
7つのムダの直接の答えは、顧客価値を生まない活動を過剰生産、手待ち、運搬、過剰加工、在庫、動作および不良の7類に分類し、現場観察と工程データによって発生場所、継続時間および引き金となる原因を特定することです。分類そのものが改善をもたらすことはありません。ムダを責任者、標準作業、異常処置および振り返りのリズムにつないではじめて、「問題が見える」から「問題が減る」へと進みます。

1つの重要特性から信頼できるSPCのサイクルを築く
まず測定、サンプリング、データのコンテキストを確認し、その後で管理図と対応ルールを選んで、統計上の結論を工程改善に本当に役立たせます。