
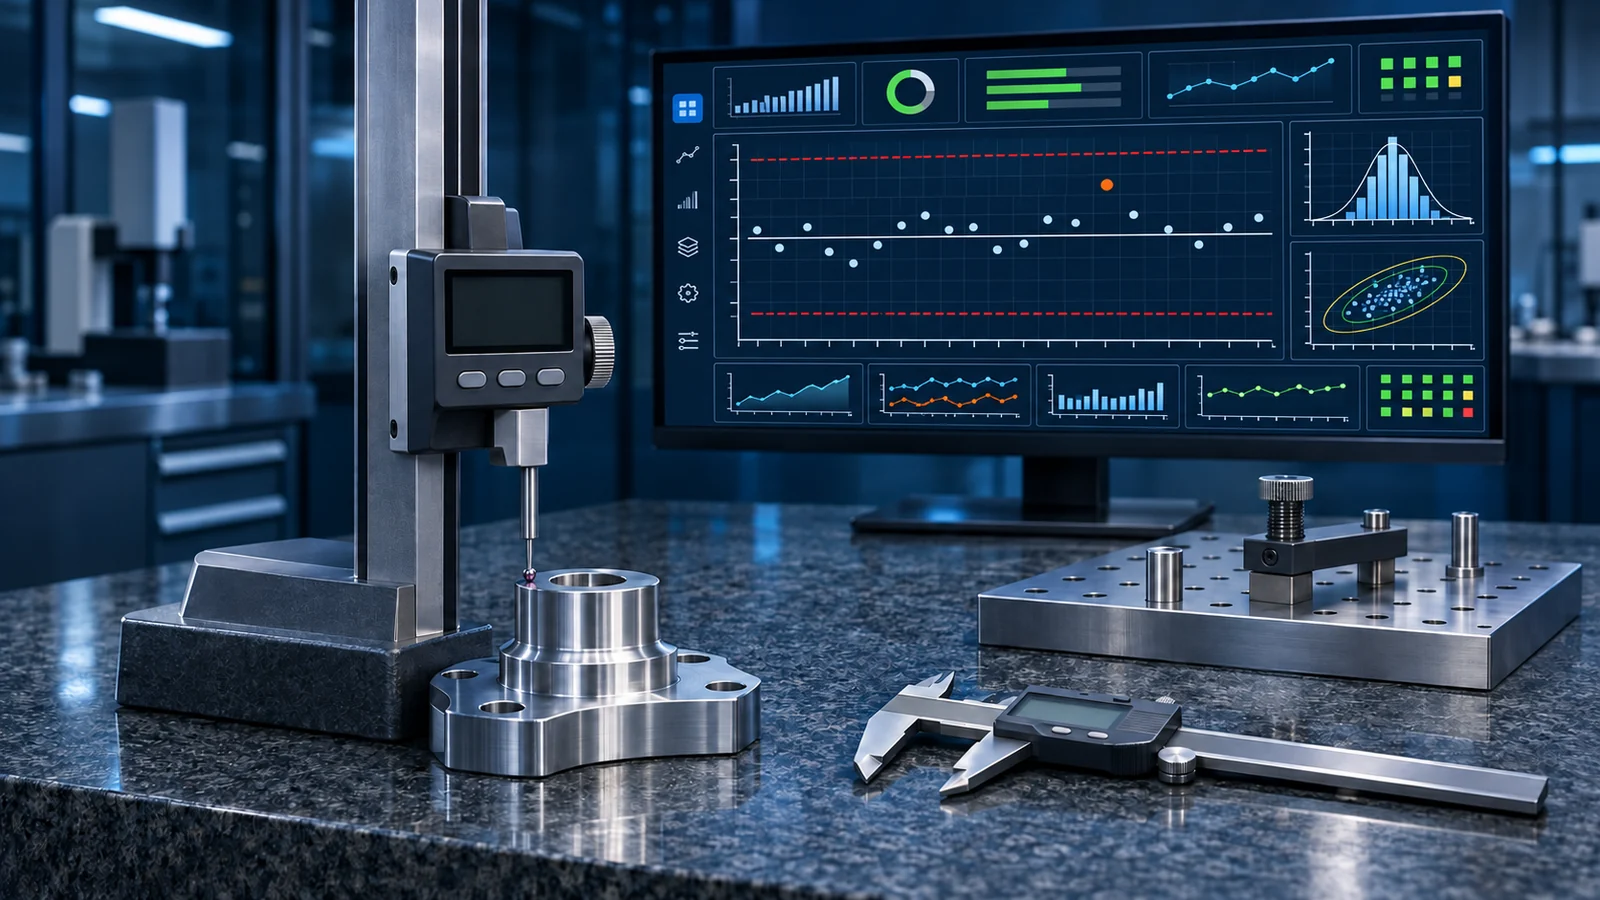
SPC 统计过程控制
从最终合格判定走向过程稳定性监视与能力证据
自研 SPC 统计引擎连接量仪与质量数据,提供控制图、判异、过程能力、测量系统分析和分层报表。系统用于辅助识别过程异常和改善机会,不替代质量责任判定,也不将 AI 质量预测包装为现有标准功能。
适用场景
适用场景
- • 关键尺寸、重量、性能或计数缺陷需要持续监视稳定性的生产过程。
- • 已有检测数据,但控制图、能力和异常响应仍依赖分散表格的质量团队。
- • 需要统一控制方案、判异规则和分层分析,再推广至多产线的工厂。
- • 希望将量仪、MES 与过程参数关联,建立可复核质量证据链的现场。
需要另行评估的场景
- • 样本量、测量频率和数据上下文不足,却要求直接给出可靠能力结论。
- • 希望用 SPC 替代全部检验、质量策划、实验室管理或完整 QMS。
- • 测量系统未经评估,规格限和过程控制限混用,也不愿调整基础数据流程。
- • 期待系统自动预测所有质量问题、给出根因或未经授权直接调整设备参数。
精益生产方法关联
核心功能
质量数据自动汇集
接入量仪、检测工位、MES 或质量数据库,保留样本值、时间、产品、工序和批次等上下文,减少重复抄录。
控制方案配置
按特性配置数据来源、抽样方式、子组、规格限、控制限计算和分层维度,区分试生产与稳定阶段的使用规则。
多类控制图
支持均值-极差、均值-标准差、单值-移动极差、EWMA、CUSUM 以及 P、NP、C、U 等计数型控制图,按数据类型选用。
Nelson 判异与信号追踪
按 Nelson 一至八号规则识别异常模式,标记触发点与规则,保留控制限版本和判异记录供复核。
过程能力分析
提供 Cp、Cpk、Cpm、Pp、Ppk 等指标及图形分析,并提示稳定性、样本量和分布假设等解释前提。
非正态与多变量分析
支持 Box-Cox、Johnson 等非正态能力分析路径及 Hotelling T² 多变量监控,具体方法按数据特征和项目范围配置。
Gage R&R 测量系统分析
组织测量系统分析数据与结果,辅助评价重复性、再现性及变差构成,为控制图和能力结论提供测量可信度依据。
异常响应与质量报表
将判异信号关联到响应、原因、措施和复核记录,按产品、工序、设备或班次生成趋势与汇总报表。
数据与系统架构
测量与数据源层
连接量仪、测试设备、人工检测终端和既有业务系统,明确测量单位、样本标识、规格版本及时间来源。
质量数据治理层
校验样本、子组和上下文字段,管理缺失、重复、修订及分层信息,避免统计计算建立在不可比数据上。
SPC 统计引擎层
执行控制限、控制图、判异、能力、非正态、多变量和测量系统分析,保留参数与算法配置。
应用与响应层
提供工程师分析、现场看板、异常响应和报表输出,并可与 MES 或质量流程联动,不自动替代授权放行。
- 数字量仪、测量设备与测试台数据接口
- 串口、USB 或设备厂商提供的已核验通信方式
- MES 产品、工单、工序与检测结果接口
- SCADA、OPC UA/DA 或过程数据库接口
- ERP/质量系统物料、规格与检验结果接口
- CSV/Excel 受控导入与历史数据迁移
- REST API、数据库视图和约定报表导出
实施路径
- 1
特性与数据诊断
选择关键质量特性,核查数据类型、抽样、子组、测量系统、规格版本和现有历史数据可用性。
- 2
控制方案设计
确定控制图、判异规则、控制限阶段、能力方法和分层维度,明确统计信号不等于不合格品判定。
- 3
数据接入与计算验证
接入量仪或业务数据,以典型样例核对计算结果、图形、规则触发和权限,保留验证记录。
- 4
异常响应试运行
将判异信号接入现场响应与原因复盘,检查漏报、误用和过度调整,培训工程与生产角色。
- 5
评审与分层推广
稳定运行后定期评审控制方案,新产品或新过程须重新验证测量、分布和控制限,不机械复制。
交付成果
- ✓ 关键特性、测量数据源与 SPC 控制方案
- ✓ 样本、子组、规格及分层字段数据字典
- ✓ 按范围配置的 SPC 统计分析与看板功能
- ✓ 控制图、判异、能力和 MSA 计算验证记录
- ✓ 异常响应、原因复盘与复核流程说明
- ✓ 量仪或业务系统接口及数据导入模板
- ✓ 用户培训、分析口径与运维资料
常见问题
SPC 与最终检验有什么区别?
最终检验主要判断产品是否满足规格,SPC 关注过程随时间是否稳定以及是否出现异常模式。控制限来自过程数据,规格限来自产品要求,两者不能混用,也不能以过程稳定替代必要的产品检验。
过程不稳定时可以直接看 Cpk 吗?
不宜只凭一个 Cpk 下结论。需要先核查测量系统、数据分布和过程稳定性,并区分短期与长期指标。系统提供计算和图形证据,工程解释仍需结合抽样背景与过程知识。
控制图出现判异点是否代表产品不合格?
不一定。判异点表示过程可能出现特殊原因信号,需要按响应计划核查测量、设备、材料、方法和环境。产品处置应依据规格、检验和授权质量流程,而不是仅凭控制图颜色。
非正态数据如何处理?
先分析非正态来源及数据生成机制,再按适用性选择变换、非正态能力方法或其他监控方式。系统支持 Box-Cox、Johnson 等路径,但不建议为了得到好看的指标而机械变换。
是否包含 AI 根因分析或质量预测?
现有标准范围是统计分析、信号识别与异常闭环,不包含已成熟的 AI 根因分析或质量预测承诺。相关方向可在数据基础和场景明确后联合验证,且不能与 SPC 统计证据混为一谈。
相关文章
SPC与过程能力:先判断稳定,再讨论Cp/Cpk
SPC与过程能力的直接答案,是先用控制图判断过程是否统计稳定,再在规格、分布和测量系统适用的情况下计算能力指数。Cp=(USL-LSL)÷(6σ组内),Cpk=min[(USL-μ)÷(3σ组内),(μ-LSL)÷(3σ组内)];Pp、Ppk使用总体标准差而非组内标准差。控制图回答过程是否出现特殊原因,能力指数回答过程散布和中心相对规格的位置,两者不能互相替代。
正向与反向追溯:把产品身份和过程证据连成图
正向与反向追溯的直接答案,是围绕同一身份关系同时支持两种查询:反向追溯从成品或批次回查用了哪些物料、经过哪些设备与工艺、由谁操作和有何质量结果;正向追踪从问题物料、设备、工装或过程异常出发,找出可能影响哪些在制品与成品。两者共享同一条事件链,而不是分别建设两张报表。
精益生产七大浪费:从现场识别到数据化改善
七大浪费的直接答案,是把不创造客户价值的活动分成过量生产、等待、搬运、过度加工、库存、动作和缺陷七类,再用现场观察与过程数据找到发生位置、持续时间和触发原因。分类本身不会带来改善,只有将浪费连接到责任人、标准作业、异常处置和复盘节奏,才会从“看见问题”走向“减少问题”。
