
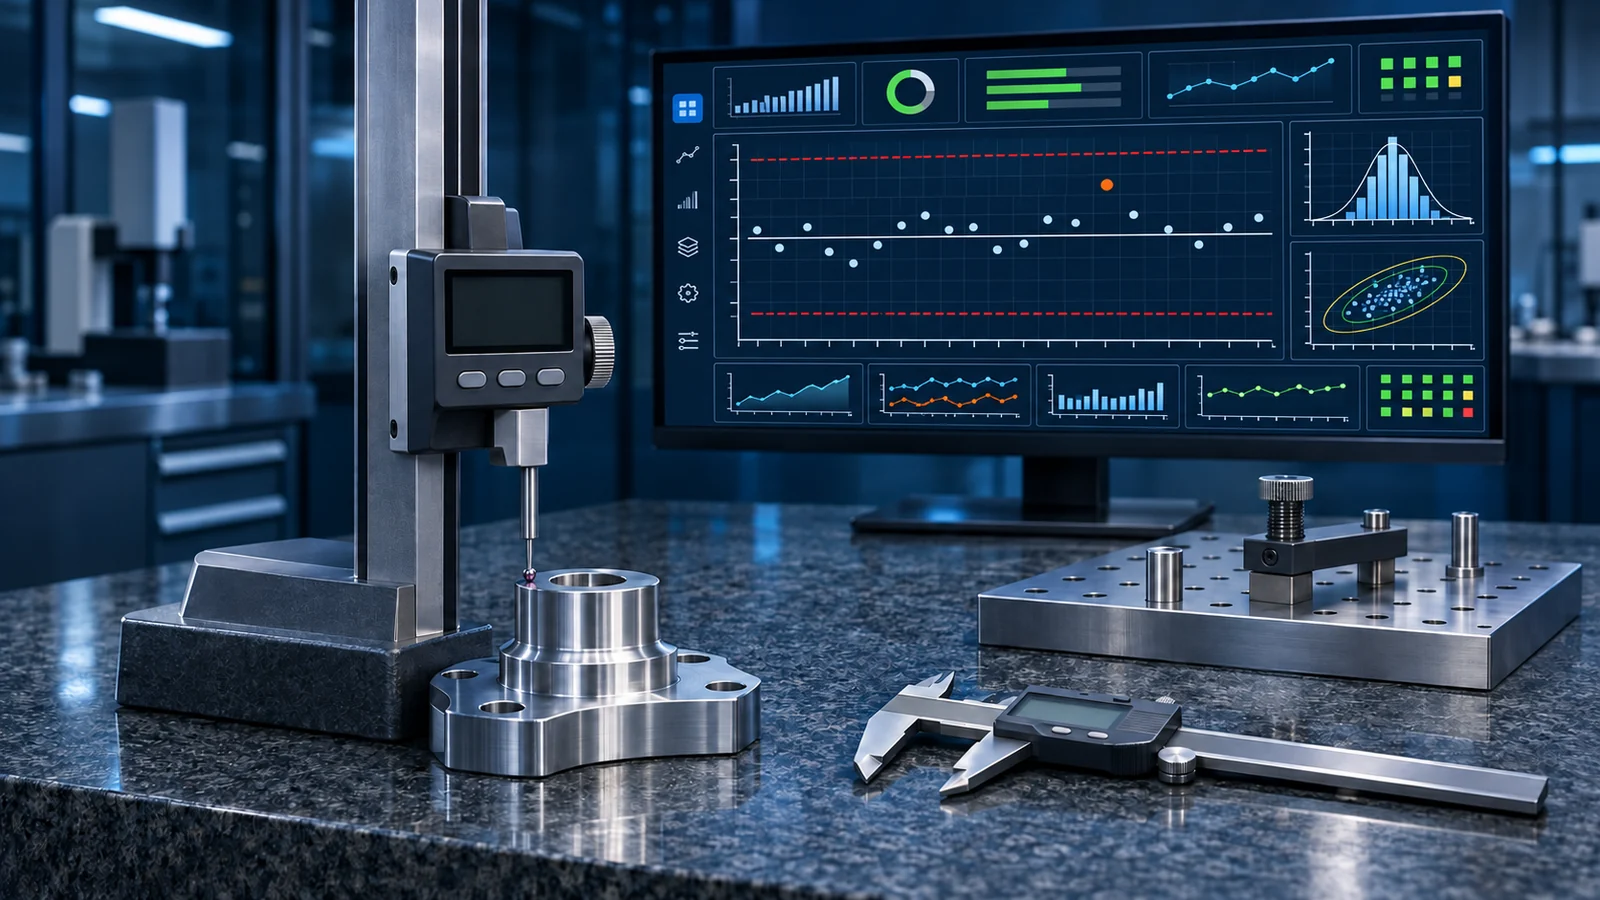
SPC — статистическое управление процессом
От итогового заключения о годности — к наблюдению за стабильностью процесса и доказательствам его возможностей
Собственный статистический движок SPC соединяет средства измерений и данные качества, предоставляя контрольные карты, выявление сигналов, анализ возможностей процесса, анализ измерительных систем и многоуровневые отчеты. Система помогает выявлять отклонения процесса и возможности улучшений, не заменяя ответственность за решения о качестве и не выдавая прогнозирование качества на основе ИИ за существующую стандартную функцию.
Подходит для
Подходящие сценарии
- • Производственные процессы, где ключевые размеры, масса, характеристики или число дефектов требуют постоянного наблюдения за стабильностью.
- • Команды качества, у которых есть данные контроля, но контрольные карты, анализ возможностей и отклик на исключения все еще разбросаны по таблицам.
- • Заводы, которым перед масштабированием на несколько линий нужны единые планы контроля, правила сигналов и расслоенный анализ.
- • Производство, которое хочет связать средства измерений, MES и параметры процесса в проверяемую цепочку доказательств качества.
Сценарии, требующие отдельной оценки
- • Проекты с недостаточными объемом выборки, частотой измерений и контекстом данных, требующие немедленно надежных выводов о возможностях процесса.
- • Ожидания, что SPC заменит весь контроль, планирование качества, управление лабораторией или полный QMS.
- • Площадки с непроверенными измерительными системами, смешением границ допусков и контрольных границ, не готовые менять базовые процессы данных.
- • Проекты, ожидающие от системы автоматического предсказания всех проблем качества, определения корневых причин или самовольной подстройки параметров оборудования.
Связь с методами бережливого производства
Основные возможности
Автоматический сбор данных качества
Подключаются средства измерений, контрольные посты, MES или базы данных качества; сохраняются значения образцов, время, продукция, операции и партии — сокращается повторный ручной перенос.
Настройка плана контроля
По характеристикам настраиваются источники данных, способ отбора, подгруппы, границы допусков, расчет контрольных границ и измерения расслоения; правила использования различаются для опытного и стабильного производства.
Контрольные карты разных типов
Поддерживаются карты среднего и размаха, среднего и стандартного отклонения, индивидуальных значений и скользящего размаха, EWMA, CUSUM, а также карты на основе долей и количества дефектов P, NP, C и U — по типу данных.
Правила Нельсона и отслеживание сигналов
Аномальные шаблоны выявляются по правилам Нельсона с первого по восьмое; помечаются сработавшие точки и правила, версии контрольных границ и записи сигналов сохраняются для разбора.
Анализ возможностей процесса
Предоставляются показатели Cp, Cpk, Cpm, Pp, Ppk и графический анализ с указанием условий интерпретации: стабильность, объем выборки и предположения о распределении.
Анализ не нормальных данных и много переменных
Поддерживаются пути анализа возможностей для не нормальных данных, включая преобразования Бокса — Кокса и Джонсона, а также многомерное наблюдение по Хотеллингу T²; конкретные методы настраиваются по характеру данных и объему проекта.
Анализ измерительных систем Gage R&R
Организуются данные и результаты анализа измерительных систем для оценки повторяемости, воспроизводимости и состава вариации — выводы по картам и возможностям получают опору в достоверности измерений.
Отклик на исключения и отчеты качества
Сигналы правил связываются с откликом, причинами, мерами и записями разбора; по продукции, операциям, оборудованию или сменам формируются тренды и сводные отчеты.
Архитектура данных и системы
Слой измерений и источников данных
Подключаются средства измерений, испытательное оборудование, терминалы ручного контроля и действующие бизнес-системы; фиксируются единицы измерения, идентификация образцов, версии спецификаций и источники времени.
Слой управления данными качества
Проверяются образцы, подгруппы и контекстные поля; ведутся пропуски, дубликаты, изменения и сведения расслоения, чтобы статистические расчеты не строились на несопоставимых данных.
Слой статистического движка SPC
Выполняются расчет контрольных границ, контрольные карты, правила сигналов, анализ возможностей, не нормальные и многомерные методы и анализ измерительных систем; конфигурации параметров и алгоритмов сохраняются.
Слой приложений и отклика
Предоставляются инженерный анализ, панели на площадке, отклик на исключения и вывод отчетов; возможна связь с MES или процессами качества без автоматической замены уполномоченного выпуска.
- Интерфейсы данных цифровых средств измерений, измерительного оборудования и испытательных стендов
- Последовательные порты, USB или проверенные производителем способы связи
- Интерфейсы MES: продукция, производственные заказы, операции и результаты контроля
- Интерфейсы SCADA, OPC UA/DA или баз данных процессов
- Интерфейсы ERP и систем качества: материалы, спецификации и результаты контроля
- Контролируемый импорт CSV/Excel и перенос исторических данных
- REST API, представления баз данных и согласованная выгрузка отчетов
Этапы внедрения
- 1
Диагностика характеристик и данных
Выбираются ключевые характеристики качества и проверяются типы данных, отбор образцов, подгруппы, измерительные системы, версии спецификаций и доступность исторических данных.
- 2
Проектирование плана контроля
Определяются контрольные карты, правила сигналов, фазы контрольных границ, методы анализа возможностей и измерения расслоения; явно фиксируется, что статистический сигнал не равен заключению о браке.
- 3
Подключение данных и проверка расчетов
Подключаются приборы или бизнес-данные; на типовых примерах сверяются расчеты, графики, срабатывание правил и права доступа; записи проверки сохраняются.
- 4
Опытный отклик на исключения
Сигналы правил подключаются к отклику на площадке и разбору причин; проверяются пропуски сигналов, неверное применение и чрезмерная подстройка; обучаются инженерные и производственные роли.
- 5
Обзор и поэтапное расширение
После стабильной работы планы контроля периодически пересматриваются; для новой продукции и процессов измерения, распределения и контрольные границы проверяются заново, без механического копирования.
Результаты поставки
- ✓ Ключевые характеристики, источники данных измерений и планы контроля SPC
- ✓ Словарь данных по образцам, подгруппам, спецификациям и полям расслоения
- ✓ Настроенные в согласованном объеме функции статистического анализа SPC и панелей
- ✓ Протоколы проверки расчетов: контрольные карты, правила сигналов, возможности и MSA
- ✓ Описание процессов отклика на исключения, разбора причин и подтверждения
- ✓ Интерфейсы средств измерений или бизнес-систем и шаблоны импорта данных
- ✓ Обучение пользователей, аналитические определения и материалы сопровождения
Частые вопросы
Чем SPC отличается от окончательного контроля?
Окончательный контроль определяет соответствие продукции спецификации, а SPC смотрит, стабилен ли процесс во времени и нет ли аномальных шаблонов. Контрольные границы происходят из данных процесса, границы допусков — из требований к изделию; их нельзя смешивать, а стабильность процесса не отменяет необходимый контроль продукции.
Можно ли полагаться на Cpk, когда процесс нестабилен?
Не следует делать вывод только по одному Cpk. Сначала проверяются измерительная система, распределение данных и стабильность процесса, а также разделяются краткосрочные и долгосрочные показатели. Система дает расчеты и графические доказательства, но инженерная интерпретация требует контекста выборки и знания процесса.
Сигнал правила на контрольной карте означает, что продукция бракованная?
Не обязательно. Сигнал указывает на возможную особую причину в процессе и требует по плану отклика проверить измерения, оборудование, материалы, методы и среду. Решение о продукции принимается по спецификациям, контролю и уполномоченным процессам качества, а не только по цвету карты.
Как обрабатываются не нормальные данные?
Сначала анализируется источник не нормальности и механизм порождения данных, затем по применимости выбираются преобразования, методы для не нормальных распределений или другие способы наблюдения. Система поддерживает пути вроде преобразований Бокса — Кокса и Джонсона, но механическая подгонка ради красивых показателей не рекомендуется.
Входит ли анализ корневых причин или прогнозирование качества на основе ИИ?
Действующий стандартный объем — статистический анализ, выявление сигналов и замкнутая обработка исключений; готовые анализ корневых причин на основе ИИ или обязательства по прогнозированию качества в него не входят. Эти направления можно совместно проверять после прояснения основы данных и сценария, не смешивая их со статистическими доказательствами SPC.
Связанные продукты
Управление энергопотреблением завода и анализ расходов энергии
Общий счетчик и счет превращаются в расходы по зонам, системам, оборудованию и продукции — строится объяснимая база энергопотребления
Защита от ошибок при подготовке и подаче материалов и прослеживаемость партий
Требования рецептуры превращаются в выполнимые на площадке проверки, шаги взвешивания и записи партий
MES производственной линии и прослеживаемость качества
Выполнение заказов опирается на факты, отклонения процессов фиксируются, генеалогия продукции доступна для обратного поиска
Связанные статьи
SPC и возможности процесса: сначала стабильность, потом Cp/Cpk
Прямой ответ по SPC и возможностям процесса: сначала контрольной картой определить, статистически стабилен ли процесс, и лишь затем, при корректных границах допуска, распределении и пригодной измерительной системе, рассчитывать индексы возможностей. Cp = (USL − LSL) ÷ (6σвнутр), Cpk = min[(USL − μ) ÷ (3σвнутр), (μ − LSL) ÷ (3σвнутр)]; Pp и Ppk используют общее стандартное отклонение вместо внутригруппового. Контрольная карта отвечает, есть ли в процессе особые причины; индексы возможностей описывают разброс и центрирование процесса относительно допуска. Одно не заменяет другое.
Прямая и обратная прослеживаемость: соединяем идентичность продукта и свидетельства процессов в единый граф
Прямой ответ по прямой и обратной прослеживаемости — поддерживать оба направления запросов вокруг одних и тех же связей идентичности. Обратное прослеживание идёт от готового изделия или партии к использованным материалам, пройденным оборудованию и технологическим операциям, исполнителям и результатам качества; прямое отслеживание идёт от проблемного материала, оборудования, оснастки или отклонения процесса к незавершённому производству и готовым изделиям, которые могли быть затронуты. Оба направления работают с одной и той же цепочкой событий, а не строятся как два отдельных отчёта.
Семь потерь бережливого производства: от выявления на площадке до улучшений на данных
Прямой ответ по семи потерям — разделить деятельность, не создающую ценности для клиента, на перепроизводство, ожидание, транспортировку, излишнюю обработку, запасы, лишние движения и дефекты, а затем с помощью наблюдения на площадке и данных процессов установить, где они возникают, как долго длятся и что их запускает. Сама по себе классификация ничего не улучшает: потери превращаются из «увиденных» в «уменьшенные», только когда связаны с ответственными, стандартной работой, обработкой отклонений и ритмом разбора.

Постройте доверенный цикл SPC на одной ключевой характеристике
Сначала проверьте измерения, отбор образцов и контекст данных, затем выбирайте контрольные карты и правила отклика — чтобы статистические выводы действительно работали на улучшение процесса.