
SPC التحكم الإحصائي في العمليات
من حكم المطابقة النهائي إلى مراقبة استقرار العملية وأدلة القدرة
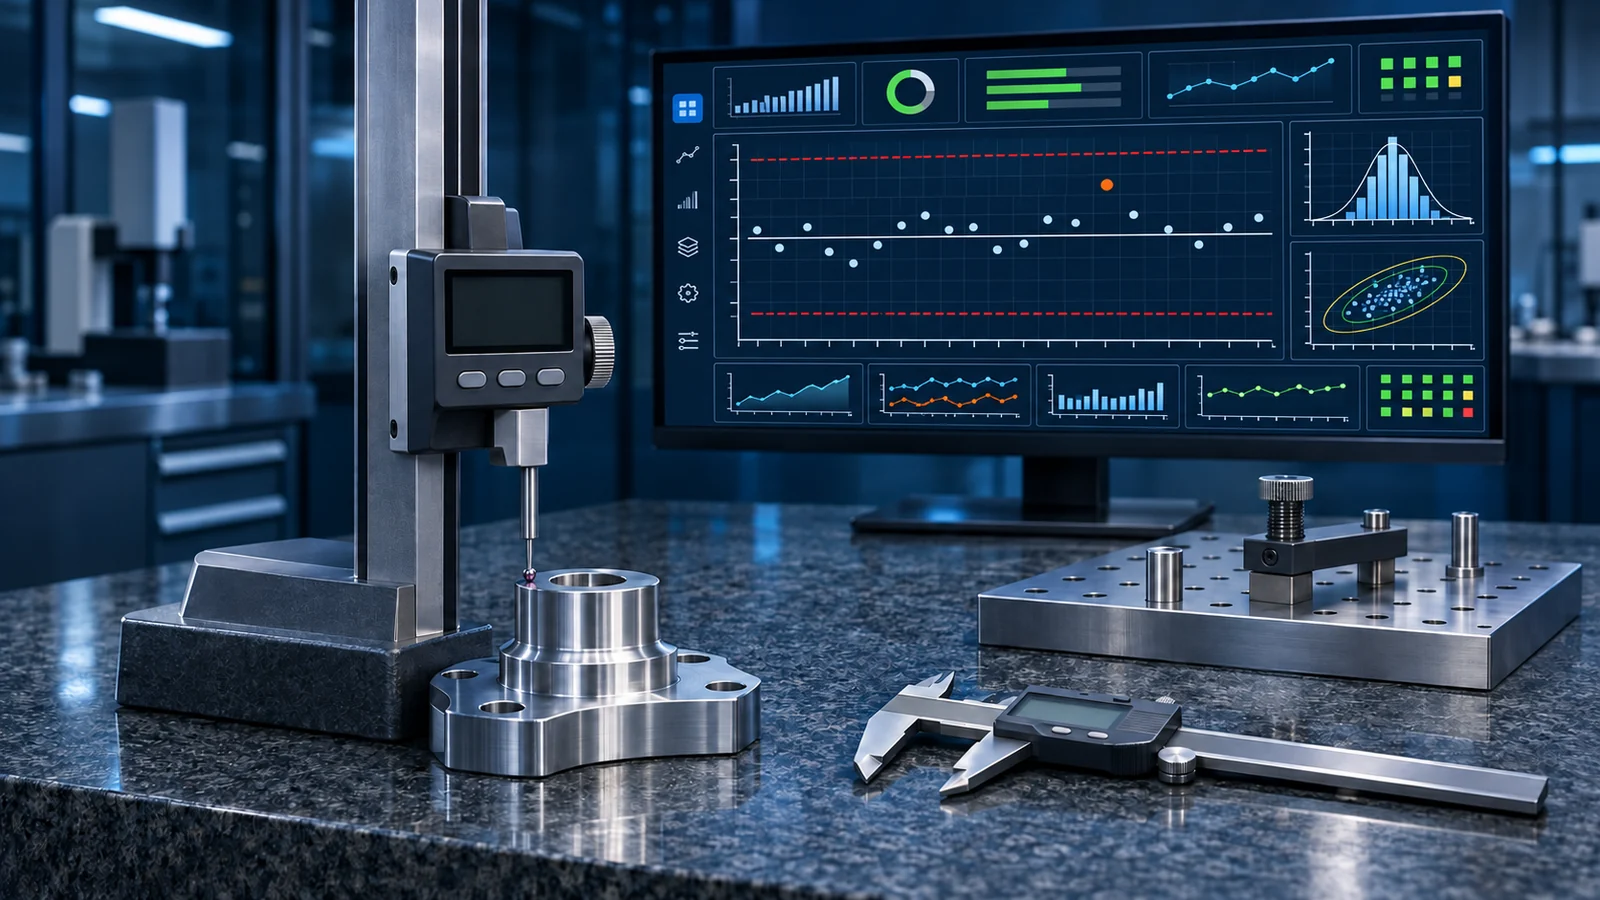
يربط محرك SPC الإحصائي المطوَّر ذاتياً أجهزة القياس وبيانات الجودة، ويوفر خرائط الضبط وقواعد التمييز وقدرة العملية وتحليل أنظمة القياس وتقارير متدرجة. يستخدم النظام للمساعدة على تحديد حالات العملية الشاذة وفرص التحسين، ولا يحل محل الحكم بمسؤولية الجودة، ولا يُطرح توقع الجودة بالذكاء الاصطناعي بوصفه وظيفة قياسية قائمة.
مناسب لـ
سيناريوهات الملاءمة
- • عمليات إنتاج تحتاج مراقبة مستمرة لاستقرار الأبعاد الحرجة أو الوزن أو الأداء أو عيوب العد.
- • فرق جودة لديها بيانات فحص لكن خرائط الضبط والقدرة والاستجابة للحوادث ما تزال في جداول متفرقة.
- • مصانع تحتاج توحيد مخططات الضبط وقواعد التمييز والتحليل المتدرج قبل التوسع على خطوط متعددة.
- • مواقع تأمل ربط أجهزة القياس وMES ومعاملات العملية لبناء سلسلة أدلة جودة قابلة للمراجعة.
سيناريوهات تستلزم تقييماً منفصلاً
- • حجم عينات وتكرار قياس وسياق بيانات غير كافية مع اشتراط استنتاج قدرة موثوق مباشرة.
- • الأمل باستبدال SPC بكل الفحص وتخطيط الجودة وإدارة المختبرات أو QMS كاملاً.
- • نظام قياس غير مقيَّم وخلط بين حدود المواصفات وحدود ضبط العملية ورفض تعديل تدفق البيانات الأساسية.
- • توقع أن يتوقع النظام تلقائياً كل مشكلات الجودة أو يعطي السبب الجذري أو يعدل معاملات المعدات مباشرة دون تصريح.
الارتباط بأساليب التصنيع الرشيق
القدرات الأساسية
تجميع آلي لبيانات الجودة
ربط أجهزة القياس ومحطات الفحص وMES أو قواعد بيانات الجودة، مع الاحتفاظ بسياق قيم العينات والزمن والمنتج والمرحلة والدفعات، والحد من النسخ المتكرر.
تهيئة مخطط الضبط
تهيئة مصدر البيانات وأسلوب المعاينة والمجموعات الفرعية وحدود المواصفات واحتساب حدود الضبط وأبعاد التدرج بحسب الخاصية، والتمييز بين قواعد الاستخدام في الإنتاج التجريبي ومرحلة الاستقرار.
خرائط ضبط متعددة
دعم خرائط المتوسط والمدى والمتوسط والانحراف المعياري والقيمة الفردية والمدى المتحرك وEWMA وCUSUM وخرائط العد مثل P وNP وC وU، وتختار بحسب نوع البيانات.
قواعد نيلسون للتمييز وتتبع الإشارات
تحديد الأنماط الشاذة وفق قواعد نيلسون من الأولى إلى الثامنة، ووسم نقاط التفعيل والقاعدة، مع الاحتفاظ بإصدارات حدود الضبط وسجلات التمييز للمراجعة.
تحليل قدرة العملية
توفير مؤشرات Cp وCpk وCpm وPp وPpk وتحليلات رسومية، مع التنبيه إلى شروط التفسير كالاستقرار وحجم العينات وافتراض التوزيع.
تحليل غير المعتدل ومتعدد المتغيرات
دعم مسارات تحليل القدرة غير المعتدلة مثل Box-Cox وJohnson ومراقبة Hotelling T² متعددة المتغيرات، وتُهيأ الطريقة المحددة بحسب خصائص البيانات ونطاق المشروع.
تحليل أنظمة القياس Gage R&R
تنظيم بيانات تحليل نظام القياس ونتائجه، والمساعدة على تقييم التكرارية وإعادة الإنتاجية ومكونات التباين، لتوفير أساس موثوقية القياس لاستنتاجات خرائط الضبط والقدرة.
الاستجابة للحوادث وتقارير الجودة
ربط إشارات التمييز بسجلات الاستجابة والسبب والإجراء والمراجعة، وإنتاج تقارير اتجاه وتجميع بحسب المنتج أو المرحلة أو المعدات أو الوردية.
بنية البيانات والنظام
طبقة القياس ومصادر البيانات
ربط أجهزة القياس ومعدات الاختبار ومحطات الفحص اليدوي والأنظمة التشغيلية القائمة، وتوضيح وحدات القياس ومعرفات العينات وإصدار المواصفات ومصدر الزمن.
طبقة حوكمة بيانات الجودة
فحص العينات والمجموعات الفرعية وحقول السياق، وإدارة النقص والتكرار والتنقيح ومعلومات التدرج، تجنباً لبناء الاحتساب الإحصائي على بيانات غير قابلة للمقارنة.
طبقة المحرك الإحصائي SPC
تنفيذ حدود الضبط وخرائط الضبط والتمييز والقدرة وغير المعتدل ومتعدد المتغيرات وتحليل نظام القياس، مع الاحتفاظ بتهيئة المعاملات والخوارزميات.
طبقة التطبيق والاستجابة
توفير تحليل المهندسين ولوحات العرض الميدانية والاستجابة للحوادث وإخراج التقارير، وإمكان الربط بMES أو تدفقات الجودة، دون الإحلال الآلي محل الإفراج المصرح به.
- واجهات بيانات أجهزة القياس الرقمية ومعدات الفحص ومنصات الاختبار
- منافذ تسلسلية أو USB أو أساليب اتصال متحقق منها يوفرها مصنعو الأجهزة
- واجهات المنتجات وأوامر العمل والمراحل ونتائج الفحص من MES
- واجهات SCADA وOPC UA/DA أو قواعد بيانات العمليات
- واجهات المواد والمواصفات ونتائج الفحص من ERP/أنظمة الجودة
- استيراد محكم لCSV/Excel وترحيل البيانات التاريخية
- REST API وطرق عرض قواعد البيانات وتصدير التقارير المتفق عليه
مراحل التنفيذ
- 1
تشخيص الخصائص والبيانات
اختيار خصائص الجودة الحرجة، وفحص نوع البيانات والمعاينة والمجموعات الفرعية ونظام القياس وإصدار المواصفات وتوافر البيانات التاريخية.
- 2
تصميم مخطط الضبط
تحديد خريطة الضبط وقواعد التمييز ومراحل حدود الضبط وأسلوب القدرة وأبعاد التدرج، وتوضيح أن الإشارة الإحصائية لا تعادل حكم عدم المطابقة.
- 3
ربط البيانات والتحقق من الاحتساب
ربط أجهزة القياس أو بيانات الأعمال، ومطابقة نتائج الاحتساب والرسومات وتفعيل القواعد والصلاحيات بعينات نموذجية، مع الاحتفاظ بسجلات التحقق.
- 4
تشغيل تجريبي للاستجابة للحوادث
إدخال إشارات التمييز في الاستجابة الميدانية ومراجعة الأسباب، وفحص الإغفال وسوء الاستخدام والتعديل المفرط، وتدريب أدوار الهندسة والإنتاج.
- 5
المراجعة والتوسع المتدرج
مراجعة مخطط الضبط دورياً بعد الاستقرار، وإعادة التحقق للمنتجات أو العمليات الجديدة من القياس والتوزيع وحدود الضبط، دون نسخ آلي.
مخرجات التسليم
- ✓ الخصائص الحرجة ومصادر بيانات القياس ومخطط ضبط SPC
- ✓ قاموس بيانات للعينات والمجموعات الفرعية والمواصفات وحقول التدرج
- ✓ وظائف التحليل الإحصائي وSPC ولوحات العرض المهيأة وفق النطاق
- ✓ سجلات التحقق لاحتساب خرائط الضبط والتمييز والقدرة وMSA
- ✓ شرح تدفقات الاستجابة للحوادث ومراجعة الأسباب والمتابعة
- ✓ واجهات أجهزة القياس أو أنظمة الأعمال وقوالب استيراد البيانات
- ✓ تدريب المستخدمين ومعايير التحليل ومواد التشغيل والصيانة
الأسئلة الشائعة
ما الفرق بين SPC والفحص النهائي؟
يحكم الفحص النهائي أساساً على مطابقة المنتج للمواصفات، بينما يهتم SPC باستقرار العملية عبر الزمن وظهور أنماط شاذة. حدود الضبط مصدرها بيانات العملية وحدود المواصفات مصدرها متطلبات المنتج، ولا يجوز خلطهما ولا الإحلال باستقرار العملية محل فحص المنتج الضروري.
هل يمكن الاكتفاء بCpk عند عدم استقرار العملية؟
لا يليق الحكم بقيمة Cpk وحدها. يلزم فحص نظام القياس وتوزيع البيانات واستقرار العملية أولاً، والتمييز بين المؤشرات قصيرة وطويلة الأمد. يوفر النظام الاحتساب والأدلة الرسومية، ويظل التفسير الهندسي بحاجة إلى سياق المعاينة ومعرفة العملية.
هل يعني ظهور نقطة تمييز في خريطة الضبط عدم مطابقة المنتج؟
ليس بالضرورة. تدل نقطة التمييز على إشارة سبب خاص محتملة في العملية، وتستلزم فحص القياس والمعدات والمواد والطريقة والبيئة وفق خطة الاستجابة. أما التصرف في المنتج فيتبع المواصفات والفحص وتدفق الجودة المصرح به، لا لون خريطة الضبط وحده.
كيف تعالج البيانات غير المعتدلة؟
تحليل منشأ عدم الاعتدالية وآلية توليد البيانات أولاً، ثم اختيار التحويل أو أساليب القدرة غير المعتدلة أو أساليب مراقبة أخرى بحسب الملاءمة. يدعم النظام مسارات Box-Cox وJohnson وغيرها، ولا يُنصح بالتحويل الآلي لمجرد الحصول على مؤشرات جميلة.
هل يشمل النطاق تحليل السبب الجذري بالذكاء الاصطناعي أو توقع الجودة؟
النطاق القياسي القائم هو التحليل الإحصائي وتحديد الإشارات وإغلاق الحالات الشاذة، ولا يشمل التزاماً ناضجاً بتحليل السبب الجذري أو توقع الجودة بالذكاء الاصطناعي. ويمكن التحقق المشترك في هذه الاتجاهات بعد وضوح أساس البيانات والسيناريو، ولا يجوز خلطها بالأدلة الإحصائية لSPC.
منتجات ذات صلة
إدارة طاقة المصنع وتحليل الاستهلاك
تفكيك فاتورة العداد الإجمالي إلى المناطق والأنظمة والمعدات والمنتجات، وبناء خط أساس للاستهلاك قابل للتفسير
منع أخطاء التغذية بالمواد وتتبع الدفعات
تحويل متطلبات التركيب إلى تحقق ووزن وسجلات دفعات قابلة للتنفيذ في الموقع
MES خط الإنتاج وتتبع الجودة
ليكون لتنفيذ أوامر العمل أساس، وللحالات الشاذة سجل، ولتسلسل المنتجات إمكان رجوع
مقالات ذات صلة
SPC وقدرة العملية: احكموا على الاستقرار أولًا، ثم ناقشوا Cp/Cpk
الجواب المباشر لـSPC وقدرة العملية هو الحكم أولًا بخرائط الكونترول هل العملية مستقرة إحصائيًا، ثم حساب مؤشرات القدرة عند انطباق المواصفات والتوزيع ونظام القياس. فCp = (USL - LSL) ÷ (6σ داخل المجموعة)، وCpk = الأصغر بين [(USL - μ) ÷ (3σ داخل المجموعة) و(μ - LSL) ÷ (3σ داخل المجموعة)]؛ أما Pp وPpk فيستخدمان الانحراف المعياري الكلي لا الانحراف داخل المجموعة. خريطة الكونترول تجيب هل ظهرت أسباب خاصة، ومؤشرات القدرة تجيب كيف يقع انتشار العملية ومركزها بالنسبة للمواصفة، ولا يستبدل أحدهما الآخر.
التتبع للأمام والخلف: وصل هوية المنتج بأدلة العملية في رسم واحد
الجواب المباشر للتتبع الأمامي والخلفي هو دعم نوعين من الاستعلام في آن واحد حول علاقات الهوية نفسها: البحث الخلفي ينطلق من المنتج النهائي أو الدفعة ليتتبع المواد المستخدمة والمعدات والعمليات التي مرّ بها ومن أشغلها وما نتائج الجودة؛ والتتبع الأمامي ينطلق من مادة مشكوك فيها أو معدة أو تجهيزات أو حالة شاذة في العملية ليحدد منتجات الوسط والمنتجات النهائية المحتمل تأثرها. ويشترك الاثنان في سلسلة الأحداث نفسها، بدل بناء تقريرين منفصلين.
الفاقد السبعة في التصنيع الرشيق: من الاكتشاف الميداني إلى التحسين الرقمي
الجواب المباشر للفاقد السبعة هو تقسيم الأنشطة التي لا تخلق قيمة للعميل إلى سبع فئات: الإنتاج الزائد والانتظار والنقل والمعالجة الزائدة والمخزون والحركات والعيوب، ثم إيجاد مواضع الحدوث ومدته وأسباب محفزاته بالملاحظة الميدانية وبيانات العملية. فالتصنيف وحده لا يأتي بالتحسين، ولا ينتقل العمل من «رؤية المشكلات» إلى «تقليل المشكلات» إلا بربط الفاقد بالمسؤول والعمل القياسي ومعالجة الحالات الشاذة وإيقاع الاستعراض.

ابنِ حلقة SPC موثوقة من خاصية حرجة واحدة
تحقق أولاً من القياس والمعاينة وسياق البيانات، ثم اختر خريطة الضبط وقواعد الاستجابة، ليخدم الاستنتاج الإحصائي تحسين العملية فعلاً.