
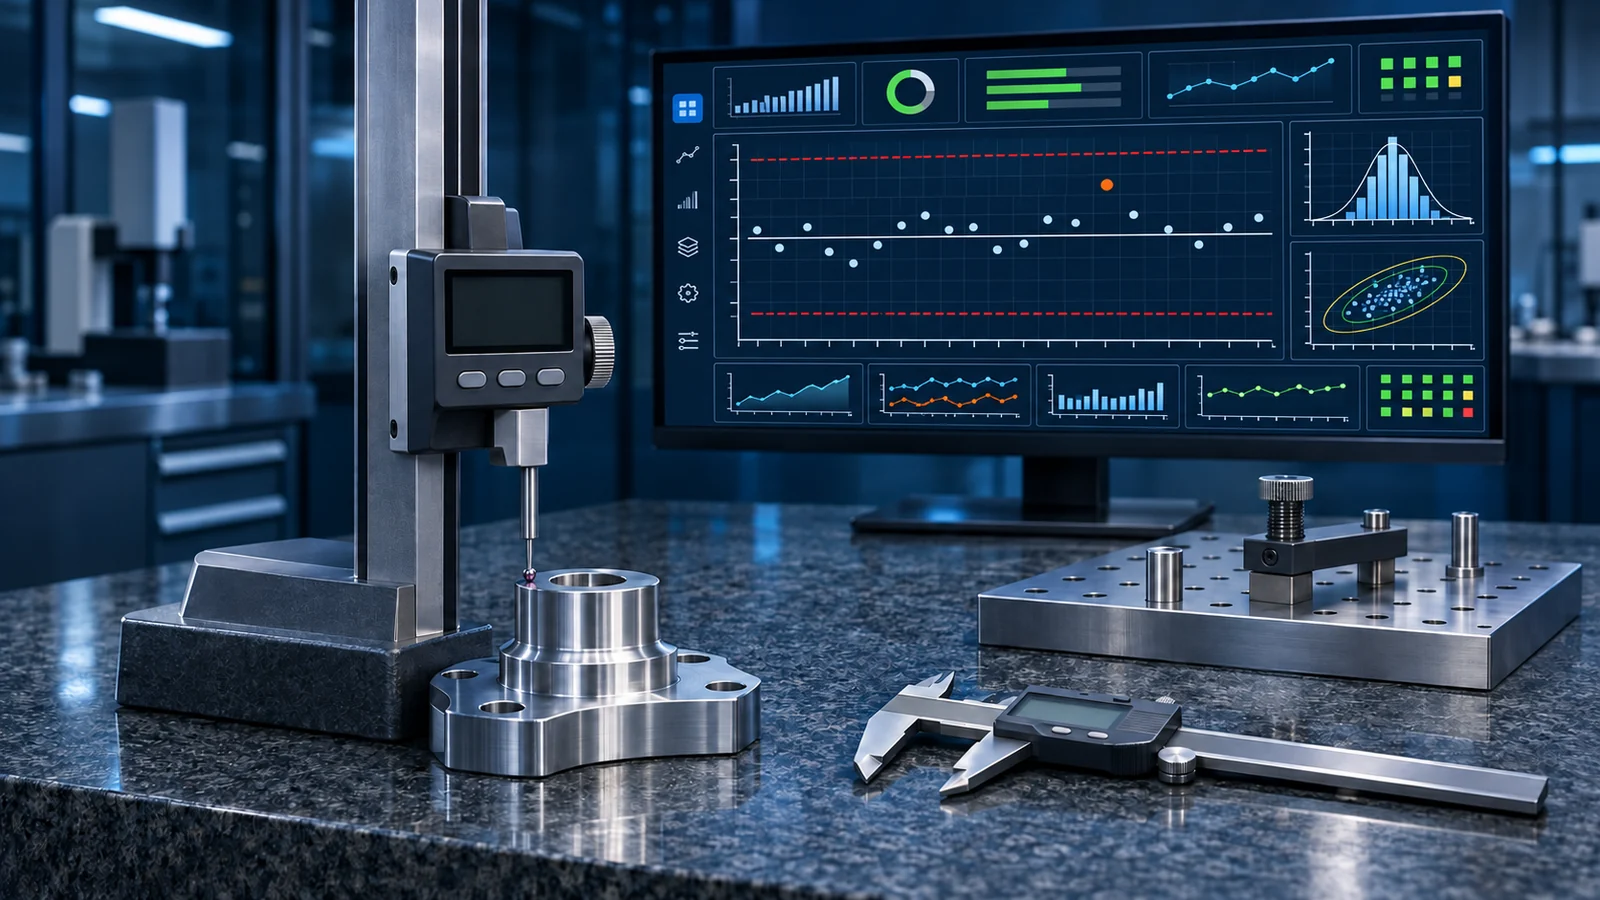
SPC Pengendalian Proses Statistik
Beralih dari keputusan lulus-tidak lulus akhir menuju pemantauan stabilitas proses dan bukti kapabilitas
Mesin statistik SPC milik sendiri menghubungkan alat ukur dan data kualitas untuk menyediakan peta kendali, deteksi aturan run, kapabilitas proses, analisis sistem pengukuran, dan pelaporan berlapis. Sistem membantu mengidentifikasi abnormalitas proses dan peluang perbaikan tanpa menggantikan akuntabilitas kualitas maupun menyajikan prediksi kualitas AI sebagai kemampuan standar yang sudah ada.
Cocok untuk
Skenario yang Sesuai
- • Proses produksi yang memerlukan pemantauan stabilitas berkelanjutan atas dimensi kritis, berat, kinerja, atau jumlah cacat.
- • Tim kualitas yang telah memiliki data inspeksi tetapi peta kendali, analisis kapabilitas, dan respons pengecualian masih mengandalkan spreadsheet yang terpisah-pisah.
- • Pabrik yang memerlukan rencana kendali, aturan run, dan analisis berlapis yang konsisten sebelum diperluas ke banyak lini.
- • Operasi yang ingin mengaitkan alat ukur, MES, dan parameter proses menjadi rantai bukti kualitas yang dapat diverifikasi.
Skenario yang Memerlukan Penilaian Terpisah
- • Proyek dengan ukuran sampel, frekuensi pengukuran, atau konteks data yang tidak memadai tetapi menuntut kesimpulan kapabilitas yang andal segera.
- • Ekspektasi bahwa SPC menggantikan seluruh inspeksi, perencanaan kualitas, manajemen laboratorium, atau QMS lengkap.
- • Lokasi dengan sistem pengukuran yang belum dievaluasi serta penggunaan batas spesifikasi dan batas kendali proses yang tercampur, dan tidak bersedia memperbaiki proses data dasar.
- • Proyek yang mengharapkan sistem memprediksi semua masalah kualitas, menemukan akar penyebab secara otomatis, atau menyesuaikan parameter peralatan tanpa otorisasi.
Kaitan dengan metode Lean
Kapabilitas inti
Pengumpulan Data Kualitas Otomatis
Hubungkan alat ukur, stasiun inspeksi, MES, atau basis data kualitas sembari mempertahankan nilai sampel, stempel waktu, produk, operasi, batch, dan konteks lainnya untuk mengurangi penyalinan ganda.
Konfigurasi Rencana Kendali
Konfigurasikan sumber data, metode sampling, subgroup, batas spesifikasi, perhitungan batas kendali, dan dimensi stratifikasi per karakteristik, dengan aturan penggunaan berbeda untuk tahap percobaan dan produksi stabil.
Beragam Jenis Peta Kendali
Mendukung peta X-bar dan R, X-bar dan S, individual dan moving range, EWMA, CUSUM, serta peta atribut P, NP, C, dan U, dipilih sesuai jenis data.
Aturan Nelson dan Pelacakan Sinyal
Identifikasi pola abnormal dengan aturan Nelson satu hingga delapan, menandai titik dan aturan yang terpicu, serta mempertahankan versi batas kendali dan catatan aturan run untuk ditinjau.
Analisis Kapabilitas Proses
Sediakan Cp, Cpk, Cpm, Pp, Ppk, dan analisis grafis, disertai panduan prasyarat interpretasi seperti stabilitas, ukuran sampel, dan asumsi distribusi.
Analisis Non-Normal dan Multivariat
Mendukung pendekatan kapabilitas non-normal seperti Box-Cox dan Johnson, serta pemantauan multivariat Hotelling T², dengan metode spesifik dikonfigurasi sesuai karakteristik data dan ruang lingkup proyek.
Analisis Sistem Pengukuran Gage R&R
Organisasikan data dan hasil analisis sistem pengukuran untuk membantu menilai repeatability, reproducibility, dan komponen variasi, memberikan bukti keandalan pengukuran bagi kesimpulan peta kendali dan kapabilitas.
Respons Pengecualian dan Laporan Kualitas
Kaitkan sinyal aturan run ke catatan respons, penyebab, tindakan, dan tinjauan, serta hasilkan tren dan laporan rekapitulasi per produk, operasi, peralatan, atau shift.
Arsitektur data dan sistem
Lapisan Pengukuran dan Sumber Data
Hubungkan alat ukur, peralatan uji, terminal inspeksi manual, dan sistem bisnis yang ada; tetapkan satuan pengukuran, pengenal sampel, versi spesifikasi, dan sumber waktu.
Lapisan Tata Kelola Data Kualitas
Validasi sampel, subgroup, dan kolom konteks, serta kelola informasi yang hilang, duplikat, revisi, dan stratifikasi agar perhitungan statistik tidak dibangun atas data yang tidak dapat diperbandingkan.
Lapisan Mesin Statistik SPC
Jalankan analisis batas kendali, peta kendali, aturan run, kapabilitas, non-normal, multivariat, dan sistem pengukuran, sembari mempertahankan konfigurasi parameter dan algoritma.
Lapisan Aplikasi dan Respons
Sediakan analisis keteknikan, dasbor lantai produksi, respons pengecualian, dan keluaran laporan, dengan integrasi opsional ke MES atau alur kerja kualitas yang tidak otomatis menggantikan pelepasan berizin.
- Antarmuka data alat ukur digital, peralatan pengukuran, dan meja uji
- Metode komunikasi serial, USB, atau dari vendor peralatan yang telah diverifikasi
- Antarmuka produk, perintah kerja, operasi, dan hasil inspeksi MES
- Antarmuka SCADA, OPC UA/DA, atau basis data proses
- Antarmuka material, spesifikasi, dan hasil inspeksi ERP/sistem kualitas
- Impor CSV/Excel terkendali dan migrasi data historis
- REST API, tampilan basis data, dan ekspor laporan yang disepakati
Tahapan implementasi
- 1
Diagnosis Karakteristik dan Data
Pilih karakteristik kualitas kritis dan periksa jenis data, sampling, subgroup, sistem pengukuran, versi spesifikasi, serta ketersediaan data historis yang ada.
- 2
Desain Rencana Kendali
Tetapkan peta kendali, aturan run, fase batas kendali, metode kapabilitas, dan dimensi stratifikasi, dengan memperjelas bahwa sinyal statistik bukan keputusan produk tidak sesuai.
- 3
Integrasi Data dan Validasi Perhitungan
Hubungkan data alat ukur atau bisnis lalu verifikasi perhitungan, grafik, pemicuan aturan, dan izin terhadap contoh representatif, dengan mempertahankan catatan validasi.
- 4
Uji Coba Respons Pengecualian
Hubungkan sinyal aturan run ke respons lantai produksi dan tinjauan penyebab, periksa sinyal terlewat, penyalahgunaan, dan penyesuaian berlebihan, serta latih peran keteknikan dan produksi.
- 5
Tinjauan dan Peluncuran Bertahap
Tinjau rencana kendali secara berkala setelah operasi stabil. Produk dan proses baru memerlukan validasi ulang pengukuran, distribusi, dan batas kendali, bukan penyalinan mekanis.
Hasil serah terima
- ✓ Karakteristik kritis, sumber data pengukuran, dan rencana kendali SPC
- ✓ Kamus data untuk sampel, subgroup, spesifikasi, dan kolom stratifikasi
- ✓ Fungsi analisis statistik SPC dan dasbor yang dikonfigurasi sesuai ruang lingkup yang disepakati
- ✓ Catatan validasi perhitungan peta kendali, aturan run, kapabilitas, dan MSA
- ✓ Dokumentasi proses respons pengecualian, tinjauan penyebab, dan verifikasi
- ✓ Antarmuka alat ukur atau sistem bisnis serta templat impor data
- ✓ Pelatihan pengguna, definisi analitis, dan dokumentasi pemeliharaan
Pertanyaan umum
Apa bedanya SPC dengan inspeksi akhir?
Inspeksi akhir terutama menentukan apakah produk memenuhi spesifikasi, sedangkan SPC mengkaji apakah proses tetap stabil sepanjang waktu dan menunjukkan pola abnormal. Batas kendali berasal dari data proses dan batas spesifikasi dari persyaratan produk; keduanya tidak boleh dipertukarkan, dan proses yang stabil tidak menggantikan inspeksi produk yang diperlukan.
Dapatkah kita mengandalkan Cpk ketika proses belum stabil?
Kesimpulan tidak sebaiknya bertumpu pada Cpk saja. Periksa terlebih dahulu sistem pengukuran, distribusi data, dan stabilitas proses, serta bedakan indeks jangka pendek dan jangka panjang. Sistem menyediakan perhitungan dan bukti grafis, tetapi interpretasi keteknikan tetap memerlukan konteks sampling dan pengetahuan proses.
Apakah sinyal aturan run pada peta kendali berarti produk tidak sesuai?
Belum tentu. Sinyal aturan run menunjukkan kemungkinan penyebab khusus dalam proses dan memerlukan penyelidikan atas pengukuran, peralatan, material, metode, dan lingkungan sesuai rencana respons. Disposisi produk harus mengikuti spesifikasi, inspeksi, dan alur kerja kualitas yang berwenang, bukan sekadar warna peta kendali.
Bagaimana data non-normal ditangani?
Analisis terlebih dahulu sumber ketidaknormalan dan mekanisme pembentukan data, lalu pilih transformasi, metode kapabilitas non-normal, atau pendekatan pemantauan lain berdasarkan kecocokannya. Sistem mendukung pendekatan seperti Box-Cox dan Johnson, tetapi transformasi mekanis demi indeks yang menarik tidak dianjurkan.
Apakah mencakup analisis akar penyebab AI atau prediksi kualitas?
Ruang lingkup standar yang ada mencakup analisis statistik, deteksi sinyal, dan penanganan pengecualian ber siklus tertutup, bukan analisis akar penyebab AI yang telah matang atau komitmen prediksi kualitas. Arah tersebut dapat divalidasi bersama setelah fondasi data dan kasus penggunaannya jelas, dan tidak boleh dicampuradukkan dengan bukti statistik SPC.
Produk terkait
Manajemen Energi dan Analisis Konsumsi Pabrik
Uraikan tagihan utilitas menurut area, sistem, peralatan, dan produk untuk membangun baseline energi yang dapat dijelaskan
Pencegahan Kesalahan Batching dan Feeding dengan Ketertelusuran Batch
Ubah persyaratan resep menjadi pemeriksaan, langkah penimbangan, dan catatan batch yang dapat dijalankan di lantai produksi
MES Lini Produksi dan Ketertelusuran Kualitas
Berikan dasar pada pelaksanaan perintah kerja, catat pengecualian proses, dan jadikan silsilah produk dapat ditelusuri
Artikel terkait
SPC dan Kapabilitas Proses: Pastikan Stabil Dulu, Baru Membahas Cp/Cpk
Jawaban langsung untuk SPC dan kapabilitas proses adalah memakai peta kendali lebih dulu untuk menentukan apakah proses stabil secara statistik, lalu menghitung indeks kapabilitas hanya bila spesifikasi, distribusi, dan sistem pengukurannya sesuai. Cp = (USL − LSL) ÷ (6 × σ dalam subkelompok) dan Cpk = min[(USL − μ) ÷ (3 × σ dalam subkelompok), (μ − LSL) ÷ (3 × σ dalam subkelompok)]; Pp dan Ppk memakai simpangan baku keseluruhan, bukan simpangan baku dalam subkelompok. Peta kendali menjawab apakah proses menunjukkan penyebab khusus; indeks kapabilitas menggambarkan sebaran dan pemusatan proses relatif terhadap spesifikasi — keduanya tidak saling menggantikan.
Ketertelusuran Maju dan Mundur: Menghubungkan Identitas Produk dan Bukti Proses dalam Satu Graf
Jawaban langsung untuk ketertelusuran maju dan mundur adalah mendukung kedua arah kueri di atas hubungan identitas yang sama. Ketertelusuran mundur berawal dari produk jadi atau batch untuk menelusuri material apa yang digunakan, peralatan dan proses apa yang dilalui, siapa yang mengoperasikan, serta bagaimana hasil kualitasnya. Pelacakan maju berawal dari material yang bermasalah, peralatan, perkakas, atau abnormalitas proses untuk mengidentifikasi produk dalam proses dan produk jadi mana yang mungkin terdampak. Keduanya berbagi satu rantai kejadian yang sama, bukan dua laporan yang dibangun terpisah.
Tujuh Pemborosan Manufaktur Ramping: Dari Identifikasi di Lantai Produksi hingga Perbaikan Berbasis Data
Jawaban langsung atas tujuh pemborosan adalah memilah aktivitas yang tidak menciptakan nilai bagi pelanggan ke dalam tujuh kategori — produksi berlebih, menunggu, transportasi, pengolahan berlebih, persediaan, gerakan, dan cacat — lalu memakai observasi lantai produksi serta data proses untuk menemukan lokasi terjadinya, durasinya, dan pemicunya. Klasifikasi saja tidak menghasilkan perbaikan; pemborosan baru bergerak dari sekadar terlihat menjadi benar-benar berkurang ketika dikaitkan dengan penanggung jawab, pekerjaan standar, penanganan abnormalitas, dan ritme tinjauan berkala.

Bangun siklus SPC yang tepercaya di sekitar satu karakteristik kritis
Verifikasi pengukuran, sampling, dan konteks data sebelum memilih peta kendali dan aturan respons, agar kesimpulan statistik benar-benar mendukung perbaikan proses.