
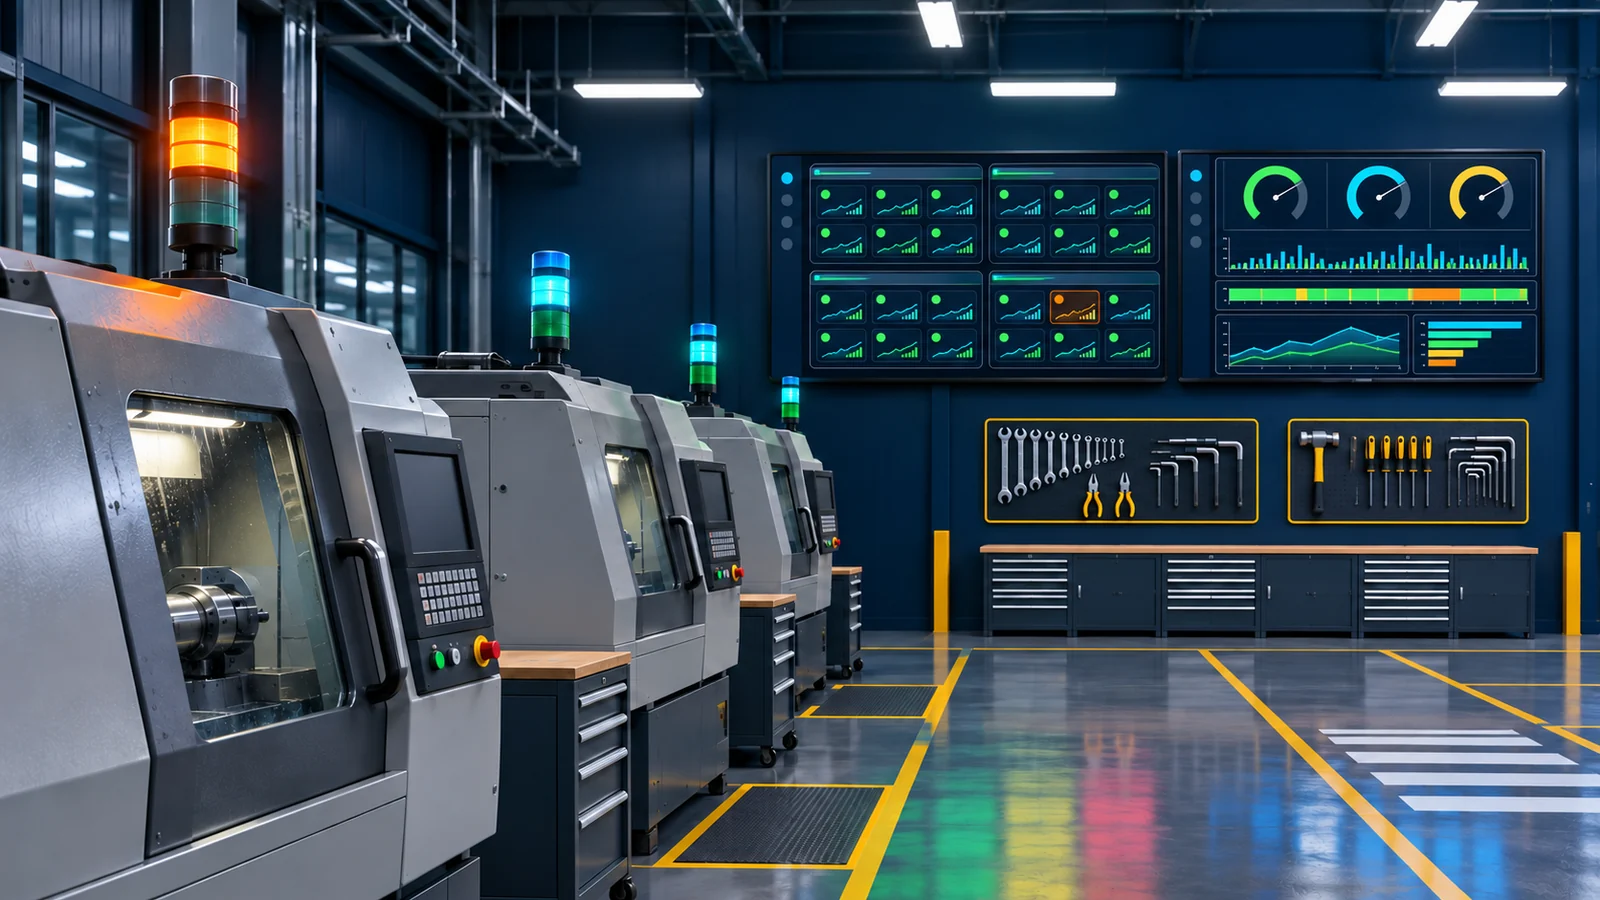
OEE และการแสดงผลอันดง
ไม่ได้แสดงเพียงดัชนีเดียว แต่แยกการสูญเสียลงไปถึงสาเหตุและวงจรความรับผิดชอบที่ลงมือปฏิบัติได้
เชื่อมต่อสถานะเครื่องจักร จำนวนการผลิต และข้อมูลคุณภาพ เพื่อสร้าง OEE และต้นไม้การสูญเสียที่อธิบายได้รายสายการผลิต พร้อมนำเหตุการณ์อันดงเข้าสู่กระบวนการตอบสนอง จัดการ และทบทวน ระบบทำงานร่วมกับ MES, SCADA และกระบวนการซ่อมบำรุงเดิมได้ ส่วน TPM แบบครบวงจรหรือแพลตฟอร์มการบำรุงรักษาเชิงพยากรณ์ไม่รวมอยู่ในขอบเขตการส่งมอบเริ่มต้น
เหมาะสำหรับ
สถานการณ์ที่เหมาะสม
- • สายการผลิตที่มีเครื่องจักรจำนวนมาก และขาดบันทึกที่เป็นมาตรฐานเดียวกันสำหรับการสูญเสียจากการเปลี่ยนแบบ การหยุดชั่วขณะ การรอคอย และการลดความเร็ว
- • โรงผลิตที่มีสัญญาณเครื่องจักรหรือ SCADA อยู่แล้ว และต้องการต่อยอดด้วยการวิเคราะห์ OEE และกลไกตอบสนองความผิดปกติ
- • โรงงานที่ต้องการปฏิทินการผลิต การจำแนกการหยุดเครื่อง และเกณฑ์ดัชนีที่เป็นมาตรฐานเดียวกันข้ามสายการผลิต ก่อนเริ่มการทบทวนเชิงเปรียบเทียบ
- • ทีมที่ต้องการยกระดับอันดงจากการแจ้งเตือนหน้างานให้เป็นบันทึกเหตุการณ์ การแจ้งเตือนยกระดับ และวงจรการปรับปรุงของทีม
สถานการณ์ที่ต้องประเมินแยกต่างหาก
- • ต้องการเพียงตัวเลข OEE ที่ดูดี โดยไม่ยอมทำปฏิทินการผลิต จังหวะการผลิต และเกณฑ์สาเหตุการหยุดเครื่องให้เป็นมาตรฐานเดียวกัน
- • เครื่องจักรไม่มีแหล่งสถานะหรือการนับใด ๆ และไม่อนุญาตให้เพิ่มจุดเก็บข้อมูลหรือการยืนยันเหตุการณ์ด้วยตนเอง
- • คาดหวังให้ผลิตภัณฑ์นี้จัดให้มี TPM แบบครบวงจร อะไหล่ ใบสั่งงานซ่อมบำรุง และการบริหารตลอดวงจรชีวิตสินทรัพย์โดยตรง
- • คาดหวังให้ข้อมูล OEE วินิจฉัยสาเหตุรากของทุกความขัดข้องโดยอัตโนมัติ หรือพยากรณ์อายุการใช้งานที่เหลือของเครื่องจักรโดยตรง
ความเชื่อมโยงกับวิธีลีน
ฟังก์ชันหลัก
การเก็บสถานะเครื่องจักรอัตโนมัติ
รับข้อมูลการเดินเครื่อง สแตนด์บาย ความขัดข้อง จำนวนการผลิต และเหตุการณ์ที่ต้องป้อนด้วยตนเองจาก PLC, SCADA หรือศูนย์รวมข้อมูล โดยตรรกะการตัดสินสถานะยืนยันทีละเครื่องตามกระบวนการของเครื่องจักรนั้น
เกณฑ์ OEE ที่กำหนดค่าได้
กำหนดค่าปฏิทิน กะ การหยุดตามแผน จังหวะการผลิตในอุดมคติ และกฎชิ้นงานที่ผ่านเกณฑ์ พร้อมเก็บข้อมูลนำเข้าของการคำนวณและบันทึกการปรับแก้ไว้ ป้องกันแต่ละโรงงานคำนวณตามวิธีของตนเอง
การวิเคราะห์การสูญเสียทั้งสายและรายเครื่อง
เจาะลึกจาก OEE ทั้งสายการผลิตลงไปถึงเครื่องจักร กะ ผลิตภัณฑ์ และสาเหตุ แยกแยะการขัดข้อง การเปลี่ยนแบบ การรอคอย การหยุดชั่วขณะ การลดความเร็ว และการสูญเสียด้านคุณภาพ พร้อมรองรับการสังเกตความสัมพันธ์ของคอขวด
เหตุการณ์อันดงและการจับเวลาการตอบสนอง
รวมสัญญาณเตือนอัตโนมัติของเครื่องจักรและการเรียกด้วยตนเองให้เป็นเหตุการณ์เดียวกัน บันทึกชนิด ตำแหน่ง การตอบสนอง การกลับมาเดินเครื่อง การยกระดับ และหมายเหตุ พร้อมเชื่อมกับเทอร์มินัลเสียง ไฟ หรือจอแสดงผลหน้างาน
การรวบรวมการหยุดชั่วขณะและความผิดปกติระยะสั้น
ระบุการหยุดระยะสั้นตามค่าเกณฑ์ที่ตั้งไว้และแสดงแบบรวมกลุ่ม ใช้สถานะเครื่องจักรร่วมกับการยืนยันของบุคลากรแยกการหยุดชั่วขณะที่แท้จริง ช่วงพักตามปกติของกระบวนการ และการกระเพื่อมของสัญญาณ
การทบทวนประจำกะและการติดตามการปรับปรุง
สร้างรายการการสูญเสีย ความผิดปกติสำคัญ และการกระจายสาเหตุสำหรับการประชุมประจำวันของกะ เชื่อมโยงมาตรการ ผู้รับผิดชอบ และข้อสรุปการทบทวนได้ ส่วนกระบวนการใบสั่งงานซ่อมบำรุงแบบครบวงจรขยายเพิ่มได้ตามโครงการ
การแสดงผลหลายระดับ
จัดกระดานข้อมูลที่ต่างระดับความละเอียดสำหรับสถานีงาน สายการผลิต โรงผลิต และฝ่ายบริหาร รองรับสถานะเรียลไทม์ แนวโน้มย้อนหลัง และการกระจายแบบแผนที่ความร้อน แทนการให้ทุกบทบาทดูจอใหญ่จอเดียวกัน
สถาปัตยกรรมข้อมูลและระบบ
ชั้นสัญญาณและการโต้ตอบหน้างาน
PLC คอนโทรลเลอร์เครื่องจักร ปุ่มอันดง เทอร์มินัลเสียงและไฟ และการป้อนข้อมูลที่สถานีงาน ร่วมกันให้ข้อมูลสถานะและเหตุการณ์ความผิดปกติ โดยคงวิธีจัดการด้วยตนเองไว้เมื่อการสื่อสารขาดห้วง
ชั้นเก็บข้อมูลและประมวลผลเหตุการณ์
ศูนย์รวมข้อมูลทำหน้าที่ปรับโปรโตคอล คำนวณสถานะ ตัดสัญญาณกระเพื่อม จัดเวลาให้ตรงกัน และกระจายเหตุการณ์ ขอบเขตการส่งข้อมูลย้อนหลังเมื่อเครือข่ายขาดกำหนดตามความสามารถในการเก็บข้อมูลชั่วคราวของแหล่งข้อมูล
ชั้นแอปพลิเคชัน OEE และอันดง
คำนวณดัชนีโดยใช้โมเดลเครื่องจักร ปฏิทินการผลิต และการจำแนกการสูญเสียเป็นแกนหลัก บริหารลำดับการตอบสนองความผิดปกติและบันทึกการทบทวน พร้อมเก็บเหตุการณ์ดิบไว้สำหรับตรวจสอบ
ชั้นแสดงผลและประสานงาน
ให้มุมมองแบ่งระดับผ่านกระดานข้อมูลเว็บ จอแสดงผลหน้างาน และช่องทางข้อความที่ตกลงกัน พร้อมแลกเปลี่ยนข้อมูลที่จำเป็นกับระบบ MES คุณภาพ หรือซ่อมบำรุง
- สัญญาณการเดินเครื่อง การนับ และความขัดข้องจาก PLC และคอนโทรลเลอร์เครื่องจักร
- อินเทอร์เฟซ SCADA, OPC UA/DA และฐานข้อมูลเรียลไทม์
- Modbus RTU/TCP และโปรโตคอลการสื่อสารของเครื่องจักรที่ผ่านการตรวจสอบ
- ปุ่มอันดง อุปกรณ์เตือนด้วยเสียงและไฟ และเทอร์มินัลแสดงผลหน้างาน
- อินเทอร์เฟซข้อมูลใบสั่งผลิต ผลิตภัณฑ์ จังหวะการผลิต และชิ้นงานที่ผ่านเกณฑ์ของ MES
- อินเทอร์เฟซแจ้งเตือนผ่านข้อความมือถือ อีเมล หรือแพลตฟอร์มประสานงานองค์กร
- อินเทอร์เฟซ REST API มุมมองฐานข้อมูล หรือการส่งออกรายงาน
ขั้นตอนการใช้งาน
- 1
ทำเกณฑ์ดัชนีและการสูญเสียให้เป็นมาตรฐานเดียวกัน
ยืนยันปฏิทิน จังหวะการผลิต ชิ้นงานที่ผ่านเกณฑ์ การหยุดตามแผน และการจำแนกสาเหตุร่วมกับทีมการผลิต เครื่องจักร และคุณภาพ เพื่อขจัดข้อโต้แย้งด้านการคำนวณก่อน
- 2
ตรวจสอบสถานะเครื่องจักรและข้อจำกัด
ตรวจสอบความหมายของสัญญาณ ช่วงพักของกระบวนการ และความสัมพันธ์การบล็อกกับการอดอาหารระหว่างเครื่องจักร กำหนดขอบเขตการตีความของดัชนีทั้งสายและรายเครื่องให้ชัดเจน
- 3
เชื่อมต่อสายการผลิตสาธิตและกำหนดค่าอันดง
เชื่อมต่อสถานะเครื่องจักร การนับ และแหล่งความผิดปกติ กำหนดค่าบทบาทตอบสนอง เส้นทางยกระดับ กระดานข้อมูล และกฎการยืนยันด้วยตนเอง
- 4
ตรวจสอบขนานและทดลองใช้กับกะ
ไขว้ตรวจสอบระหว่างสัญญาณดิบ การสังเกตหน้างาน และรายงานประจำกะ เพื่อแก้ไขการกระเพื่อมของสัญญาณ การจำแนกผิด และการบันทึกตกหล่น โดยไม่นำข้อมูลช่วงแรกไปใช้ประเมินบุคลากรโดยตรง
- 5
กลไกการทบทวนและการทำซ้ำ
นำรายการการสูญเสียเข้าสู่การประชุมประจำวันและการทบทวนการปรับปรุง เมื่อเสถียรแล้วจึงทำซ้ำตามเทมเพลต สายการผลิตใหม่ยังต้องสอบเทียบจังหวะการผลิตและตรรกะสถานะใหม่
สิ่งส่งมอบ
- ✓ เอกสารเกณฑ์ดัชนี OEE ปฏิทินการผลิต และการจำแนกการสูญเสีย
- ✓ การแมปสถานะเครื่องจักร รายการจุดเก็บข้อมูล และทะเบียนแหล่งความผิดปกติ
- ✓ แอปพลิเคชันวิเคราะห์ OEE และอันดงที่กำหนดค่าตามขอบเขตที่ตกลง
- ✓ กระดานข้อมูลแบ่งตามสายการผลิต เครื่องจักร กะ และสาเหตุ
- ✓ กฎการปฏิบัติสำหรับการตอบสนองอันดง การยกระดับ และการทบทวนของกะ
- ✓ บันทึกการทดสอบเชื่อมต่ออินเทอร์เฟซ การตรวจสอบขนาน และการตรวจรับตามที่ตกลง
- ✓ การฝึกอบรมผู้ใช้ คำแนะนำการดูแลรักษา และข้อเสนอแนะสำหรับการขยายไปสายการผลิตอื่น
คำถามที่พบบ่อย
OEE สามารถใช้สูตรมาตรฐานเดียวกันได้ทันทีทุกที่หรือไม่
โครงสร้างพื้นฐานใช้ร่วมกันได้ แต่ปฏิทินการผลิต จังหวะการผลิตในอุดมคติ การหยุดตามแผน และแหล่งข้อมูลคุณภาพต้องนิยามตามกระบวนการเฉพาะ จุดเน้นของการดำเนินโครงการคือทำให้ทุกข้อมูลนำเข้าอธิบายและตรวจสอบย้อนได้ ไม่ใช่ไล่ตามตัวเลขที่ดูเป็นมาตรฐานแต่เปรียบเทียบกันไม่ได้จริง
จะป้องกันข้อมูลการหยุดชั่วขณะจากการปนเปื้อนของสัญญาณกระเพื่อมอย่างไร
ต้องใช้รอบการสุ่มข้อมูล เกณฑ์ตัดสัญญาณกระเพื่อม ระยะเวลาขั้นต่ำ และกฎช่วงพักของกระบวนการร่วมกัน พร้อมเก็บเหตุการณ์ดิบไว้สำหรับสุ่มตรวจ ค่าเกณฑ์ไม่ใช่ค่าคงที่สากล และควรสอบเทียบด้วยการสังเกตหน้างานบนสายการผลิตสาธิต
อันดงต่างจากการแจ้งเตือนทั่วไปอย่างไร
อันดงครอบคลุมห่วงโซ่ความรับผิดชอบครบตั้งแต่เกิดเหตุจนถึงการตอบสนอง จัดการ กลับมาเดินเครื่อง และทบทวน ส่วนการแจ้งเตือนทั่วไปเป็นเพียงหนึ่งขั้นของห่วงโซ่ การยกระดับอัตโนมัติ สิทธิ์ปิดเหตุการณ์ และวิธีบันทึกมาตรการกำหนดได้ตามกฎหน้างาน
รวม TPM แบบครบวงจรหรือการบำรุงรักษาเชิงพยากรณ์หรือไม่
โดยค่าเริ่มต้นไม่รวมระบบบริหาร TPM แบบครบวงจร และไม่รับประกันการบำรุงรักษาเชิงพยากรณ์ ระบบให้ข้อมูลการสูญเสียเครื่องจักรสำหรับการบำรุงรักษาด้วยตนเอง การบำรุงรักษาตามแผน และกิจกรรมปรับปรุงได้ และเชื่อมต่อกับใบสั่งงานซ่อมบำรุงได้ตามโครงการ ส่วนการพยากรณ์อายุการใช้งานหรือการวินิจฉัยด้วย AI เป็นแนวทางที่ต้องพิสูจน์แยกต่างหาก
หลังเริ่มใช้งาน OEE จะดีขึ้นเท่าใด
ไม่สามารถรับประกันระดับการดีขึ้นเมื่อยังไม่มีข้อมูลพื้นฐานของหน้างาน ระบบทำหน้าที่หลักคือทำให้ข้อเท็จจริงของการสูญเสียและกระบวนการตอบสนองเป็นมาตรฐานเดียวกันก่อน ผลลัพธ์จริงขึ้นกับชนิดของข้อจำกัด มาตรการปรับปรุง การจัดการผลิต และคุณภาพการปฏิบัติ และควรประเมินด้วยข้อมูลก่อนและหลังภายใต้เกณฑ์เดียวกัน
ผลิตภัณฑ์ที่เกี่ยวข้อง
การจัดการพลังงานและการวิเคราะห์การใช้พลังงานในโรงงาน
แยกรายละเอียดจากมาตรวัดรวมและใบเรียกเก็บเงินไปยังพื้นที่ ระบบ เครื่องจักร และผลิตภัณฑ์ เพื่อสร้างฐานข้อมูลการใช้พลังงานที่อธิบายได้
การป้องกันข้อผิดพลาดในการชั่งและป้อนวัตถุดิบพร้อมการตรวจสอบล็อตย้อนกลับ
แปลงข้อกำหนดของสูตรให้เป็นการตรวจสอบ ขั้นตอนการชั่ง และบันทึกล็อตที่ปฏิบัติได้จริงที่หน้างานผลิต
MES สายการผลิตและการตรวจสอบคุณภาพย้อนกลับ
ทำให้การปฏิบัติตามใบสั่งผลิตมีหลักฐานรองรับ ความผิดปกติของกระบวนการมีบันทึก และตรวจสอบสายสัมพันธ์ของผลิตภัณฑ์ย้อนกลับได้
บทความที่เกี่ยวข้อง
ต้นไม้การสูญเสีย OEE: จากสามตัวประกอบไล่ลงไปถึงการสูญเสียที่ลงมือแก้ได้
คำตอบโดยตรงของต้นไม้การสูญเสีย OEE คือคำนวณอัตราการเดินเครื่องตามเวลา อัตราประสิทธิภาพการทำงาน และอัตราผลิตภัณฑ์ที่ผ่านเกณฑ์ ด้วยขอบเขตเวลาผลิตตามแผนชุดเดียวกันก่อน แล้วแยกส่วนต่างของสามตัวประกอบลงไปทีละชั้นถึงการหยุดเครื่อง การหยุดเครื่องชั่วครู่ การลดความเร็ว การสูญเสียช่วงเริ่มเดินเครื่อง และการสูญเสียคุณภาพ OEE = อัตราการเดินเครื่องตามเวลา × อัตราประสิทธิภาพการทำงาน × อัตราผลิตภัณฑ์ที่ผ่านเกณฑ์ โดยอัตราการเดินเครื่องตามเวลา = เวลาเดินเครื่อง ÷ เวลาผลิตตามแผน อัตราประสิทธิภาพการทำงาน = เวลาต่อรอบอุดมคติ × ผลผลิตรวม ÷ เวลาเดินเครื่อง และอัตราผลิตภัณฑ์ที่ผ่านเกณฑ์ = จำนวนที่ผ่านเกณฑ์ ÷ ผลผลิตรวม สูตรต้องใช้ภายใต้อุปกรณ์เดียว ช่วงเวลาเดียว และนิยามผลผลิตเดียวกัน
วงจรตอบสนองอันดง: จากการเรียกความผิดปกติสู่การทบทวนและปรับปรุง
แก่นของวงจรตอบสนองอันดงคือการกำหนดประเภท ผู้รับผิดชอบ สถานะ และเส้นทางยกระดับที่ชัดเจนให้ความผิดปกติทุกเหตุการณ์ แล้วดำเนินการค้นพบ เรียก รับเรื่อง ถึงจุดเกิด จัดการ ฟื้นสภาพ ปิดเรื่อง และทบทวนตามลำดับ ไฟและแดชบอร์ดเป็นเพียงจุดรับข้อมูล ประสิทธิผลของอันดงขึ้นกับความชัดเจนของผู้รับผิดชอบ การนิยามเวลาที่สอดคล้องกัน และการเปลี่ยนความผิดปกติให้เป็นหลักฐานสำหรับการปรับปรุงอย่างยั่งยืน
OEE กับ TPM ทำงานร่วมกัน: ตัวชี้วัด วิธีปรับปรุง และซอฟต์แวร์แบ่งหน้าที่กันอย่างไร
คำตอบโดยตรงของการทำงานร่วมกันระหว่าง OEE กับ TPM คือ ใช้ OEE ระบุและวัดปริมาณการสูญเสียของเครื่องจักร ใช้ TPM จัดระเบียบการบำรุงรักษาด้วยตนเอง การบำรุงรักษาตามแผน ทักษะ และกิจกรรมปรับปรุง แล้วใช้ซอฟต์แวร์เก็บรักษาเหตุการณ์ ใบสั่งงาน และหลักฐานการตรวจรับ OEE เป็นตัวชี้วัด ไม่ใช่วิธีบำรุงรักษา TPM เป็นระบบการจัดการ ไม่ใช่โมดูลซอฟต์แวร์ใดโมดูลหนึ่ง ส่วนการเก็บข้อมูลและแดชบอร์ดเป็นเครื่องมือสนับสนุน ไม่ได้สร้างผลลัพธ์ด้านการบำรุงรักษาโดยอัตโนมัติ

เริ่มจากทำเกณฑ์การสูญเสียของสายการผลิตหนึ่งสายให้ชัดเจนก่อน
เริ่มจากสัญญาณเครื่องจักร ปฏิทินการผลิต และกระบวนการอันดง เพื่อสร้างรากฐานข้อมูลบนสายการผลิตสาธิตที่ตรวจสอบย้อนได้ แล้วจึงหารือลำดับความสำคัญของการปรับปรุง