
การจัดการคุณภาพ
คู่มือป้องกันข้อผิดพลาดในการชั่งผสมด้วยมือ: จากคำเตือนการสแกนสู่วงจรชั่งแบบปิด
แก่นของการป้องกันข้อผิดพลาดในการชั่งผสมด้วยมือคือการรวมเวอร์ชันสูตร ตัวตนวัสดุ ลำดับเติม น้ำหนักเรียลไทม์ ค่าคลาดเคลื่อน และการอนุมัติข้อยกเว้นให้เป็นสายการปฏิบัติที่ข้ามโดยพลการไม่ได้ การสแกนตอบว่า ‘ใช่วัสดุนี้หรือไม่’ การเปรียบเทียบน้ำหนักตอบว่า ‘ปริมาณอยู่ในช่วงอนุญาตหรือไม่’ และการเชื่อมล็อตตอบว่า ‘ตรวจสอบเหตุการณ์ย้อนหลังได้หรือไม่’ ทั้งสามต้องออกแบบร่วมกับการเบิกคืนวัสดุ เปลี่ยนล็อต และจัดการข้อยกเว้น ไม่สามารถอ้างว่าข้อผิดพลาดหายไปด้วยคำเตือนบนหน้าจอเพียงอย่างเดียว
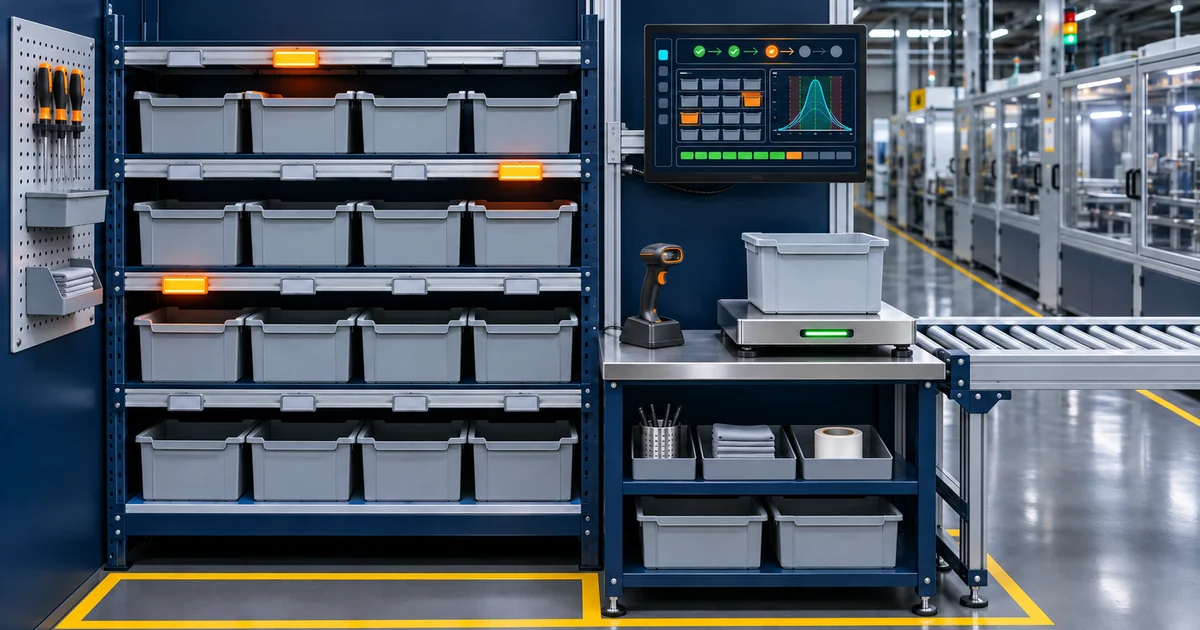
เริ่มจากแยกข้อผิดพลาดการชั่งผสมให้เป็นรูปแบบเฉพาะที่ป้องกันได้
ความเสี่ยงการชั่งผสมไม่จำกัดเพียงหยิบวัสดุผิด แต่รวมเวอร์ชันสูตรผิด เติมซ้ำ เติมขาด ลำดับผิด น้ำหนักเกินค่าคลาดเคลื่อน เครื่องชั่งไม่ปรับศูนย์ ใช้วัสดุทดแทนโดยไม่อนุมัติ และสูญข้อมูลตัวตนล็อต ความเสี่ยงต่างกันต้องใช้จุดควบคุมต่างกัน การสแกนครั้งเดียวครอบคลุมทั้งหมดไม่ได้
ก่อนออกแบบ ให้แมปความสัมพันธ์การทำงานจริงระหว่างบุคลากร วัสดุ ภาชนะ เครื่องชั่ง และสถานีงาน ระบุขั้นที่เครื่องจักรตรวจสอบอัตโนมัติได้และขั้นที่ต้องให้บุคลากรยืนยัน เป้าหมายของระบบคือลดความเสี่ยงข้อผิดพลาดและรักษาหลักฐาน ไม่ควรให้คำมั่นแบบสัมบูรณ์ที่พิสูจน์ไม่ได้ เช่น ‘ขจัดข้อผิดพลาดทั้งหมด’
| รูปแบบข้อผิดพลาด | จุดป้องกันที่ให้ความสำคัญ | ข้อมูลที่จำเป็น | การจัดการข้อยกเว้น |
|---|---|---|---|
| วัสดุผิดหรือใช้ทดแทนโดยไม่อนุมัติ | ตรวจบาร์โค้ดวัสดุเทียบสูตรและกฎการทดแทน | วัสดุ ล็อต และเวอร์ชันสูตร | ห้ามดำเนินการต่อและเข้าสู่กระบวนการอนุมัติ |
| เติมขาดหรือเติมซ้ำ | อินเตอร์ล็อกสถานะขั้นและเงื่อนไขเสร็จสิ้น | ขั้นตอน ภาชนะ เวลา และผู้ปฏิบัติ | ตัดสินว่าดำเนินการต่อได้หรือไม่ตามกฎกระบวนการ |
| ลำดับไม่ถูกต้อง | จับคู่ขั้นที่อนุญาตปัจจุบันกับวัสดุ | ลำดับสูตรและเหตุการณ์ที่เสร็จแล้ว | แจ้งขั้นที่ถูกต้องและบันทึกความพยายาม |
| น้ำหนักเกินค่าคลาดเคลื่อน | เปรียบเทียบน้ำหนักคงที่กับค่าคลาดเคลื่อนแบบเรียลไทม์ | ค่าชั่ง เป้าหมาย ขีดบนล่าง และสถานะค่าคงที่ | ห้ามยืนยันหรือจัดการผ่านกระบวนการอนุมัติ |
| ตัวตนล็อตไม่ถูกต้อง | เชื่อมล็อตการเบิก คืน และเติมวัสดุ | ล็อตต้นทาง ล็อตเป้าหมาย และปริมาณ | แยกกักวัตถุที่ตัวตนไม่ชัดและตรวจสอบ |
สูตรและค่าคลาดเคลื่อนต้องกลายเป็นข้อมูลหลักภายใต้การควบคุมก่อน
ข้อมูลหลักของสูตรควรมีผลิตภัณฑ์ที่ใช้ เวอร์ชัน ช่วงเวลามีผล วัสดุ ปริมาณเป้าหมาย ค่าคลาดเคลื่อน ลำดับขั้น และคำแนะนำปฏิบัติที่จำเป็น โรงงานอนุมัติค่าคลาดเคลื่อนตามข้อกำหนดกระบวนการและการจัดการ ผู้ขายระบบกำหนดแทนโดยเดาไม่ได้ การปรับชั่วคราวก็ต้องมีสิทธิ์ เหตุผล และระยะเวลาหมดอายุ
การทดแทนวัสดุ การแปลงหน่วย และความละเอียดเครื่องชั่งเป็นส่วนหนึ่งของกฎด้วย หากสูตรใช้หน่วยหนึ่งแต่เครื่องชั่งให้ค่าอีกหน่วย ต้องระบุความสัมพันธ์การแปลงและวิธีปัดเศษชัดเจน หากความละเอียดเครื่องชั่งรองรับค่าคลาดเคลื่อนเป้าหมายไม่ได้ ให้แก้สภาพการวัดก่อน ไม่ปล่อยให้ซอฟต์แวร์สร้างผลผ่านเท็จ
| วัตถุข้อมูลหลัก | ฟิลด์สำคัญ | ผู้ยืนยันหลัก | ความเสี่ยงจากการเปลี่ยน |
|---|---|---|---|
| เวอร์ชันสูตร | ผลิตภัณฑ์ ขั้นตอน วัสดุ เป้าหมาย และช่วงเวลามีผล | บทบาทกระบวนการและการผลิต | ยังใช้เวอร์ชันเก่าหรือเปลี่ยนเวอร์ชันกลางรอบ |
| ค่าคลาดเคลื่อนการชั่ง | ขีดบนล่าง หน่วย วัสดุและขั้นที่ใช้ | บทบาทกระบวนการและคุณภาพ | กว้างเกินจนสูญคุณค่าการป้องกัน หรือแคบเกินจนบล็อกบ่อย |
| วัสดุและการทดแทน | รหัส ล็อต หน่วย และความสัมพันธ์ทดแทนที่อนุมัติ | ผู้รับผิดชอบวัสดุและกระบวนการ | ทดแทนโดยไม่อนุมัติหรือใช้หน่วยปนกัน |
| เครื่องชั่ง | รหัส ส่วนเชื่อม ความละเอียด การสอบเทียบ และตำแหน่ง | บทบาทมาตรวิทยาหรือเครื่องจักร | ใช้เครื่องชั่งผิดหรือความละเอียดไม่เหมาะ |
| การอนุมัติข้อยกเว้น | บทบาท เงื่อนไข ระยะเวลา และวิธีจัดการ | บทบาทผู้มีอำนาจรับผิดชอบในโรงงาน | บัญชีใช้ร่วมหรือสิทธิ์ข้ามทั่วไประยะยาว |
สายการปฏิบัติที่สถานีต้องครอบคลุมตั้งแต่เบิกถึงคืนวัสดุ
กระบวนการครบอาจเริ่มจากยืนยันงานหรือสูตร ผ่านการตรวจสถานีและเครื่องชั่ง สแกนวัสดุ ยืนยันหักน้ำหนักภาชนะหรือปรับศูนย์ ชั่งค่าคงที่ ตัดสินค่าคลาดเคลื่อน ยืนยันเติม และจบด้วยการเชื่อมล็อต การเบิก เติมเพิ่ม และคืนต้องรักษาตัวตนไว้ด้วย การบันทึกเพียงยอดเติมรวมสุดท้ายไม่เพียงพอ
หน้าจอผู้ปฏิบัติควรเน้นขั้นปัจจุบัน เป้าหมาย น้ำหนักเรียลไทม์ และการกระทำที่อนุญาต โดยไม่ใช้สีเป็นสัญญาณเดียว เมื่อสแกนล้มเหลว น้ำหนักไม่คงที่ หรือเกินค่าคลาดเคลื่อน ระบบควรบอกสิ่งที่ทำต่อได้ แทนข้อผิดพลาดกำกวมที่กระตุ้นให้ข้ามระบบและผลิตต่อ
- ยืนยันงาน: ตรวจผลิตภัณฑ์ เวอร์ชันสูตร ล็อตเป้าหมาย และสถานีงาน
- ยืนยันทรัพยากร: ผูกเครื่องชั่ง ภาชนะ วัสดุ และตัวตนผู้ปฏิบัติที่จำเป็น
- ปฏิบัติขั้นตอน: สแกน ปรับศูนย์ ชั่ง ตัดสิน และยืนยันตามลำดับที่กำหนด
- จัดการข้อยกเว้น: รหัสผิด น้ำหนักเกินค่า การขาดการเชื่อมต่อ และบันทึกย้อนหลังต้องมีกระบวนการชัดเจนและร่องรอยตรวจสอบ
- กระทบยอดตอนจบ: ตรวจการเติม วัสดุคงเหลือ การคืน และความสัมพันธ์ล็อตเป้าหมาย แล้วส่งมอบให้เสร็จ
น้ำหนักคงที่และคุณภาพการสื่อสารสำคัญกว่าตัวเลขบนหน้าจอ
ค่ารณขณะที่เครื่องชั่งส่งต่อเนื่องใช้เป็นผลชั่งสุดท้ายโดยตรงไม่ได้ ระบบต้องตัดสินสถานะคงที่ตามขีดความสามารถเครื่องชั่งและการสั่นหน้างาน และบันทึกเป้าหมาย ค่าวัด ค่าคลาดเคลื่อน และเวลายืนยัน ต้องตรวจการหักน้ำหนักภาชนะ ศูนย์ และตัวตนภาชนะในขั้นที่เหมาะด้วย
จะดำเนินการออฟไลน์ต่อระหว่างสื่อสารขาดได้หรือไม่ขึ้นกับงานที่ดาวน์โหลดไว้ ขีดความสามารถแคช และความเสี่ยงกระบวนการ หากอนุญาต ต้องเก็บขั้น ลำดับ และเวลาในเครื่อง แล้วส่งย้อนหลังและตัดข้อมูลซ้ำหลังฟื้น หากเงื่อนไขไม่เพียงพอ ให้หยุดขั้นที่ควบคุมหรือปฏิบัติตามกระบวนการฉุกเฉินที่โรงงานอนุมัติ ห้ามสร้างบันทึกย้อนหลังโดยไม่มีหลักฐาน
| ข้อมูลหรือสถานะ | เหตุผลที่จำเป็น | ความผิดปกติที่พบบ่อย | จุดเน้นยอมรับ |
|---|---|---|---|
| สถานะค่าคงที่ | ป้องกันการตัดสินจากค่าที่ผันผวนรณขณะ | การสั่น ค่าอ่านกระโดด หรืออัลกอริทึมค่าคงที่ไม่เหมาะ | ตรวจสอบภายใต้โหลดและสิ่งรบกวนหน้างานต่าง ๆ |
| หักน้ำหนักภาชนะและปรับศูนย์ | แยกน้ำหนักภาชนะออกจากน้ำหนักวัสดุสุทธิ | ภาชนะผิด ไม่ปรับศูนย์ หรือเปลี่ยนภาชนะกลางขั้น | ตรวจอินเตอร์ล็อกขั้นและบันทึก |
| ตัวตนเครื่องชั่ง | พิสูจน์ว่าใช้ทรัพยากรวัดที่เหมาะสม | สถานีผูกเครื่องชั่งผิดหรือเปลี่ยนเครื่องโดยไม่อัปเดต | การปฏิบัติถูกบล็อกถูกต้องหลังสลับเครื่องชั่งหรือไม่ |
| คุณภาพการสื่อสาร | แยกน้ำหนักจริงออกจากข้อมูลไม่ถูกต้อง | ขาดการเชื่อมต่อ ข้อมูลซ้ำ ค่าเก่า และลำดับผิด | ทดสอบขาดการเชื่อมต่อ ฟื้น และส่งย้อนหลัง |
| บันทึกการยืนยัน | เชื่อมบุคลากร ขั้นตอน และการตัดสิน | ระบบยืนยันแทนบุคลากรโดยอัตโนมัติหรือใช้บัญชีร่วม | ตรวจสิทธิ์ ร่องรอยตรวจสอบ และความรับผิดชอบ |
บันทึกป้องกันข้อผิดพลาดเป็นหลักฐานตรวจสอบล็อตย้อนกลับด้วย
การเบิก ชั่ง เติม และคืนทุกครั้งควรเชื่อมผ่านคีย์งานและล็อตร่วม วิธีนี้สนับสนุนการตรวจย้อนกลับจากผลิตภัณฑ์สำเร็จไปยังล็อตวัสดุ เครื่องชั่ง และประวัติปฏิบัติ และตรวจไปข้างหน้าจากวัสดุที่มีปัญหาไปยังล็อตการผลิตที่เกี่ยวข้อง การแยกรวมล็อต เติมเพิ่ม และทำงานซ้ำต้องมีบันทึกความสัมพันธ์เพิ่มเติม
การออกแบบการตรวจสอบย้อนกลับสนับสนุนการจัดการโรงงานและจัดเตรียมเอกสารตรวจสอบ แต่ไม่ได้ทำให้ได้รับการรับรอง GMP, ISO หรืออื่น ๆ โดยตัวมันเอง การรับรองเกี่ยวข้องกับระบบการจัดการครบและการตรวจอิสระ กรณีศึกษาสาธารณะไม่ควรเปิดเผยสูตรจริง หน้าจอลูกค้า ภาพถ่ายพื้นที่ หรือตัวเลขปรับปรุงเฉพาะ
- ค้นย้อนกลับ: จากล็อตเป้าหมาย ดูเวอร์ชันสูตร ล็อตวัสดุ น้ำหนัก เครื่องชั่ง และบุคลากร
- ค้นไปข้างหน้า: จากล็อตวัสดุหรือเครื่องชั่งผิดปกติ ค้นงานและล็อตเป้าหมายที่เกี่ยวข้อง
- จัดการความคลาดเคลื่อน: แสดงข้อมูลขาด บันทึกย้อนหลัง การแก้ไข และอนุมัติข้อยกเว้น ไม่ปกปิดสิ่งที่ไม่ทราบให้ดูปกติ
- สิทธิ์และการเปิดเผย: ควบคุมสูตรและกระบวนการอ่อนไหวตามบทบาท และใช้เฉพาะข้อมูลนิรนามที่อนุมัติภายนอก
ยอมรับการป้องกันข้อผิดพลาดด้วยการจำลองข้อขัดข้องและทดลองหน้างาน
การยอมรับต้องทำมากกว่าเดินกระบวนการถูกต้องหนึ่งรอบ ให้จงใจทดสอบวัสดุผิด สแกนซ้ำ ข้ามขั้น น้ำหนักเกินค่า ไม่ปรับศูนย์ ภาชนะผิด ทดแทนโดยไม่มีสิทธิ์ เครือข่ายขาด และส่งย้อนหลัง ทุกสถานการณ์ต้องระบุว่าระบบควรบล็อก เตือน หรือเข้าสู่กระบวนการอนุมัติ
การทดลองควรสังเกตด้วยว่าคำเตือนมากเกิน ขั้นยุ่งยาก หรือเครือข่ายไม่เสถียรกระตุ้นให้ข้ามระบบหรือไม่ หากการป้องกันเพิ่มงานไร้ประโยชน์มาก ให้ปรับสถานี อุปกรณ์ปลายทาง และกระบวนการ ไม่ทำให้ใช้ง่ายด้วยการขยายทุกค่าคลาดเคลื่อนหรือเปิดสิทธิ์ข้ามทั่วไป
- เตรียมสูตร วัสดุ เครื่องชั่ง และล็อตทดสอบที่อนุมัติ แยกจากข้อมูลการผลิต
- ปฏิบัติกรณีทดสอบปกติและผิดปกติทุกข้อ ตรวจคำเตือน อินเตอร์ล็อก สิทธิ์ และบันทึก
- ทดสอบเครือข่ายขาด รีสตาร์ต ส่งย้อนหลัง และข้อมูลซ้ำ เพื่อยืนยันไม่มีการสูญเงียบ
- ซ้อมตรวจไปข้างหน้าและย้อนกลับ ตรวจความสัมพันธ์แยกรวมล็อตและคืนวัสดุ
- ให้ฝ่ายผลิต กระบวนการ คุณภาพ เครื่องจักร และ IT ยืนยันขอบเขตเปิดใช้และฉุกเฉินร่วมกัน
การป้องกันที่ได้ผลมาจากกฎ การวัด และตัวตนทำงานร่วมกัน
การป้องกันข้อผิดพลาดการชั่งผสมด้วยมือไม่ใช่ฟังก์ชันสแกนเดียว แต่รวมเวอร์ชันสูตร อินเตอร์ล็อกขั้น การชั่งค่าคงที่ การตัดสินค่าคลาดเคลื่อน การอนุมัติข้อยกเว้น และการเชื่อมล็อต กฎไม่ชัดหรือสภาพวัดไม่เพียงพอข้อใดข้อหนึ่งอาจทำให้ระบบที่ดูครบสูญการควบคุมจริง
การใช้งานควรออกแบบการควบคุมจากรูปแบบข้อผิดพลาดจริง และตรวจยอมรับด้วยสถานการณ์ผิดปกติกับขาดการเชื่อมต่อ พร้อมรักษาความใช้ง่าย ระบบลดความเสี่ยงและให้หลักฐานตรวจย้อนกลับได้ แต่สัญญาขจัดข้อผิดพลาดทั้งหมดหรือแทนระบบการจัดการโรงงานและการรับรองอิสระไม่ได้
คำถามที่พบบ่อย
สแกนวัสดุเพียงอย่างเดียวเพียงพอป้องกันข้อผิดพลาดการชั่งผสมหรือไม่
ไม่เพียงพอ การสแกนตรวจตัวตนวัสดุเป็นหลัก ยังต้องควบคุมเวอร์ชันสูตร ลำดับขั้น ค่าคลาดเคลื่อนการชั่ง สถานะเครื่องชั่ง และการอนุมัติข้อยกเว้น มิฉะนั้นยังเติมขาด เติมซ้ำ หรือน้ำหนักผิดได้
ชั่งผสมด้วยมือต่อระหว่างเครือข่ายขาดได้หรือไม่
ขึ้นกับความเสี่ยงกระบวนการ งานครบดาวน์โหลดไว้แล้วหรือไม่ และขีดความสามารถแคชออฟไลน์กับบันทึกตัวตน โครงการต้องกำหนดขอบเขตอนุญาตและกฎส่งย้อนหลังหลังฟื้นล่วงหน้า หากเงื่อนไขไม่เพียงพอให้ปฏิบัติตามกระบวนการฉุกเฉินที่อนุมัติ
หัวหน้าปล่อยผ่านน้ำหนักเกินค่าคลาดเคลื่อนโดยตรงได้หรือไม่
จะอนุญาตหรือไม่และใครอนุมัติต้องกำหนดโดยกฎกระบวนการและคุณภาพของโรงงาน ระบบสนับสนุนการอนุมัติภายใต้การควบคุม เหตุผล และบันทึกตรวจสอบได้ แต่ไม่ควรถือว่าทุกการเกินค่าปล่อยผ่านได้ หรือมีช่องข้ามทั่วไปโดยไม่บันทึก
เมื่อเปิดใช้การป้องกันข้อผิดพลาดและตรวจย้อนกลับแล้ว อ้างการสอดคล้อง GMP หรือ ISO ได้หรือไม่
ฟังก์ชันระบบเพียงอย่างเดียวสนับสนุนข้อสรุปนั้นไม่ได้ ระบบช่วยสนับสนุนข้อกำหนดการจัดการและตรวจย้อนกลับที่กำหนด แต่การสอดคล้องมาตรฐานเฉพาะยังขึ้นกับขั้นตอน การปฏิบัติ และหลักฐานตรวจสอบ
