
Prevenção de erros de dosagem e alimentação com rastreabilidade de lote
Transforme os requisitos da receita em verificações, etapas de pesagem e registros de lote executáveis no chão de fábrica
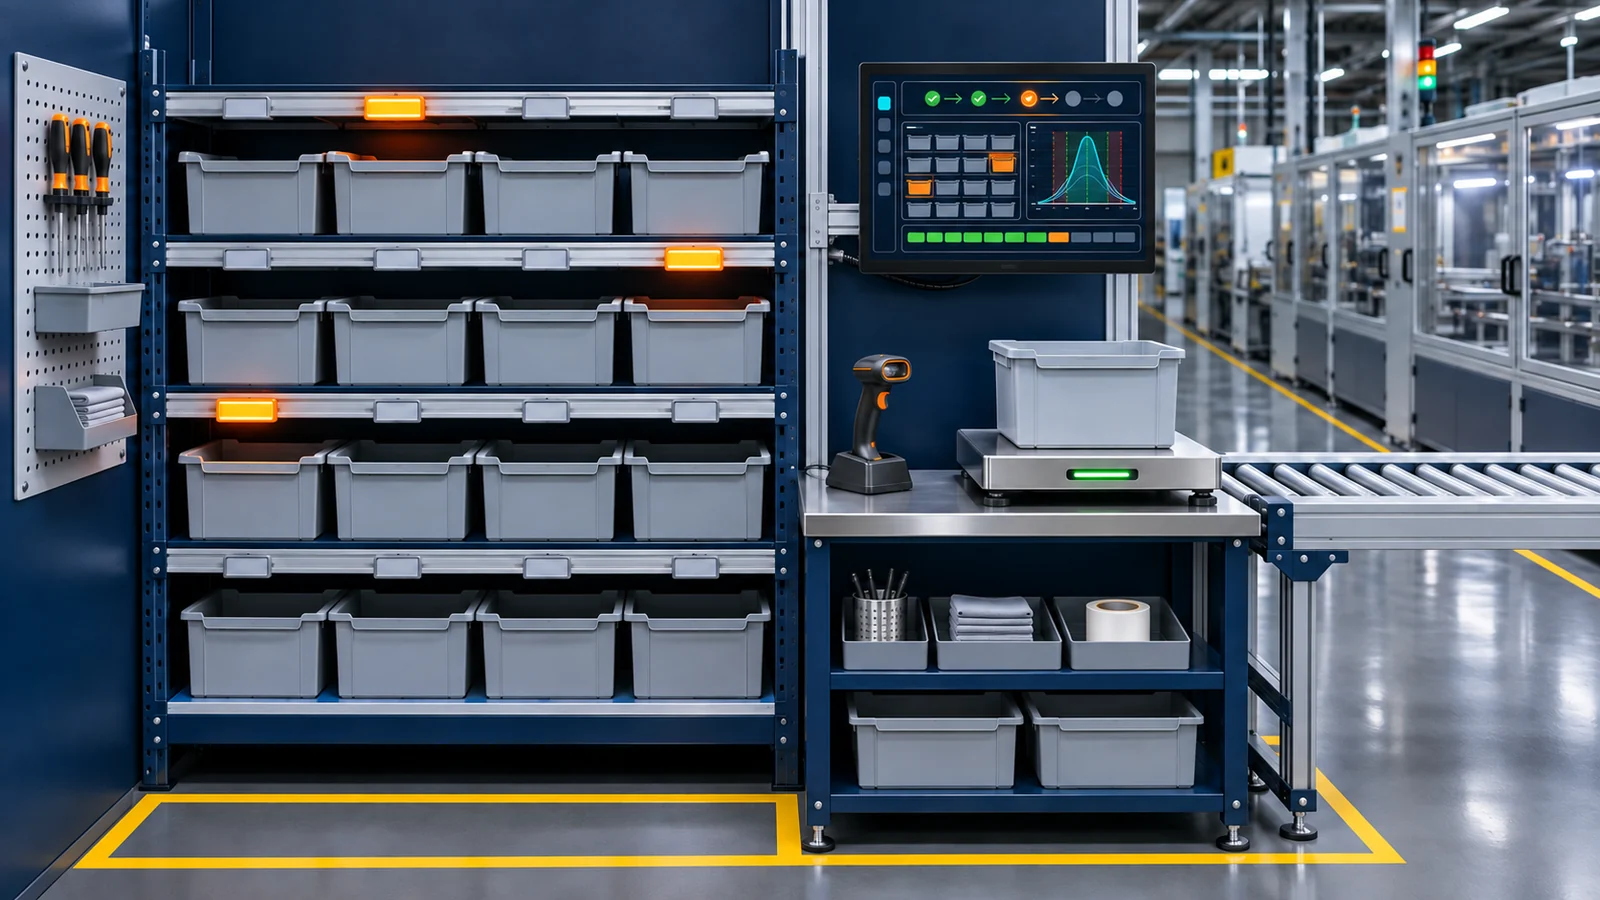
Para postos de dosagem manuais e semiautomáticos, o sistema conecta receitas, ordens de produção, códigos de barras de materiais, balanças eletrônicas e confirmação de alimentação. Registra cada pesagem e exceção e vincula lotes de matérias-primas a lotes de produto. Reduz o risco de requisições erradas, ingredientes omitidos e pesos fora de tolerância, sem alegar eliminar por completo o erro humano.
Indicado para
Cenários mais adequados
- • Operações de dosagem em alimentos, cuidados pessoais, insumos farmacêuticos e outros processos com requisitos de sequência de pesagem, tolerâncias e genealogia de lotes.
- • Fábricas com muitos postos de dosagem manuais ou semiautomáticos que desejam manter as balanças atuais e acrescentar verificação online.
- • Fábricas com ordens de produção e códigos de materiais, mas registros desconectados de requisição e devolução, pesagem e alimentação.
- • Processos em lote que precisam de regras por posto para operação offline, liberação de exceções e auditoria.
Cenários que exigem avaliação à parte
- • Projetos que esperam garantia de eliminação de materiais errados ou omitidos e de eventos fora de tolerância sem mudar as práticas do chão de fábrica nem as regras de gestão de exceções.
- • Plantas sem códigos de materiais, códigos de barras e definições de lote estabelecidos, incapazes de concluir a governança básica de dados mestres antes da entrada em operação.
- • Exigências de WMS completo, gestão de qualidade de laboratório, desenvolvimento automatizado de receitas ou programação APS dentro do mesmo produto padrão.
- • Áreas com risco de explosão, assépticas ou de segurança especial sem restrições definidas para seleção, instalação e certificação de equipamentos.
Relação com métodos Lean
Recursos principais
Liberação controlada de receitas e ordens
Chame por ordem de produção a versão aprovada da receita, os pesos-alvo, a sequência de pesagem e as tolerâncias, preservando registros de versão e de liberação. O sistema responsável pelas receitas e os direitos de alteração são definidos por projeto.
Conferência por código de barras na requisição e devolução
Leia códigos de barras de material, lote, contêiner ou posto para verificar identidade do material, situação do lote e a tarefa atual, com aviso ou bloqueio para divergências, duplicidades ou etapas faltantes.
Verificação em tempo real com balança eletrônica
Capture pesos estáveis e compare em tempo real com alvos e limites superior e inferior, registrando tara, pesagem, repesagem e complementos. Interfaces de balança e critérios de estabilidade exigem testes integrados no local.
Tratamento fora de tolerância e confirmação de alimentação
Aplique alertas sonoros e visuais, bloqueios, liberações autorizadas ou reinspeção conforme configuração, registrando operador, motivo e resultado. O contêiner ou equipamento de destino pode ser reconferido antes da alimentação.
Genealogia de lote e rastreabilidade de pesagem
Vincule lotes de matérias-primas, registros de pesagem, lotes de dosagem, equipamentos de alimentação e lotes de produto acabado, com rastreamento reverso a partir do produto acabado e direto a partir de materiais suspeitos até seus destinos.
Buffer offline e operação retomável
Armazene sob regras de negócio explícitas as tarefas liberadas e os registros do chão de fábrica e, após a reconexão, retome o envio e confira os registros por identificador único. Ações permitidas offline e ações que exigem parada são configuradas separadamente.
Auditoria de permissões e relatórios de turno
Controle direitos sobre receitas, tolerâncias, liberações e registros complementares; resuma avanço das tarefas, eventos fora de tolerância, repesagens e registros de lote; e preserve informações de auditoria das mudanças críticas.
Arquitetura de dados e sistemas
Camada do posto de dosagem
Terminais de posto, leitores de código, balanças eletrônicas, alertas sonoros e visuais e intertravamentos necessários de alimentação sustentam as ações do chão de fábrica, exibindo com clareza a tarefa e o lote atuais.
Camada de buffer de borda e interfaces de dispositivos
Trata a comunicação com balanças, entrada de códigos de barras, detecção de peso estável e buffer offline, reduzindo os efeitos das flutuações de rede sobre as operações e a sequência dos registros.
Camada de aplicação de prevenção de erros e lotes
Gerencia versões de receita, tarefas, etapas de pesagem, tolerâncias, liberações de exceção e genealogia de lotes, preservando tanto os pesos brutos quanto os registros de tratamento do negócio.
Camada de integração corporativa
Troca ordens, materiais, lotes e resultados com ERP, MES, WMS ou sistemas de qualidade, com limites claros de responsabilidade pela contabilidade de estoque e pela destinação de qualidade.
- Interfaces de comunicação com balanças eletrônicas, balanças de bancada e instrumentos de pesagem
- Códigos de barras unidimensionais e bidimensionais, RFID e impressoras de etiquetas
- CLPs, manifold de válvulas de alimentação e sinais de intertravamento de contêiner ou posto
- Interfaces de ordens, versões de receita e tarefas de produção com ERP/MES
- Interfaces de dados acordadas com WMS ou processos de requisição e devolução
- Integração por banco de dados, API REST ou filas de mensagens
- Alarmes sonoros e visuais, painéis do chão de fábrica e interfaces de mensageria corporativa
Etapas de implementação
- 1
Revisão do processo de dosagem e dos riscos
Percorra as etapas de requisição, estocagem temporária, pesagem, devolução e alimentação para identificar riscos como materiais semelhantes, contaminação cruzada, posto errado e pesos fora de tolerância.
- 2
Desenho de regras de receita e lote
Confirme a posse da receita, versões, tolerâncias, códigos de barras, divisão e fusão de lotes e direitos de liberação de exceção, produzindo regras de prevenção de erros testáveis.
- 3
Protótipo de posto e integração de balanças
Valide leitura de código, tara, peso estável, repesagem, complementos e confirmação de alimentação, verificando as ações do chão de fábrica sob diferentes falhas de rede e de dispositivos.
- 4
Operação experimental e aceitação da genealogia
Use receitas representativas para registros paralelos e verifique o fechamento dos dados com rastreamento direto a partir dos materiais, reverso a partir do produto acabado e delimitação de lotes anômalos.
- 5
Treinamento e expansão faseada
Treine operadores, mantenedores de receitas e tratadores de exceções; consolide rotinas de verificação e backup; e revise diferenças de materiais e equipamentos antes de replicar para novos postos.
Entregáveis
- ✓ Levantamento do processo de dosagem, dos pontos de risco e das regras de prevenção de erros
- ✓ Desenho de versões de receita, códigos de barras, tolerâncias e genealogia de lotes
- ✓ Aplicação de prevenção de erros no posto e rastreabilidade de pesagem configuradas conforme o escopo
- ✓ Documentação das interfaces de balanças, leitura de código, intertravamentos e sistemas corporativos
- ✓ Regras de tratamento para eventos fora de tolerância, repesagens, liberações e operação offline
- ✓ Registros de aceitação de rastreabilidade direta e reversa e de cenários de exceção
- ✓ Treinamento de operação, auditoria de permissões e documentação de manutenção
Perguntas frequentes
O sistema pode garantir que ingredientes errados ou omitidos nunca ocorram?
Não é possível garantia absoluta. Verificações por código de barras, restrições de etapa, comparações de peso em tempo real e registros de liberação de exceção reduzem o risco, mas o desempenho real também depende da identificação dos materiais, da execução no chão de fábrica, do estado das balanças e da gestão de desvios. Os cenários de aceitação devem ser revisados continuamente.
Nossas balanças eletrônicas atuais podem ser conectadas diretamente?
Modelo, interface de comunicação, formato de saída, sinal de estabilidade e comportamento de amostragem precisam ser verificados. Balanças suportadas podem ser integradas diretamente; sem interface adequada, pode-se avaliar a troca do indicador ou a adição de um módulo de aquisição. Leituras manuais não replicam toda a capacidade automática de prevenção de erros.
A dosagem pode continuar durante uma queda de rede?
A operação offline pode ser desenhada conforme o risco do negócio, mas nem toda ação deve ser permitida offline. Pesagem de tarefas já liberadas, validação por leitura de código e buffer podem ser configurados, enquanto ações que envolvem a receita mais recente, estado de lote ou liberação de qualidade podem precisar pausar. Após a recuperação, exigem-se deduplicação e verificação.
Como são controlados os direitos de consulta e alteração das receitas?
Papéis podem restringir consulta, edição, aprovação, liberação de receitas e ajuste de tolerâncias, com registro de versões e operações críticas. Se o ERP ou outro sistema é o responsável pela receita, este sistema recebe apenas versões controladas, evitando edições simultâneas em vários lugares.
A entrada em operação significa automaticamente conformidade com GMP ou certificação ISO?
Não. O sistema pode fornecer, conforme os requisitos do projeto, rastreabilidade de pessoas, máquinas, materiais, métodos e ambiente, com carimbos de tempo e registros de lote. Certificação ou conformidade ainda dependem do sistema de gestão completo da empresa, das evidências de execução e de auditoria formal, e não apenas de funções de software.
Produtos relacionados
Gestão e análise de energia fabril
Decomponha as contas de utilidades por área, sistema, equipamento e produto para construir uma linha de base de energia explicável
MES de linha e rastreabilidade da qualidade
Dê base evidencial à execução das ordens, registre as exceções do processo e torne a genealogia do produto rastreável
OEE e visualização andon
Mais do que exibir um indicador: decomponha as perdas em causas acionáveis e ciclos de responsabilidade
Artigos relacionados
Guia à prova de erros para a dosagem manual: das indicações de leitura de código ao circuito fechado de pesagem
A resposta direta para a prevenção de erros na dosagem manual é combinar versão da receita, identidade do material, sequência de adição, peso em tempo real, tolerância e autorização de exceções em uma cadeia de execução que não pode ser saltada à vontade. A leitura do código responde se este é o material certo; a comparação de pesagem responde se a quantidade está dentro da faixa permitida; o vínculo de lote responde se o ocorrido pode ser rastreado depois. Os três devem ser desenhados junto com a emissão e a devolução de materiais, a troca de lote e o tratamento de exceções; indicações na tela, sozinhas, não sustentam a alegação de que os erros foram eliminados.
Rastreabilidade direta e reversa: conectar identidade do produto e evidências do processo em um só grafo
A resposta direta para a rastreabilidade direta e reversa é apoiar as duas direções de consulta sobre as mesmas relações de identidade. A rastreabilidade reversa parte do produto acabado ou do lote e identifica os materiais usados, os equipamentos e processos envolvidos, os operadores e os resultados de qualidade; o rastreamento direto parte de um material suspeito, equipamento, ferramental ou anormalidade de processo e identifica os produtos em elaboração e acabados potencialmente afetados. Os dois compartilham a mesma cadeia de eventos; não são dois relatórios construídos separadamente.
Os sete desperdícios da manufatura enxuta: da identificação no chão de fábrica à melhoria com dados
A resposta direta para os sete desperdícios é classificar as atividades que não criam valor para o cliente em superprodução, espera, transporte, processamento excessivo, estoque, movimento e defeitos, e usar a observação do chão de fábrica e os dados de processo para localizar onde ocorrem, quanto duram e o que as dispara. A classificação, sozinha, não melhora nada: o desperdício passa de visto a reduzido apenas quando é conectado a responsáveis, trabalho padrão, tratamento de anormalidades e um ritmo regular de revisão.

Comprove a prevenção de erros e a rastreabilidade com uma receita representativa
Verifique passo a passo materiais, pesos, contêineres e lotes da requisição à alimentação, validando as regras e as ações do chão de fábrica antes de decidir o escopo de expansão.