
配合・投入の誤り防止とバッチトレーサビリティ
レシピ要件を、製造現場で実行可能な照合、秤量、バッチ記録へ落とし込む
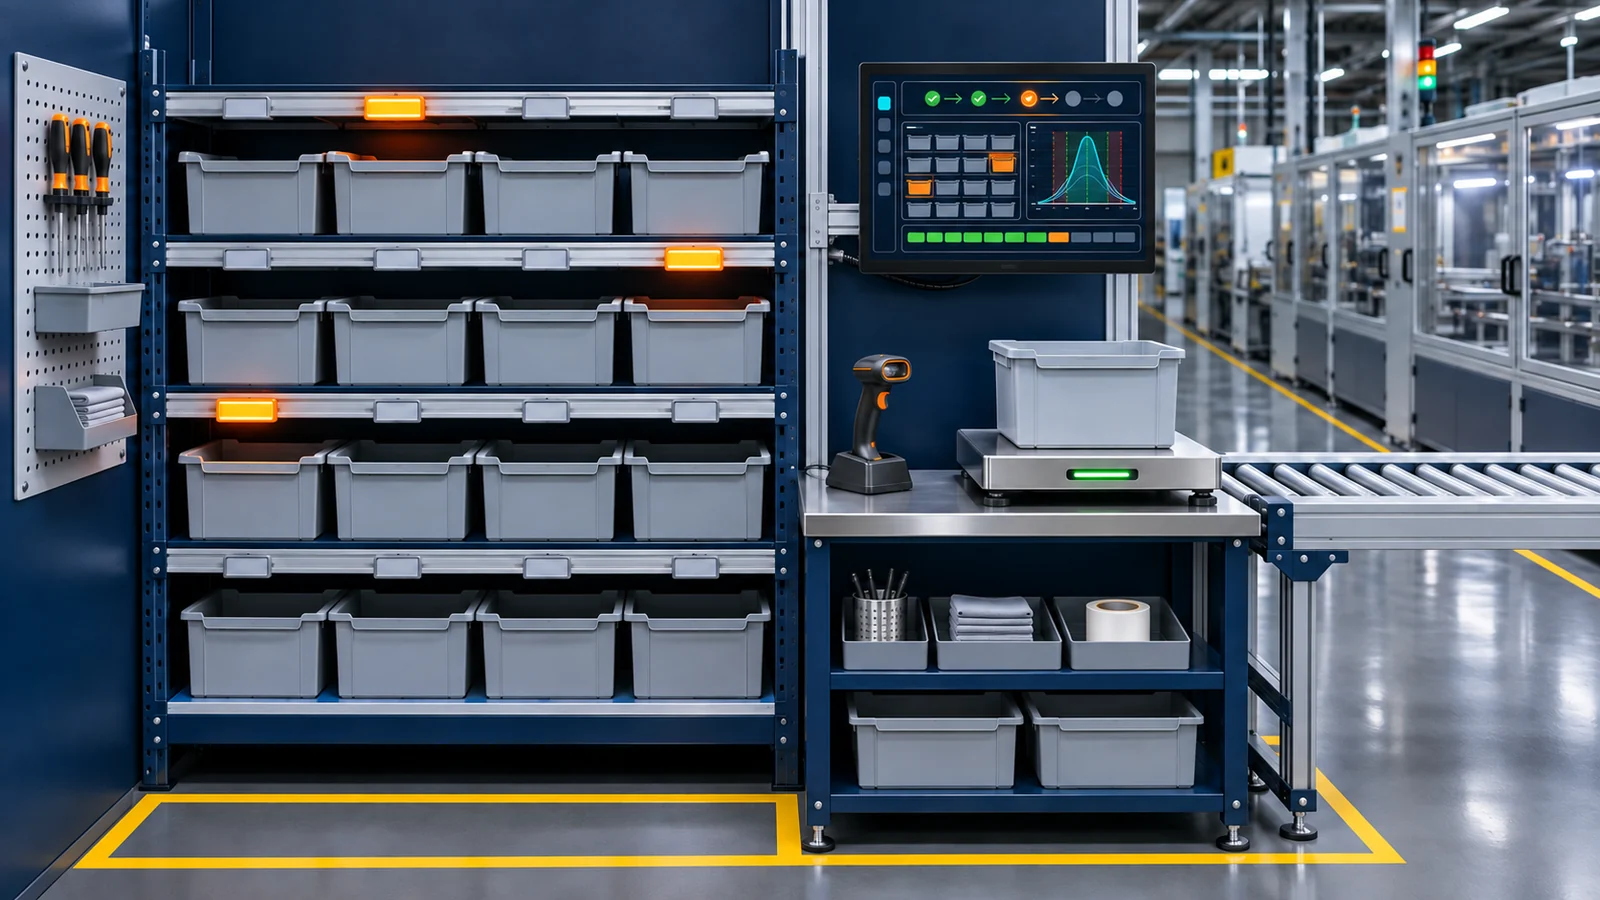
手動または半自動の配合ステーションを対象に、レシピ、製造指図、材料バーコード、電子はかり、投入確認を連携し、各秤量と異常対応を記録するとともに、原料ロットから製品バッチまでの関連を構築します。誤った出庫、配合漏れ、許容差外のリスクを低減するためのシステムであり、人的ミスを完全になくすと主張するものではありません。
適用場面
適用シーン
- • 食品、日用品、医薬品関連など、秤量順序、許容差、バッチ系譜に要件のある配合現場。
- • 手動または半自動の配合ステーションが多く、既存のはかりを維持しながらオンライン照合を追加したい工場。
- • 製造指図と材料コードはあるものの、出庫・返却、秤量、投入の記録がまだ連携していないワークショップ。
- • オフライン時の継続作業、異常時の放行、監査のルールをステーションごとに設計する必要があるバッチ生産工程。
別途評価が必要なシーン
- • 現場の操作方法や異常管理ルールを変えずに、誤材料、材料漏れ、許容差外の完全な撲滅をシステムに保証させたい場合。
- • 材料コード、バーコード、バッチ区分が未整備で、導入前に基本的なマスターデータ整備も完了できない場合。
- • 完全な WMS、ラボ品質管理、自動レシピ開発、APS スケジューリングを同一の標準製品として納入する必要がある場合。
- • 防爆、無菌、その他の特殊安全区域が対象でありながら、機器選定、施工、認証の制約条件が提示されていない場合。
リーン生産手法との関係
主な機能
管理されたレシピ・製造指図の展開
製造指図に応じて承認済みのレシピ版数、目標重量、秤量順序、許容差を呼び出し、版数と展開記録を保持します。レシピの主管理システムと変更権限はプロジェクトごとに定義します。
出庫・返却時のバーコード照合
材料、ロット、容器、ステーションのバーコードを読み取り、材料の同一性、ロット状態、現在のタスクを照合します。不一致、重複、手順欠落に対して警告または操作のブロックを行います。
電子はかりとのリアルタイム照合
安定した重量値を取得し、目標値および上下限とリアルタイムで比較するとともに、風袋引き、秤量、再秤量、追加投入の過程を記録します。はかりのインターフェースと安定判定は現地での結合試験が必要です。
許容差外への対応と投入確認
設定に応じて音・光による警告、続行の禁止、権限付きの放行、再検査を実行し、作業者、理由、対応結果を記録します。投入前に対象容器または設備を再照合することも可能です。
バッチ系譜と秤量トレーサビリティ
原料ロット、秤量記録、配合バッチ、投入設備、完成品バッチを関連付け、完成品から原料へのバックワードトレーサビリティと、問題のある原料から使用先へのフォワードトレーサビリティの両方を支援します。
オフラインバッファリングと中断後の作業再開
明確な業務ルールの下で展開済みタスクと現場記録をバッファリングし、ネットワーク復旧後に一意の識別子に基づいて送信を再開・照合します。オフラインで許可する動作と停止が必要な動作は個別に設定します。
権限監査とシフトレポート
レシピ、許容差、放行、追記の権限を管理し、タスクの進捗、許容差外、再秤量、バッチ記録を集約します。重要な変更には監査情報を保持します。
データ・システム構成
配合ステーションレイヤー
ステーション端末、読取機器、電子はかり、音・光による表示、必要な投入インターロックが現場作業を支え、現在のタスクとバッチを明確に提示します。
エッジバッファリング・機器インターフェースレイヤー
はかりの通信、バーコード入力、安定重量の判定、オフラインバッファリングを処理し、ネットワーク変動が現場操作と記録順序に及ぼす影響を低減します。
誤り防止・バッチアプリケーションレイヤー
レシピ版数、タスク、秤量ステップ、許容差、異常時の放行、バッチ系譜を管理し、元の重量値と業務上の対応記録を保存します。
企業システム統合レイヤー
ERP、MES、WMS、品質システムと製造指図、材料、バッチ、結果データを交換し、在庫会計と品質判定の主管理範囲を明確にします。
- 電子はかり、台はかり、秤量指示計の通信インターフェース
- 一次元・二次元バーコード、RFID、ラベル印刷機器
- PLC、投入バルブマニフォールド、容器・ステーションのインターロック信号
- ERP/MES の製造指図、レシピ版数、生産タスクインターフェース
- WMS または出庫・返却業務の合意済みデータインターフェース
- データベース、REST API、メッセージキューとの統合
- 音・光アラーム、現場ダッシュボード、企業メッセージ通知インターフェース
導入プロセス
- 1
配合工程とリスクの整理
出庫、一時保管、秤量、返却、投入の全工程を確認し、類似材料、交叉汚染、誤ったステーション、許容差外などのリスク箇所を特定します。
- 2
レシピとバッチルールの設計
レシピの主管理、版数、許容差、バーコード、ロットの分割・統合、異常時の放行権限を確認し、テスト可能な誤り防止ルールを策定します。
- 3
ステーション試作機とはかりの結合試験
読取、風袋引き、安定重量、再秤量、追加投入、投入確認を検証し、さまざまなネットワーク・機器異常時の現場動作を確認します。
- 4
試運転と系譜の受入検証
代表的なレシピを用いて並行記録を行い、原料からのフォワードトレーサビリティ、完成品からのバックワードトレーサビリティ、異常バッチの範囲特定によってデータの一貫性を検証します。
- 5
教育と段階的な展開
作業者、レシピ保守担当者、異常対応担当者を教育し、点検とバックアップの手順を定着させます。新しいステーションへは、材料と設備の差異を再確認した上で展開します。
成果物
- ✓ 配合工程、リスク箇所、誤り防止ルールの一覧
- ✓ レシピ版数、バーコード、許容差、バッチ系譜の設計
- ✓ 合意範囲に応じて設定されたステーションの誤り防止・秤量トレーサビリティアプリケーション
- ✓ 電子はかり、読取、インターロック、企業システムのインターフェース仕様書
- ✓ 許容差外、再秤量、放行、オフライン時の作業再開に関する対応ルール
- ✓ フォワード・バックワードトレーサビリティおよび異常シナリオの受入記録
- ✓ 操作教育、権限監査、運用・保守資料
よくある質問
誤配合や配合漏れが今後一切発生しないことを保証できますか。
絶対的な保証はできません。バーコード照合、手順の制約、リアルタイムの重量比較、異常時の放行記録によってリスクを低減しますが、実際の効果は材料表示、現場での実行、はかりの状態、バイパス管理にも左右されます。受入シナリオに基づいて継続的に振り返る必要があります。
既存の電子はかりをそのまま接続できますか。
型式、通信インターフェース、出力形式、安定フラグ、サンプリング特性を確認する必要があります。対応するはかりは直接結合試験が可能です。適切なインターフェースがない場合は、指示計の交換や収集モジュールの追加を評価できます。人手による読み取りでは、自動誤り防止のすべての機能を再現できません。
ネットワークが切断されても配合を続けられますか。
業務リスクに応じてオフラインでの継続作業を設計できますが、すべての操作をオフラインで許可すべきではありません。展開済みタスクの秤量、読取照合、バッファリングは設定可能ですが、最新レシピ、ロット状態、品質放行に関わる動作は一時停止が必要になる場合があります。復旧後には重複排除と照合が必須です。
レシピの変更・閲覧権限はどのように管理しますか。
役割ごとにレシピの閲覧、編集、承認、展開、許容差調整を制限し、版数と重要な操作を記録できます。ERP などの他システムがレシピを主管理する場合、本システムは管理された版数のみを受け取り、複数箇所での同時変更を防ぎます。
導入すれば GMP や ISO 認証を満たしたことになりますか。
そのようにはなりません。プロジェクト要件に応じて、人・設備・材料・方法・環境、タイムスタンプ、バッチ記録などのトレーサビリティ設計を提供できますが、認証またはコンプライアンスの結論は、企業の全体的な管理体制、実行の証拠、正式な監査に左右され、ソフトウェア機能だけで自動的に得られるものではありません。
関連記事
手作業配合の誤り防止ガイド:スキャン確認から秤量の完結プロセスへ
手作業配合の誤り防止に必要なのは、処方版数、資材の識別、投入順序、リアルタイム重量、許容差、異常時の承認を組み合わせ、任意に飛ばせない実行プロセスを構築することです。スキャンは「その資材で正しいか」を確認し、秤量比較は「数量が許容範囲内か」を確認し、ロットの関連付けは「事後に追跡できるか」を担保します。この3つは、資材の払出・返却、ロット切替、異常処置と一体で設計しなければなりません。画面に注意を表示するだけで、誤りがなくなったと主張することはできません。
フォワード/バックワードトレーサビリティ:製品の識別情報と工程の証跡を一つのグラフにつなぐ
フォワード/バックワードトレーサビリティの直接の答えは、同一の識別関係を軸に両方向の照会を同時に支えることです。バックワードトレーサビリティは完成品やロットから、どの材料が使われ、どの設備と工程を経て、誰が操業し、どのような品質結果があったかを遡って調べます。フォワード追跡は問題のある材料、設備、治具または工程異常を出発点に、影響を受ける可能性のある仕掛品と完成品を洗い出します。両者は同じイベント連鎖を共有するものであり、それぞれ別々の報告書を二重に作るものではありません。
リーン生産の7つのムダ:現場での識別からデータによる改善へ
7つのムダの直接の答えは、顧客価値を生まない活動を過剰生産、手待ち、運搬、過剰加工、在庫、動作および不良の7類に分類し、現場観察と工程データによって発生場所、継続時間および引き金となる原因を特定することです。分類そのものが改善をもたらすことはありません。ムダを責任者、標準作業、異常処置および振り返りのリズムにつないではじめて、「問題が見える」から「問題が減る」へと進みます。
