
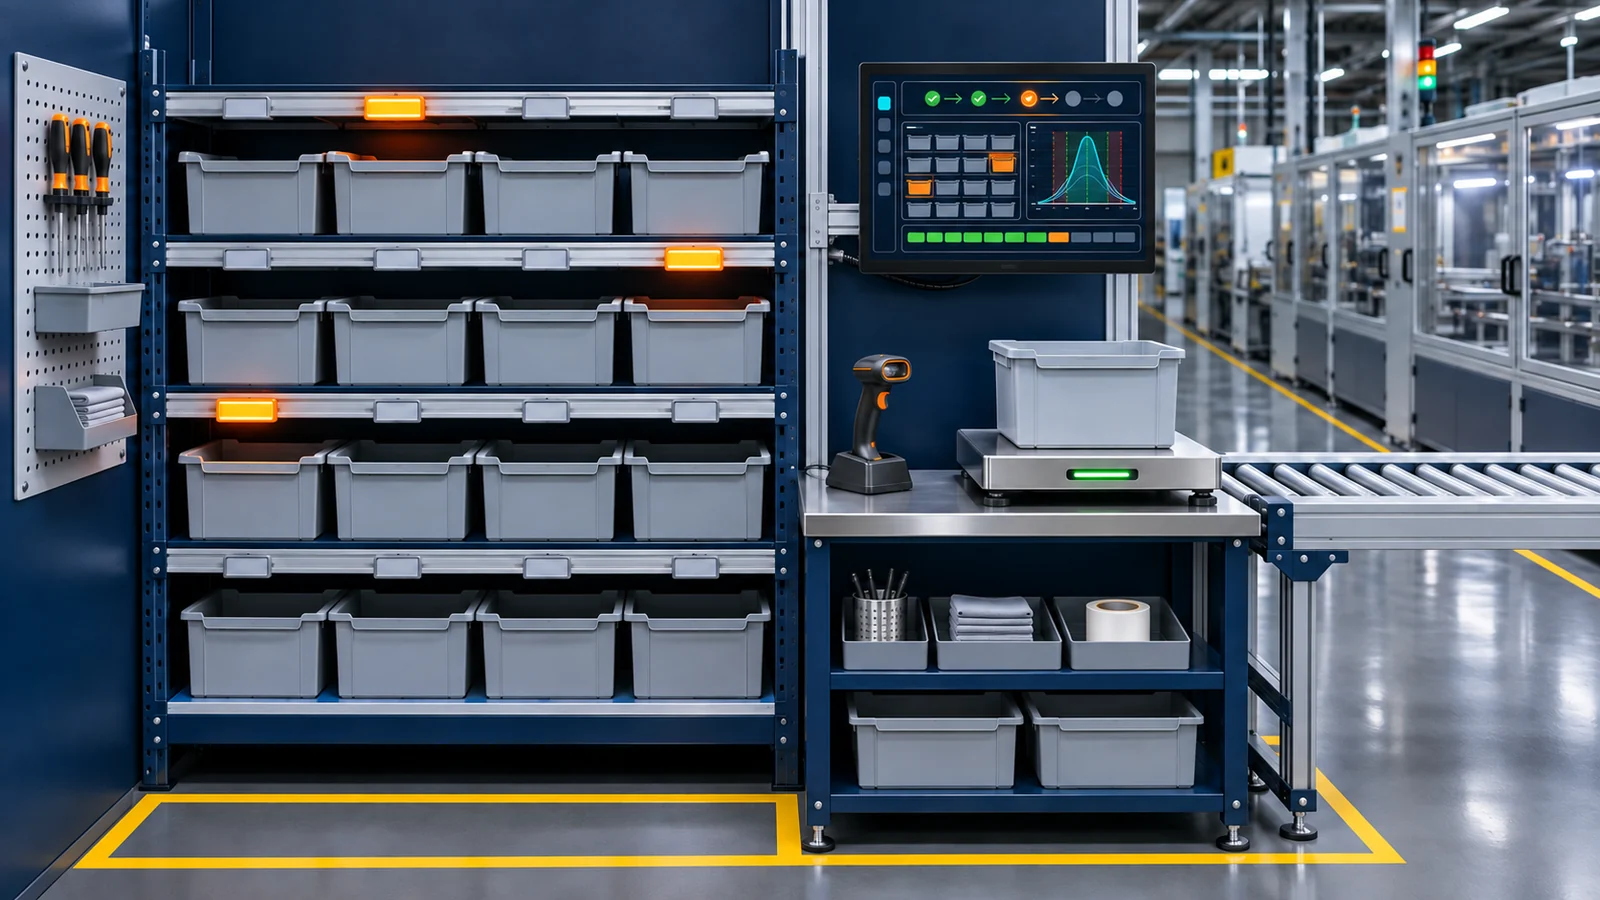
配料投料防错与批次追溯
把配方要求转化为现场可执行的核对、称量与批次记录
围绕人工或半自动配料工位,连接配方、工单、物料条码、电子秤与投料确认,记录每次称量和异常处置,并建立原料批次到产品批次的关联。系统用于降低错领、漏配和超差风险,不宣称彻底消除人为差错。
适用场景
适用场景
- • 食品、日化、医药配套或其他对称量顺序、容差和批次谱系有要求的配料现场。
- • 人工或半自动配料工位较多,希望保留现有秤具并增加在线核对的工厂。
- • 已有工单和物料编码,但领退料、称量和投料记录尚未贯通的车间。
- • 需要按工位设计离线续作、异常放行和审计规则的批次生产过程。
需要另行评估的场景
- • 希望系统承诺彻底消除错料、漏料或超差,而不改变现场操作和异常管理规则。
- • 物料编码、条码和批次划分尚未建立,也无法在上线前完成基本主数据治理。
- • 需要完整 WMS、实验室质量管理、自动配方研发或 APS 排程作为同一标准产品交付。
- • 涉及防爆、无菌或特殊安全区域,但未提供设备选型、施工和认证的约束条件。
精益生产方法关联
核心功能
配方与工单受控下发
按工单调用已确认的配方版本、目标重量、称量顺序和容差,保留版本与下发记录;配方主责系统和修改权限按项目定义。
领退料条码核对
扫描物料、批次、容器或工位条码,核对物料身份、批次状态和当前任务,对不匹配、重复或缺项操作提示或阻止。
电子秤实时比对
采集稳定重量并与目标值和上下限实时比对,记录去皮、称量、复称与补料过程;秤具接口和稳定判定需现场联调。
超差处置与投料确认
按配置执行声光提示、禁止继续、授权放行或复检,记录操作人、原因和处置结果,投料前可再次核对目标容器或设备。
批次谱系与称量追溯
关联原料批次、称量记录、配料批次、投料设备和成品批次,支持从成品反查原料,也支持从问题原料正查使用去向。
离线缓存与断点续作
在明确业务规则下缓存已下发任务与现场记录,网络恢复后按唯一标识续传和校核;允许离线执行的动作与必须停下的动作分别配置。
权限审计与班次报表
控制配方、容差、放行和补录权限,汇总任务进度、超差、复称和批次记录,关键修改保留审计信息。
数据与系统架构
配料工位层
工位终端、扫码设备、电子秤、声光提示和必要的投料互锁承接现场动作,保留清晰的当前任务与批次提示。
边缘缓存与设备接口层
处理秤具通信、条码输入、稳定重量判定和离线缓存,减少网络波动对现场操作与记录顺序的影响。
防错与批次应用层
管理配方版本、任务、称量步骤、容差、异常放行和批次谱系,保存原始重量与业务处置记录。
企业集成层
与 ERP、MES、WMS 或质量系统交换工单、物料、批次和结果数据,明确库存账务与质量判定的主责边界。
- 电子秤、台秤与称量仪表通信接口
- 一维码、二维码、RFID 与标签打印设备
- PLC、投料阀组、容器或工位互锁信号
- ERP/MES 工单、配方版本与生产任务接口
- WMS 或领退料业务的约定数据接口
- 数据库、REST API 或消息队列集成
- 声光报警、现场看板与企业消息通知接口
实施路径
- 1
配料流程与风险梳理
走查领料、暂存、称量、退料和投料全过程,识别相似物料、交叉污染、错站与超差等风险点。
- 2
配方与批次规则设计
确认配方主责、版本、容差、条码、批次拆分合并和异常放行权限,形成可测试的防错规则。
- 3
工位样机与秤具联调
验证扫码、去皮、稳定重量、复称、补料和投料确认,核对不同网络与设备异常下的现场动作。
- 4
试运行与谱系验收
选择典型配方进行平行记录,以原料正查、成品反查和异常批次界定验证数据闭合。
- 5
培训与分步推广
培训操作、配方维护和异常处置角色,固化点检与备份流程;新工位按物料和设备差异复核后复制。
交付成果
- ✓ 配料流程、风险点与防错规则清单
- ✓ 配方版本、条码、容差与批次谱系设计
- ✓ 按范围配置的工位防错与称量追溯应用
- ✓ 电子秤、扫码、互锁及企业系统接口说明
- ✓ 超差、复称、放行与离线续作处置规则
- ✓ 正反向追溯及异常场景验收记录
- ✓ 操作培训、权限审计与运维资料
常见问题
系统能否保证不再发生错配或漏配?
不能作绝对保证。系统通过条码核对、步骤约束、实时重量比对和异常放行记录降低风险,实际效果还取决于物料标识、现场执行、秤具状态和旁路管理,应按验收场景持续复盘。
现有电子秤可以直接接入吗?
需核验型号、通信接口、输出格式、稳定标志和采样特性。支持的秤具可直接联调,不具备合适接口时可评估更换仪表或增加采集模块,不能以人工读数模拟全部自动防错能力。
断网后是否还能继续配料?
可以按业务风险设计离线续作,但不是所有操作都应离线允许。已下发任务的称量、扫码校验和缓存可配置,涉及最新配方、批次状态或质量放行的动作可能需要暂停,恢复后必须去重和校核。
配方如何控制修改和查看权限?
可按角色限制配方查看、编辑、审核、下发和容差调整,并记录版本及关键操作。若 ERP 或其他系统是配方主责,本系统只接收受控版本,避免多处同时修改。
是否上线后就等于满足 GMP 或 ISO 认证?
不等于。系统可按项目要求提供人机料法环、时间戳和批次记录等追溯设计,认证或合规结论仍取决于企业完整体系、执行证据和正式审核,不由软件功能自动产生。
相关文章
手工配料防错指南:从扫码提示到称量闭环
手工配料防错的直接答案,是把配方版本、物料身份、投料顺序、实时重量、容差和异常授权组合成一条不可随意跳过的执行链。扫码只解决“是不是这个物料”,称量比对解决“数量是否在允许范围”,批次关联解决“发生后能否追得到”;三者必须与领退料、换批和异常处置共同设计,不能仅靠屏幕提示就宣称消除差错。
正向与反向追溯:把产品身份和过程证据连成图
正向与反向追溯的直接答案,是围绕同一身份关系同时支持两种查询:反向追溯从成品或批次回查用了哪些物料、经过哪些设备与工艺、由谁操作和有何质量结果;正向追踪从问题物料、设备、工装或过程异常出发,找出可能影响哪些在制品与成品。两者共享同一条事件链,而不是分别建设两张报表。
精益生产七大浪费:从现场识别到数据化改善
七大浪费的直接答案,是把不创造客户价值的活动分成过量生产、等待、搬运、过度加工、库存、动作和缺陷七类,再用现场观察与过程数据找到发生位置、持续时间和触发原因。分类本身不会带来改善,只有将浪费连接到责任人、标准作业、异常处置和复盘节奏,才会从“看见问题”走向“减少问题”。
