
质量管理
手工配料防错指南:从扫码提示到称量闭环
手工配料防错的直接答案,是把配方版本、物料身份、投料顺序、实时重量、容差和异常授权组合成一条不可随意跳过的执行链。扫码只解决“是不是这个物料”,称量比对解决“数量是否在允许范围”,批次关联解决“发生后能否追得到”;三者必须与领退料、换批和异常处置共同设计,不能仅靠屏幕提示就宣称消除差错。
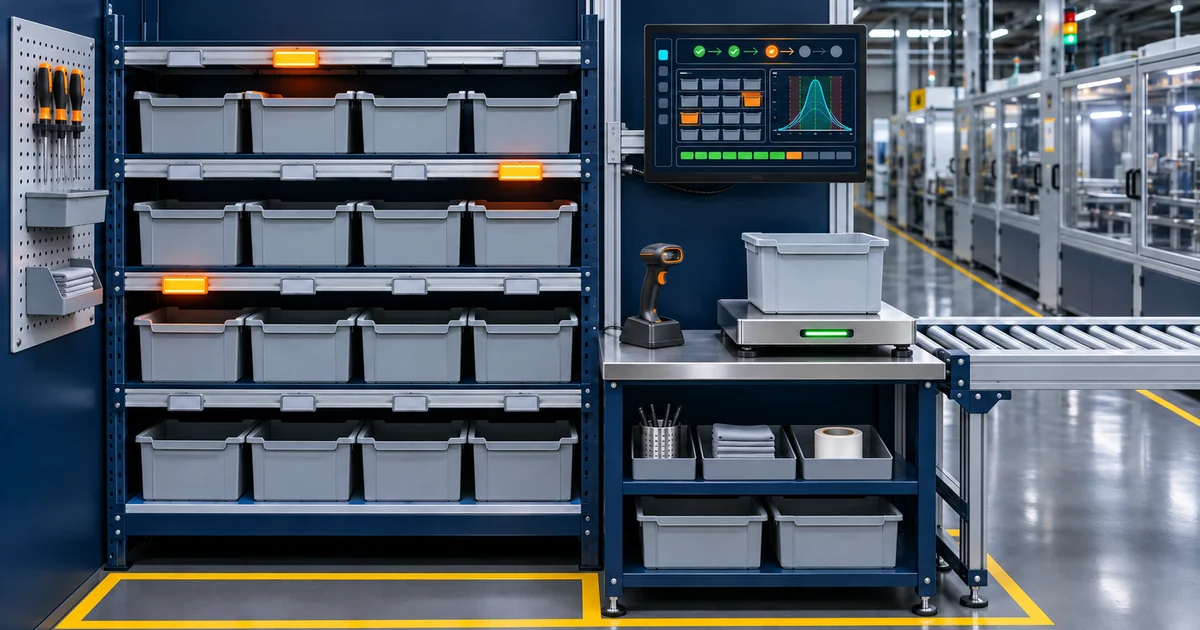
先把配料差错拆成可防范的具体模式
配料风险不只是拿错料,还包括配方版本错误、重复投料、漏投、顺序错误、称量超差、秤具未归零、物料替代未批准和批次身份丢失。不同风险需要不同控制点,不能用一个扫码动作全部覆盖。
设计前应按真实作业分解人员、物料、容器、秤具和工作站之间的关系,标出哪些步骤可由设备自动验证,哪些只能由人员确认。系统目标是降低差错风险并保留证据,不使用“彻底杜绝”之类无法验证的绝对承诺。
| 差错模式 | 优先防错点 | 必要数据 | 异常处置 |
|---|---|---|---|
| 错料或未批准替代 | 物料条码与配方、替代规则核对 | 物料、批次、配方版本 | 阻止继续并进入授权流程 |
| 漏投或重复投料 | 步骤状态和完成条件互锁 | 步骤、容器、时间和操作人 | 按工艺规则判断可否继续 |
| 顺序错误 | 当前可投步骤与物料匹配 | 配方顺序和已完成事件 | 提示正确步骤并记录尝试 |
| 称量超差 | 稳定重量与容差实时比对 | 秤值、目标、上下限和稳定标志 | 禁止确认或按授权流程处理 |
| 批次身份错误 | 领退料与投料批次关联 | 来源批次、目标批次和数量 | 隔离身份不明对象并复核 |
配方和容差必须先成为受控主数据
配方主数据应包含适用产品、版本、生效区间、物料、目标量、容差、步骤顺序和必要的操作提示。容差由工厂依据工艺和管理要求批准,系统供应商不能代为臆定;临时调整也必须有权限、原因和有效期。
物料替代、单位换算和秤具精度同样属于规则的一部分。若配方使用一种单位而电子秤输出另一种单位,换算关系与舍入方式必须明确;若秤具分辨率不足以支持目标容差,应先解决测量条件,而不是让软件给出虚假合格。
| 主数据对象 | 关键字段 | 主责确认 | 变更风险 |
|---|---|---|---|
| 配方版本 | 产品、步骤、物料、目标与生效期 | 工艺与生产相关角色 | 旧版继续使用或中途换版 |
| 称量容差 | 上下限、单位、适用物料与步骤 | 工艺及质量相关角色 | 过宽失去防错、过窄造成频繁阻塞 |
| 物料与替代 | 编码、批次、单位和批准替代关系 | 物料与工艺主责角色 | 未经批准替代或单位混用 |
| 秤具 | 编号、接口、分辨率、校准与位置 | 计量或设备相关角色 | 错用秤具或精度不匹配 |
| 异常授权 | 角色、条件、时限和处置方式 | 工厂授权责任角色 | 共享账号或长期通用放行 |
工作站执行链要覆盖领料到退料
一个完整流程可从任务或配方确认开始,经工作站与秤具校验、物料扫码、皮重或归零确认、稳定称量、容差判断、投料确认,最后形成批次关联。领料、补料和退料也要保留身份,避免只记录最终投料总量。
操作界面应突出当前步骤、目标、实时重量和可执行动作,同时避免用颜色作为唯一提示。扫码失败、重量不稳定或超差时,系统要说明下一步可做什么,而不是只显示笼统错误,让现场通过绕过系统继续生产。
- 任务确认:核对产品、配方版本、目标批次和工作站。
- 资源确认:绑定秤具、容器、物料和必要操作人员身份。
- 步骤执行:按顺序扫码、归零、称量、判断和确认。
- 异常处理:错码、超差、断线和补录进入明确流程并留痕。
- 收尾对账:核对投料、剩余、退料与目标批次关系,完成交接。
稳定重量和通信质量比界面数字更重要
电子秤连续输出的瞬时值不能直接作为最终称量结果。系统需要依据秤具能力和现场振动条件判断稳定状态,并记录目标、实测、容差和确认时刻;去皮、归零与容器身份也应在合适步骤验证。
通信中断时,是否允许离线继续取决于已下载任务、缓存能力和工艺风险。若允许,应保存本地步骤、顺序和时间,恢复后补传并去重;若条件不足,应停止受控步骤或按工厂批准的应急流程执行,不能事后无凭据补造记录。
| 数据或状态 | 为何必要 | 常见异常 | 验收重点 |
|---|---|---|---|
| 稳定标志 | 避免用瞬时波动值作判定 | 振动、读数跳动或稳定算法不适配 | 不同负载与现场扰动下验证 |
| 皮重与归零 | 区分容器与物料净重 | 容器拿错、未归零或中途换容器 | 检查步骤互锁与日志 |
| 秤具身份 | 证明使用合适的测量资源 | 工作站绑定错秤或替换未更新 | 调换秤具后是否正确阻止 |
| 通信质量 | 区分真实重量与无效数据 | 断线、重复、旧值和乱序 | 断链、恢复和补传测试 |
| 确认记录 | 关联人员、步骤和判定 | 自动代确认或共享账号 | 权限、审计与责任核对 |
防错记录同时构成批次追溯证据
每次领用、称量、投料和退料都应围绕共同任务与批次主键关联。这样既能从成品反查物料批次、秤具和操作过程,也能从问题物料正向查找相关生产批次。拆并批、补料与返工须额外保存关系。
系统追溯设计可支撑工厂管理与审核资料准备,但不等于通过GMP、ISO或其他认证。认证涉及完整体系与独立审核;公开案例也不应展示真实配方、客户界面、现场照片或具体改善数字。
- 反向查询:由目标批次查看配方版本、物料批次、重量、秤具和人员。
- 正向查询:由物料批次或异常秤具查找相关任务和目标批次。
- 差异处理:显示缺失、补录、修订与异常授权,不将未知伪装成正常。
- 权限披露:配方和敏感工艺按角色控制,对外只使用批准的匿名信息。
用故障注入和现场试运行验收防错
验收不能只走一遍正确流程,应主动测试错料、重复扫码、跳步、超差、未归零、错容器、无权限替代、断网和补传等场景。每个场景都要明确系统应阻止、提示还是进入授权流程。
试运行还要观察人员是否因提示过多、步骤繁琐或网络不稳定而绕开系统。若防错设计显著增加无效操作,应优化工位、终端和流程,而不是通过放宽所有容差或开放通用放行来换取顺畅。
- 准备经批准的配方、物料、秤具和测试批次,隔离生产数据。
- 逐项执行正常与异常用例,核对提示、互锁、权限和日志。
- 测试断网、重启、补传和重复数据,确认无静默丢失。
- 进行正向与反向追溯演练,核对拆并批和退料关系。
- 由生产、工艺、质量、设备和IT共同确认上线与应急边界。
有效防错来自规则、测量和身份的协同
手工配料防错不是单一扫码功能,而是配方版本、步骤互锁、稳定称量、容差判定、异常授权和批次关联的组合。任何一项规则不清或测量条件不足,都可能让表面完整的系统失去实际约束力。
实施应先用真实差错模式设计控制点,再以异常和断链场景验收,同时保持操作可用。系统能够降低风险并提供追溯证据,但不能承诺彻底消除差错,也不能替代工厂的体系管理与独立认证。
常见问题
只做物料扫码是否足以防止配料错误?
不够。扫码主要核对物料身份,还需要配方版本、步骤顺序、称量容差、秤具状态和异常授权共同控制,否则仍可能出现漏投、重复或重量错误。
断网时能否继续手工配料?
取决于工艺风险、任务是否已完整下发、离线缓存和身份记录能力。项目须事先定义允许范围与恢复补传规则;条件不足时应按批准的应急流程处理。
超差后是否允许主管直接放行?
是否允许及由谁批准必须由工厂工艺和质量规则确定。系统可配置受控授权、原因和审计,但不应预设所有超差都能放行,更不能提供无记录的通用绕过。
配料防错和追溯上线后能否宣称符合GMP或ISO?
不能仅据系统功能作此结论。它可支撑既定管理与追溯要求,是否符合具体体系仍需结合制度、执行和审核证据判断。
