
Управление качеством
Руководство по защите от ошибок при ручном дозировании: от подсказки при сканировании до замкнутого контура взвешивания
Прямой ответ на вопрос о защите от ошибок при ручном дозировании — объединить версию рецептуры, идентичность материала, последовательность загрузки, текущий вес, допуски и авторизацию исключений в единую цепочку исполнения, которую нельзя произвольно обойти. Сканирование отвечает лишь на вопрос «тот ли это материал», сравнение при взвешивании — «находится ли количество в допустимом диапазоне», привязка к партии — «можно ли проследить событие после его возникновения». Все три механизма должны проектироваться совместно с выдачей и возвратом материалов, сменой партий и обработкой исключений; одних подсказок на экране недостаточно, чтобы заявлять об устранении ошибок.
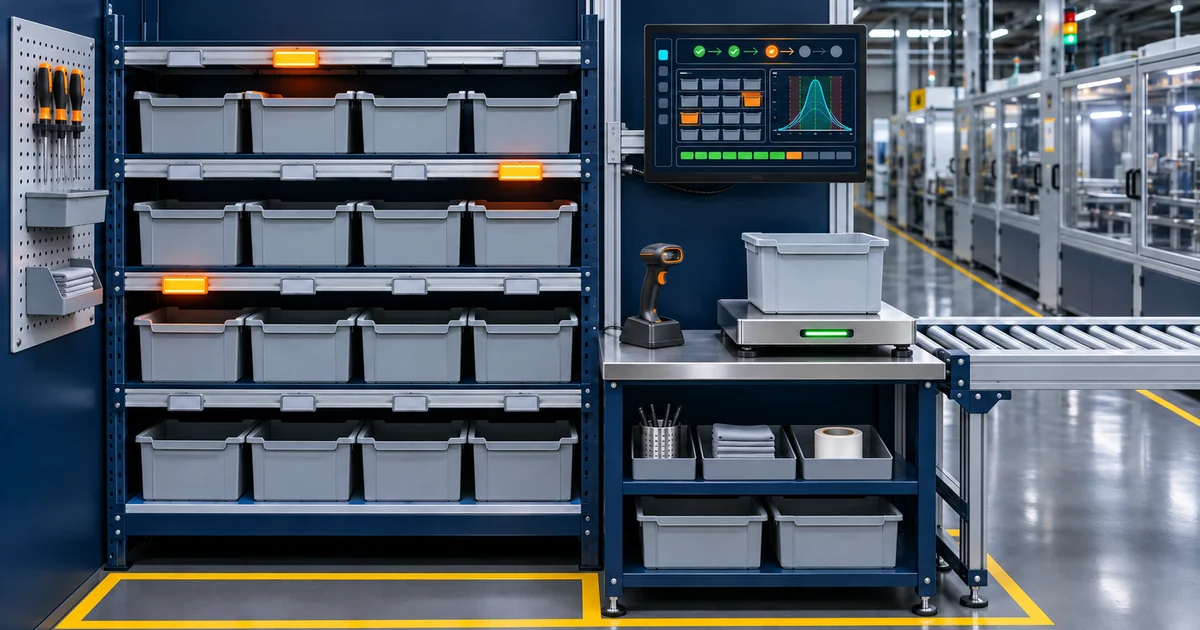
Сначала разложите ошибки дозирования на конкретные предотвратимые виды
Риски дозирования не сводятся к выбору не того материала. Сюда также входят неверная версия рецептуры, повторная загрузка, пропуск компонента, нарушение последовательности, выход веса за допуск, необнулённые весы, несанкционированная замена материала и потеря идентичности партии. Разным рискам нужны разные точки контроля — одного сканирования недостаточно, чтобы покрыть их все.
До проектирования следует разложить реальные взаимосвязи между персоналом, материалами, контейнерами, весами и рабочими станциями и отметить, какие шаги оборудование может проверять автоматически, а какие подтверждает только человек. Цель системы — снизить риск ошибок и сохранить свидетельства, не давая непроверяемых абсолютных обещаний вроде «полного устранения ошибок».
| Вид ошибки | Приоритетная точка защиты | Необходимые данные | Обработка исключения |
|---|---|---|---|
| Неверный материал или несанкционированная замена | Сверка штрихкода материала с рецептурой и правилами замены | Материал, партия, версия рецептуры | Блокировка продолжения и переход в процесс авторизации |
| Пропуск или повторная загрузка | Блокировка статусов шагов и условий завершения | Шаг, контейнер, время и оператор | Решение о возможности продолжения по технологическим правилам |
| Нарушение последовательности | Соответствие текущего разрешённого шага материалу | Последовательность рецептуры и завершённые события | Подсказка правильного шага и запись попытки |
| Выход веса за допуск | Сравнение стабильного веса с допуском в реальном времени | Показание весов, целевое значение, верхний и нижний пределы, признак стабильности | Запрет подтверждения либо обработка через авторизацию |
| Неверная идентичность партии | Связь выдачи, возврата и загрузки с партией | Партия-источник, целевая партия и количество | Изоляция объектов с неясной идентичностью и перепроверка |
Рецептуры и допуски сначала должны стать управляемыми мастер-данными
Мастер-данные рецептуры должны включать применимый продукт, версию, период действия, материалы, целевые количества, допуски, последовательность шагов и необходимые операционные указания. Допуски утверждает завод на основании технологических и управленческих требований — поставщик системы не вправе придумывать их за него; временные изменения также требуют полномочий, основания и срока действия.
Замена материалов, пересчёт единиц измерения и дискретность весов — тоже часть правил. Если рецептура использует одну единицу, а весы выводят другую, пересчёт и правила округления должны быть заданы явно. Если дискретности весов недостаточно для целевого допуска, сначала нужно привести в порядок условия измерений, а не позволять программному обеспечению выдавать ложное соответствие.
| Объект мастер-данных | Ключевые поля | Основная подтверждающая роль | Риск изменений |
|---|---|---|---|
| Версия рецептуры | Продукт, шаги, материалы, целевые значения и период действия | Технологические и производственные роли | Продолжение использования старой версии или смена версии в ходе работы |
| Допуск взвешивания | Верхний и нижний пределы, единица, применимые материалы и шаги | Технологические роли и роли качества | Слишком широкий — теряется защитная функция; слишком узкий — частые блокировки |
| Материалы и замены | Код, партия, единица и утверждённые правила замены | Владельцы материалов и технологии | Несанкционированная замена или смешение единиц |
| Весы | Номер, интерфейс, дискретность, калибровка и расположение | Роли метрологии или эксплуатации оборудования | Ошибочный выбор весов или несоответствие точности |
| Авторизация исключений | Роли, условия, срок и порядок действий | Уполномоченная роль завода | Общие учётные записи или постоянное универсальное разрешение |
Цепочка исполнения на рабочей станции должна охватывать путь от выдачи до возврата материалов
Полный поток может начинаться с подтверждения задачи или рецептуры, проходить через проверку рабочей станции и весов, сканирование материала, подтверждение веса тары или нуля, стабильное взвешивание, оценку допуска и подтверждение загрузки и завершаться привязкой к партии. Выдача, пополнение и возврат материалов также должны сохранять идентичность — недостаточно фиксировать только итоговую суммарную загрузку.
Интерфейс оператора должен выделять текущий шаг, целевое значение, текущий вес и допустимые действия, не используя цвет как единственный сигнал. При неудачном сканировании, нестабильном весе или выходе за допуск система должна объяснять, что можно сделать дальше, а не показывать общую ошибку, подталкивая персонал обходить систему и продолжать производство.
- Подтверждение задачи: сверка продукта, версии рецептуры, целевой партии и рабочей станции.
- Подтверждение ресурсов: привязка весов, контейнера, материала и необходимых удостоверений операторов.
- Исполнение шагов: сканирование, обнуление, взвешивание, оценка и подтверждение в заданной последовательности.
- Обработка исключений: неверные коды, выход за допуск, разрыв связи и ручное дооформление записей идут по явным процессам с оставлением следа.
- Закрывающая сверка: сверка загрузок, остатка, возвратов и связи с целевой партией, завершение передачи.
Стабильный вес и качество связи важнее цифры на экране
Мгновенные значения, непрерывно выдаваемые весами, нельзя напрямую использовать как итоговый результат взвешивания. Система должна определять стабильность с учётом характеристик весов и вибраций на площадке и фиксировать целевое значение, измеренное значение, допуск и момент подтверждения; вес тары, обнуление и идентичность контейнера также следует проверять на подходящих шагах.
Возможность продолжения работы в офлайн-режиме при разрыве связи зависит от загруженных задач, возможностей кэширования и технологического риска. Если офлайн-режим разрешён, локально должны сохраняться шаги, последовательность и время с последующей дозагрузкой и дедупликацией после восстановления связи; если условия недостаточны, следует остановить контролируемые шаги или действовать по утверждённому заводом аварийному процессу — задним числом восстанавливать записи без свидетельств нельзя.
| Данные или состояние | Зачем нужно | Типовые нарушения | На чём сосредоточиться при приёмке |
|---|---|---|---|
| Признак стабильности | Исключает оценку по мгновенным колебаниям | Вибрации, прыгающие показания или неподходящий алгоритм определения стабильности | Проверка при разных нагрузках и помехах на площадке |
| Вес тары и ноль | Отделяет вес контейнера от чистого веса материала | Перепутанный контейнер, отсутствие обнуления или смена контейнера посреди шага | Проверка блокировок шагов и журналов |
| Идентичность весов | Подтверждает, что использован подходящий измерительный ресурс | Рабочая станция привязана не к тем весам либо замена не обновлена | Корректно ли блокируется операция после перестановки весов |
| Качество связи | Отделяет реальный вес от недостоверных данных | Разрывы связи, повторы, устаревшие значения и нарушение порядка | Тесты разрыва, восстановления и дозагрузки данных |
| Запись подтверждения | Связывает человека, шаг и решение | Автоматическое подтверждение за человека или общие учётные записи | Проверка прав, аудиторского следа и ответственности |
Записи защиты от ошибок одновременно служат доказательной базой прослеживаемости партий
Каждая выдача, взвешивание, загрузка и возврат должны быть связаны через общие ключи задачи и партии. Это позволяет вести обратное прослеживание от готового продукта к партиям материалов, весам и истории операций, а также прямое — от проблемного материала к связанным производственным партиям. Разделение и объединение партий, пополнение и переработка требуют дополнительных записей о связях.
Проектная прослеживаемость способна поддерживать управление заводом и подготовку материалов к аудитам, но сама по себе не означает соответствия GMP, ISO или иным сертификациям. Сертификация предполагает целостную систему менеджмента и независимый аудит; публичные кейсы также не должны раскрывать реальные рецептуры, интерфейсы заказчиков, фотографии площадки или конкретные цифры улучшений.
- Обратный запрос: по целевой партии — версия рецептуры, партии материалов, веса, весы и персонал.
- Прямой запрос: по партии материала или проблемным весам — связанные задачи и целевые партии.
- Работа с расхождениями: отображение пропусков, ручных дооформлений, ревизий и авторизаций исключений, без маскировки неизвестного под норму.
- Права и раскрытие: доступ к рецептурам и чувствительной технологии по ролям, вовне — только утверждённая обезличенная информация.
Принимайте защиту от ошибок через внесение сбоев и пилотный запуск на площадке
Приёмка не должна сводиться к одному проходу по правильному сценарию: целенаправленно проверяйте неверный материал, повторное сканирование, пропуск шага, выход за допуск, отсутствие обнуления, ошибочный контейнер, замену без полномочий, потерю сети и дозагрузку данных. Для каждого сценария должно быть явно определено, что делает система — блокирует, предупреждает или переводит в процесс авторизации.
В пилотном запуске также наблюдайте, не начинают ли люди обходить систему из-за избыточных подсказок, громоздких шагов или нестабильной сети. Если защита от ошибок заметно увеличивает непроизводительные операции, следует улучшать рабочее место, терминал и процесс, а не добиваться удобства тотальным расширением допусков или универсальным разрешением.
- Подготовьте утверждённые рецептуры, материалы, весы и тестовые партии, изолированные от производственных данных.
- Выполните все штатные и нештатные сценарии, сверяя подсказки, блокировки, права и журналы.
- Протестируйте потерю сети, перезапуск, дозагрузку и дублирование данных — убедитесь в отсутствии молчаливых потерь.
- Проведите учения по прямой и обратной прослеживаемости, проверяя разделение и объединение партий и возвраты.
- Совместно подтвердите запуск и границы аварийных действий: производство, технология, качество, оборудование и ИТ.
Эффективная защита от ошибок рождается из согласованности правил, измерений и идентичности
Защита от ошибок при ручном дозировании — не отдельная функция сканирования, а сочетание версий рецептур, блокировок шагов, стабильного взвешивания, оценки допусков, авторизации исключений и привязки к партиям. Любое нечёткое правило или недостаточные условия измерений способны лишить внешне полную систему реальной силы контроля.
Внедрение следует начинать с проектирования точек контроля под реальные виды ошибок, затем принимать систему по нештатным и аварийным сценариям, сохраняя удобство работы. Система снижает риски и даёт доказательства для прослеживаемости, но не обещает полного устранения ошибок и не заменяет систему менеджмента завода и независимую сертификацию.
Частые вопросы
Достаточно ли сканирования материалов, чтобы предотвратить ошибки дозирования?
Нет. Сканирование в первую очередь проверяет идентичность материала. Версия рецептуры, последовательность шагов, допуски взвешивания, состояние весов и авторизация исключений также должны контролироваться — иначе возможны пропуски, повторы и ошибки веса.
Можно ли продолжать ручное дозирование при отключении сети?
Это зависит от технологического риска, того, полностью ли задача уже загружена, а также от возможностей офлайн-кэширования и регистрации идентичности. Проект должен заранее определить допустимые границы и правила дозагрузки после восстановления; при недостаточных условиях действует утверждённый аварийный процесс.
Может ли руководитель напрямую разрешить продолжение при выходе веса за допуск?
Допустимость разрешения и то, кто его утверждает, определяют заводские технологические правила и правила качества. Система может обеспечивать контролируемую авторизацию, указание причин и аудит, но не должна исходить из того, что любое отклонение можно разрешить, и тем более предоставлять универсальный обход без записи.
Можно ли после запуска защиты от ошибок и прослеживаемости дозирования заявлять о соответствии GMP или ISO?
Такого вывода нельзя сделать лишь по функциональности системы. Она может поддерживать установленные управленческие требования и требования к прослеживаемости, но соответствие конкретному стандарту определяется процедурами, исполнением и доказательствами аудита.
