
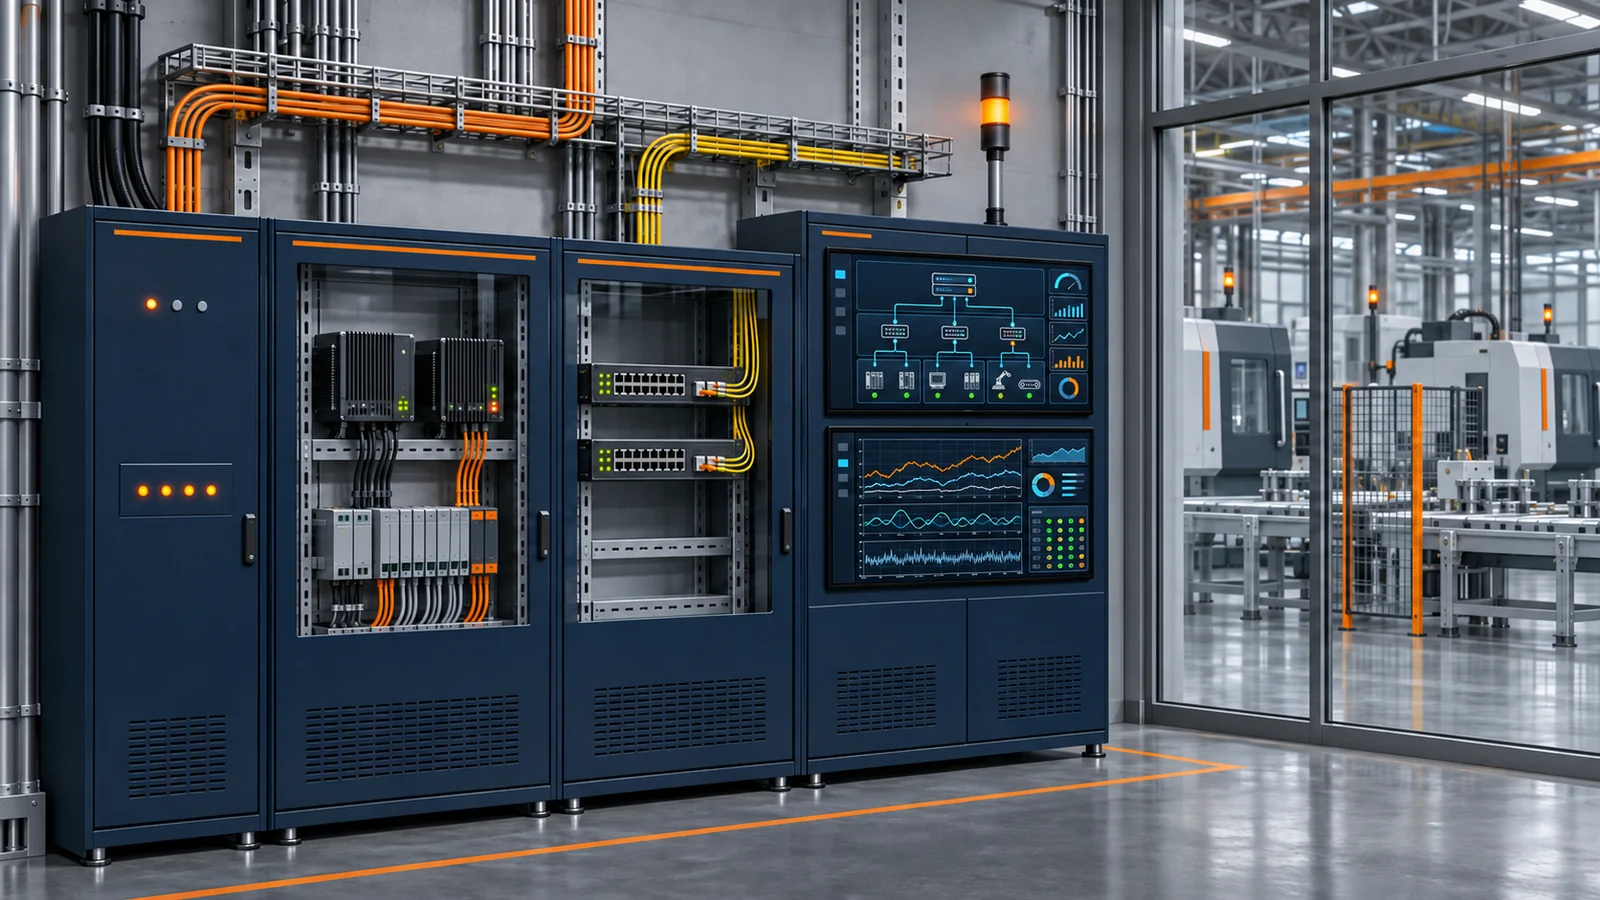
การเก็บข้อมูลเครื่องจักรและการเชื่อมต่อสายการผลิต
เก็บข้อมูลเครื่องจักรหลายยี่ห้อให้ถูกต้องและเสถียรก่อน แล้วจึงให้งานเฝ้าระวัง การตรวจสอบย้อนกลับ และการวิเคราะห์นำไปใช้ซ้ำ
มีแกนหลักคือการเก็บข้อมูลหลายโปรโตคอล ศูนย์รวมข้อมูล และ SCADA โดยทำให้รายการจุดข้อมูลเครื่องจักร สถานะ สัญญาณเตือน และข้อมูลย้อนหลังเป็นมาตรฐานเดียวกัน เพื่อให้ MES, OEE, SPC และการวิเคราะห์พลังงานมีทางเข้าข้อมูลที่สอดคล้องกัน เครื่องจักรเก่าและโปรโตคอลพิเศษต้องประเมินก่อน ส่วนการคำนวณปลายทางและการวินิจฉัยด้วย AI ไม่ได้นำเสนอเป็นความสามารถเริ่มต้น
เหมาะสำหรับ
สถานการณ์ที่เหมาะสม
- • โรงผลิตที่มีเครื่องจักรหลายยี่ห้อร่วมกัน และต้องการรายการจุดข้อมูล สถานะ และเกณฑ์สัญญาณเตือนที่เป็นมาตรฐานเดียวกัน
- • เครื่องจักรเดี่ยวหรือสายการผลิตเก่าที่ต้องเพิ่มการเฝ้าระวังและบริการข้อมูล โดยคงตรรกะการควบคุมเดิมไว้
- • โรงงานที่แอปพลิเคชันชั้นบนหลายตัวเก็บข้อมูลเครื่องจักรเดียวกันซ้ำกัน และวางแผนสร้างศูนย์รวมข้อมูลแบบรวม
- • โครงการที่มีข้อกำหนดการตรวจรับชัดเจนเรื่องการขาดช่วงการสื่อสาร การเก็บข้อมูลย้อนหลัง การเก็บถาวรสัญญาณเตือน หรือการตรวจสอบอินเทอร์เฟซ
สถานการณ์ที่ต้องประเมินแยกต่างหาก
- • ไม่ยินดีให้ข้อมูลเครื่องจักร ช่วงเวลาทดสอบ หรือเงื่อนไขเครือข่าย แต่เรียกร้องให้รับประกันว่าเครื่องจักรทุกเครื่องเชื่อมต่อได้
- • ต้องการหลบเลี่ยงกลไกความปลอดภัยของผู้ผลิตเครื่องจักร แก้ไขโปรแกรมควบคุมโดยไม่ได้รับอนุญาต หรือทะลุทะลวงอินเตอร์ล็อกความปลอดภัยเดิม
- • ถือว่าการเชื่อมต่อข้อมูลเทียบเท่ากับขอบเขตครบวงจรแบบสำเร็จรูปของ MES, MOM, ดิจิทัลทวิน หรือการบำรุงรักษาเชิงพยากรณ์ด้วย AI
- • งานควบคุมแบบซิงโครนัสความถี่สูงหรือควบคุมความปลอดภัยแบบเรียลไทม์เด็ดขาด ที่คาดหวังให้แพลตฟอร์มเก็บข้อมูลทั่วไปหรือคลาวด์รับผิดชอบโดยตรง
ความเชื่อมโยงกับวิธีลีน
ฟังก์ชันหลัก
การเชื่อมต่อโปรโตคอลหลายยี่ห้อ
เชื่อมต่อ PLC, CNC, หุ่นยนต์ เครื่องมือวัด และอุปกรณ์ทดสอบตามโปรโตคอลและชนิดอุปกรณ์ที่ผ่านการตรวจสอบแล้ว อุปกรณ์ที่ไม่มีพอร์ตสื่อสาร ใช้โปรโตคอลเฉพาะ หรือไม่มีเอกสาร ต้องผ่านการตรวจสอบทางเทคนิคก่อน
รายการจุดข้อมูลและอรรถศาสตร์ข้อมูลแบบรวม
บริหารโครงสร้างลำดับชั้นเครื่องจักร การตั้งชื่อแท็ก ชนิดข้อมูล หน่วย ช่วงวัด คุณสมบัติการอ่านเขียน และรหัสคุณภาพ เพื่อให้แอปพลิเคชันชั้นบนมีพจนานุกรมข้อมูลที่สอดคล้องกัน
การเฝ้าระวังเรียลไทม์ด้วย SCADA
สร้างหน้าจอสถานะเครื่องจักร พารามิเตอร์ แนวโน้ม และการปฏิบัติงานตามลำดับกระบวนการ รองรับทั้งแพลตฟอร์มกราฟิกหลายยี่ห้อหรือซอฟต์แวร์ควบคุมที่พัฒนาเอง โดยเลือกตามสถานการณ์ ไม่ผูกขาดกับยี่ห้อใดยี่ห้อหนึ่ง
การแบ่งระดับสัญญาณเตือนและการจัดการเหตุการณ์
กำหนดค่าระดับสัญญาณเตือน เงื่อนไขการทำงานและการรีเซ็ต การรับทราบ การเก็บถาวร และการแจ้งเตือน ใช้กฎตัดสัญญาณกระเพื่อมและการระงับร่วมกัน เพื่อแยกการแจ้งเตือนทั่วไป ความผิดปกติของกระบวนการ และความขัดข้องที่ต้องจัดการ
ข้อมูลย้อนหลังและการวิเคราะห์เส้นกราฟ
เลือกใช้ฐานข้อมูลเรียลไทม์ ฐานข้อมูลเชิงสัมพันธ์ หรือการบันทึกแบบไฟล์ตามความถี่ข้อมูลและการใช้งาน ให้บริการแนวโน้ม การกรองตามช่วงเวลา และการเชื่อมโยงเหตุการณ์ โดยนโยบายการเก็บรักษาและความสามารถการสุ่มข้อมูลออกแบบตามโครงการ
การเชื่อมต่อใหม่หลังขาดสัญญาณและการส่งข้อมูลย้อนหลัง
มีการบริหารเซสชัน การเชื่อมต่อใหม่อัตโนมัติ และการเฝ้าระวังสัญญาณชีพ เมื่อแหล่งข้อมูลหรือชั้นปลายทางมีเงื่อนไขเก็บข้อมูลชั่วคราว จะกำหนดค่าการเก็บข้อมูลย้อนหลังจากจุดขาด พร้อมตรวจสอบลำดับและความครบถ้วนของข้อมูลที่เก็บกลับมา
บริการข้อมูลที่นำกลับมาใช้ได้
ส่งมอบข้อมูลเครื่องจักรผ่าน API มาตรฐาน ระบบข้อความ หรืออินเทอร์เฟซฐานข้อมูลให้แก่แอปพลิเคชัน MES, OEE, SPC และพลังงาน ลดการที่หลายระบบต้องเชื่อมต่อตรงถึงเครื่องจักรหน้างานซ้ำกัน
สถาปัตยกรรมข้อมูลและระบบ
ชั้นเชื่อมต่ออุปกรณ์
เชื่อมต่อ PLC, CNC, หุ่นยนต์ เครื่องมือวัด และระบบกราฟิกเดิม โดยเลือกใช้การเชื่อมต่อโดยตรง โมดูลการสื่อสาร เกตเวย์โปรโตคอล หรือตัวปรับแบบกำหนดเองตามความสามารถของอุปกรณ์
ชั้นปลายทางและศูนย์รวมข้อมูล
รับผิดชอบเซสชันโปรโตคอล การจัดลำดับการเก็บข้อมูล การแมปจุดข้อมูล การเก็บชั่วคราว รหัสคุณภาพ และการกู้คืนจากการขาดการเชื่อมต่อ โดยห่อหุ้มความแตกต่างของหน้างานให้เป็นบริการข้อมูลแบบรวม
ชั้น SCADA และข้อมูลย้อนหลัง
ให้บริการหน้าจอเฝ้าระวัง เหตุการณ์สัญญาณเตือน แนวโน้มเรียลไทม์ และการจัดเก็บข้อมูลย้อนหลัง โดยบริหารข้อมูลดิบและข้อมูลรวมแยกชั้นตามการใช้งาน
ชั้นบูรณาการแอปพลิเคชันและความปลอดภัย
ส่งข้อมูลให้แอปพลิเคชันโรงผลิตผ่านอินเทอร์เฟซที่มีการควบคุม พร้อมกำหนดขอบเขตการดูแลรักษาด้วยการแบ่งเขตเครือข่าย สิทธิ์ตามบทบาท การบันทึกตรวจสอบ และการอนุมัติการเข้าถึงระยะไกล
- โปรโตคอล PLC ยี่ห้อ Mitsubishi MELSEC, Siemens S7 และโปรโตคอลอื่นที่ผ่านการตรวจสอบ
- การเชื่อมต่อที่เกี่ยวข้องกับ CC-Link/CC-Link IE, PROFINET และ EtherNet/IP
- Modbus RTU/TCP, OPC UA/DA และ BACnet
- MQTT, WebSocket, HTTP/REST และบริการข้อความ
- อินเทอร์เฟซ CNC หุ่นยนต์ เครื่องสแกนบาร์โค้ด RFID และเครื่องมือวัด
- อินเทอร์เฟซอุปกรณ์เฉพาะอุตสาหกรรม เช่น CAN/LIN และ SECS/GEM
- อินเทอร์เฟซซอฟต์แวร์กราฟิกเดิม ฐานข้อมูลเรียลไทม์ และฐานข้อมูลย้อนหลัง
- อินเทอร์เฟซ MES, OEE, SPC, EMS และแพลตฟอร์มข้อมูลองค์กร
ขั้นตอนการใช้งาน
- 1
สำรวจเครื่องจักรและเครือข่าย
จัดทำรายการเครื่องจักร คอนโทรลเลอร์ โปรโตคอล จุดข้อมูล เครือข่าย และช่วงเวลาหยุดเครื่อง พร้อมทำเครื่องหมายสิ่งที่พิสูจน์แล้ว อินเทอร์เฟซที่ต้องตรวจสอบ และรายการที่เก็บข้อมูลไม่ได้
- 2
ทดสอบโปรโตคอลบนเครื่องจักรตัวแทน
เลือกเครื่องจักรที่เป็นตัวแทนเพื่อทดสอบการเชื่อมต่อ การอ่านเขียน การสุ่มข้อมูล การขาดการเชื่อมต่อ และคุณภาพข้อมูล ระบุให้ชัดว่าจำเป็นต้องใช้โมดูลการสื่อสารหรือไดรเวอร์กำหนดเองหรือไม่
- 3
ออกแบบโมเดลข้อมูลและ SCADA
ทำอรรถศาสตร์จุดข้อมูล ระดับสัญญาณเตือน นโยบายข้อมูลย้อนหลัง ลำดับชั้นหน้าจอ และอินเทอร์เฟซชั้นบนให้เป็นมาตรฐานเดียวกัน พร้อมกำหนดขอบเขตระหว่างการควบคุมกับการเก็บข้อมูลแบบอ่านอย่างเดียว
- 4
ทดสอบเชื่อมโยงแบบแบ่งโซนและทดสอบความผิดปกติ
เชื่อมต่อทีละสายการผลิตหรือกลุ่มเครื่องจักร ทดสอบการเชื่อมต่อใหม่ การเก็บข้อมูลชั่วคราว การเก็บย้อนหลัง การซิงโครไนซ์เวลา และสัญญาณเตือนผิดปกติ เลี่ยงการเปลี่ยนระบบทั้งเครือข่ายในครั้งเดียว
- 5
ตรวจสอบการทำงานจริงและสร้างเทมเพลต
ใช้การสังเกตหน้างานและบันทึกดิบตรวจทานข้อมูล ส่งมอบรายการจุดข้อมูลและเอกสารการดูแลรักษา โดยคงขั้นตอนทบทวนความแตกต่างของอุปกรณ์ไว้ก่อนการทำซ้ำทุกครั้ง
สิ่งส่งมอบ
- ✓ รายการสำรวจเครื่องจักร โปรโตคอล เครือข่าย และขอบเขตการเก็บข้อมูล
- ✓ รายการจุดข้อมูลแบบรวม พจนานุกรมข้อมูล และเอกสารการแมปที่อยู่
- ✓ บริการเก็บข้อมูล ศูนย์รวมข้อมูล และงาน SCADA ที่กำหนดค่าตามขอบเขตที่ตกลง
- ✓ การออกแบบการแบ่งระดับสัญญาณเตือน การจัดเก็บข้อมูลย้อนหลัง และการรับมือเครือข่ายขาด
- ✓ เอกสารอินเทอร์เฟซข้อมูลมาตรฐานและบันทึกการทดสอบเชื่อมต่อกับแอปพลิเคชันชั้นบน
- ✓ บันทึกการตรวจรับความผิดปกติการสื่อสาร การเก็บข้อมูลย้อนหลัง และคุณภาพข้อมูล
- ✓ เอกสารการปฏิบัติและการดูแลรักษา และเทมเพลตการเชื่อมต่อเครื่องจักรที่นำกลับมาใช้ได้
คำถามที่พบบ่อย
เครื่องจักรเก่าที่ไม่มีพอร์ตสื่อสารหรือเอกสารโปรโตคอลเชื่อมต่อได้หรือไม่
ต้องดูคอนโทรลเลอร์ เครื่องมือวัด และสัญญาณไฟฟ้าที่ใช้ได้ก่อน ทางเลือกอาจรวมถึงการเพิ่มโมดูลการสื่อสาร การแปลงโปรโตคอล การติดตั้งเซ็นเซอร์แยก และการบันทึกด้วยตนเองตามความจำเป็น หรืออาจไม่ควรดัดแปลงเพราะข้อจำกัดด้านความปลอดภัยหรือเทคนิค ข้อสรุปยึดผลการตรวจสอบจากเครื่องจักรตัวแทนเป็นหลัก
การเก็บข้อมูลจะกระทบการควบคุมเครื่องจักรเดิมหรือไม่
โดยค่าเริ่มต้นให้ใช้วิธีอ่านอย่างเดียว แบ่งเขต และจำกัดความถี่เป็นลำดับแรก โดยคงการควบคุมภายในเครื่องจักรและอินเตอร์ล็อกความปลอดภัยเดิมไว้ หากจำเป็นต้องเขียนค่าหรือควบคุมระยะไกลจริง ต้องกำหนดสิทธิ์ อินเตอร์ล็อก การอนุมัติ และกลยุทธ์ความปลอดภัยเมื่อขัดข้องแยกต่างหาก ห้ามนำสายเชื่อมต่อเก็บข้อมูลทั่วไปไปใช้เป็นสายควบคุมความปลอดภัยโดยตรง
การส่งข้อมูลย้อนหลังเมื่อเครือข่ายขาดเก็บข้อมูลคืนได้ครบทุกช่วงหรือไม่
ขึ้นอยู่กับว่าเครื่องจักร คอนโทรลเลอร์ หรือเกตเวย์ปลายทางยังสุ่มข้อมูลต่อระหว่างขาดการเชื่อมต่อและมีพื้นที่เก็บชั่วคราวเพียงพอหรือไม่ การดำเนินโครงการจะระบุตำแหน่งการเก็บชั่วคราว ระยะเวลา เวลาประทับ และวิธีตรวจสอบการเก็บข้อมูลย้อนหลังให้ชัด ช่วงที่ไม่มีข้อมูลดิบเก็บไว้จริงไม่สามารถกู้คืนขึ้นมาจากความว่างเปล่าได้
มี SCADA อยู่แล้ว เหตุใดจึงยังต้องมีศูนย์รวมข้อมูล
ไม่ใช่ทุกโครงการที่ต้องเพิ่ม หากหลายแอปพลิเคชันต้องใช้ข้อมูลเครื่องจักรร่วมกัน อินเทอร์เฟซของระบบกราฟิกเดิมไม่เป็นมาตรฐานเดียวกัน หรือต้องบริหารการเชื่อมต่อใหม่และการเก็บชั่วคราวอย่างรวมศูนย์ ศูนย์รวมข้อมูลช่วยลดการเชื่อมต่อซ้ำได้ ส่วนการเฝ้าระวังสถานีเดี่ยวแบบง่ายอาจใช้สถาปัตยกรรม SCADA ที่เหมาะสมได้โดยตรง
รวม AI ปลายทาง การบำรุงรักษาเชิงพยากรณ์ หรือ MOM แบบครบวงจรหรือไม่
ไม่มีส่วนใดรวมอยู่ในขอบเขตเริ่มต้น ผลิตภัณฑ์นี้เน้นส่งมอบการเชื่อมต่อเครื่องจักร การเฝ้าระวัง สัญญาณเตือน ข้อมูลย้อนหลัง และบริการข้อมูล การคำนวณปลายทางด้วย AI และการวินิจฉัยเชิงพยากรณ์ต้องพิสูจน์แยกต่างหาก ส่วนฟังก์ชันธุรกิจ MES/MOM แบบครบวงจรควรออกแบบเป็นขอบเขตโครงการอิสระ
ผลิตภัณฑ์ที่เกี่ยวข้อง
การจัดการพลังงานและการวิเคราะห์การใช้พลังงานในโรงงาน
แยกรายละเอียดจากมาตรวัดรวมและใบเรียกเก็บเงินไปยังพื้นที่ ระบบ เครื่องจักร และผลิตภัณฑ์ เพื่อสร้างฐานข้อมูลการใช้พลังงานที่อธิบายได้
การป้องกันข้อผิดพลาดในการชั่งและป้อนวัตถุดิบพร้อมการตรวจสอบล็อตย้อนกลับ
แปลงข้อกำหนดของสูตรให้เป็นการตรวจสอบ ขั้นตอนการชั่ง และบันทึกล็อตที่ปฏิบัติได้จริงที่หน้างานผลิต
MES สายการผลิตและการตรวจสอบคุณภาพย้อนกลับ
ทำให้การปฏิบัติตามใบสั่งผลิตมีหลักฐานรองรับ ความผิดปกติของกระบวนการมีบันทึก และตรวจสอบสายสัมพันธ์ของผลิตภัณฑ์ย้อนกลับได้
บทความที่เกี่ยวข้อง
ข้อมูลกระแสคุณค่าเก็บอย่างไร: ทำให้แผนที่สถานการณ์ปัจจุบันเป็นฐานข้อมูลเดิมการปรับปรุงที่ตรวจสอบได้
คำตอบโดยตรงของการเก็บข้อมูลกระแสคุณค่า คือเลือกตระกูลผลิตภัณฑ์และขอบเขตเริ่มสิ้นสุดก่อน แล้วบันทึกรอบการผลิต การเปลี่ยนแบบ เวลาที่ใช้ได้ งานระหว่างผลิต คุณภาพ และกฎล็อตของทุกขั้นตอนตามกระแสวัสดุและกระแสข้อมูล จากนั้นใช้การสังเกตหน้างานสอบเทียบข้อมูลระบบ แผนที่กระแสคุณค่าไม่ใช่การวาดรายงาน MES ให้เป็นผังกระบวนการ แต่คือการอธิบายว่าความต้องการกระตุ้นการผลิตอย่างไร วัสดุรออยู่ที่ใด ข้อมูลผิดเพี้ยนที่จุดใด และการสูญเสียใดสมควรเข้าสู่การออกแบบสถานะอนาคต
ขอบเขตของ MES, ERP และ SCADA: แบ่งตามความรับผิดชอบหลักของวัตถุ ไม่ใช่ตามแผนก
คำตอบโดยตรงของการแบ่งขอบเขต MES, ERP และ SCADA คือการยืนยันทีละวัตถุทางธุรกิจว่า ‘ใครสร้าง ใครแก้ไข ใครปฏิบัติ ใครเก็บรักษา ใครกระทบยอด’ ERP มักรับผิดชอบทรัพยากรองค์กรและการวางแผนเชิงธุรกิจ MES รับผิดชอบการปฏิบัติงานของโรงงานและการประสานกระบวนการ SCADA รับผิดชอบการเฝ้าติดตามกระบวนการของอุปกรณ์ อะลาร์ม และข้อมูลประวัติ ส่วนการควบคุมระดับ PLC และที่เกี่ยวข้องกับความปลอดภัยคงอยู่ในระบบควบคุมที่ได้รับการยืนยัน ขอบเขตไม่ได้เดาจากชื่อซอฟต์แวร์ แต่ออกแบบจากวัตถุ สถานะ เวลา และความรับผิดชอบ
ต้นไม้การสูญเสีย OEE: จากสามตัวประกอบไล่ลงไปถึงการสูญเสียที่ลงมือแก้ได้
คำตอบโดยตรงของต้นไม้การสูญเสีย OEE คือคำนวณอัตราการเดินเครื่องตามเวลา อัตราประสิทธิภาพการทำงาน และอัตราผลิตภัณฑ์ที่ผ่านเกณฑ์ ด้วยขอบเขตเวลาผลิตตามแผนชุดเดียวกันก่อน แล้วแยกส่วนต่างของสามตัวประกอบลงไปทีละชั้นถึงการหยุดเครื่อง การหยุดเครื่องชั่วครู่ การลดความเร็ว การสูญเสียช่วงเริ่มเดินเครื่อง และการสูญเสียคุณภาพ OEE = อัตราการเดินเครื่องตามเวลา × อัตราประสิทธิภาพการทำงาน × อัตราผลิตภัณฑ์ที่ผ่านเกณฑ์ โดยอัตราการเดินเครื่องตามเวลา = เวลาเดินเครื่อง ÷ เวลาผลิตตามแผน อัตราประสิทธิภาพการทำงาน = เวลาต่อรอบอุดมคติ × ผลผลิตรวม ÷ เวลาเดินเครื่อง และอัตราผลิตภัณฑ์ที่ผ่านเกณฑ์ = จำนวนที่ผ่านเกณฑ์ ÷ ผลผลิตรวม สูตรต้องใช้ภายใต้อุปกรณ์เดียว ช่วงเวลาเดียว และนิยามผลผลิตเดียวกัน

เริ่มประเมินความเชื่อมต่อได้จากรายการเครื่องจักรหนึ่งฉบับ
ตรวจสอบทีละรายการตามรุ่นเครื่องจักร โปรโตคอล การใช้ข้อมูล และช่วงเวลาที่เครื่องหยุดพักได้ พิสูจน์บนเครื่องจักรตัวแทนให้เสร็จก่อน แล้วจึงกำหนดขอบเขตการเชื่อมต่อสายการผลิต