
Gestão da qualidade
Guia à prova de erros para a dosagem manual: das indicações de leitura de código ao circuito fechado de pesagem
A resposta direta para a prevenção de erros na dosagem manual é combinar versão da receita, identidade do material, sequência de adição, peso em tempo real, tolerância e autorização de exceções em uma cadeia de execução que não pode ser saltada à vontade. A leitura do código responde se este é o material certo; a comparação de pesagem responde se a quantidade está dentro da faixa permitida; o vínculo de lote responde se o ocorrido pode ser rastreado depois. Os três devem ser desenhados junto com a emissão e a devolução de materiais, a troca de lote e o tratamento de exceções; indicações na tela, sozinhas, não sustentam a alegação de que os erros foram eliminados.
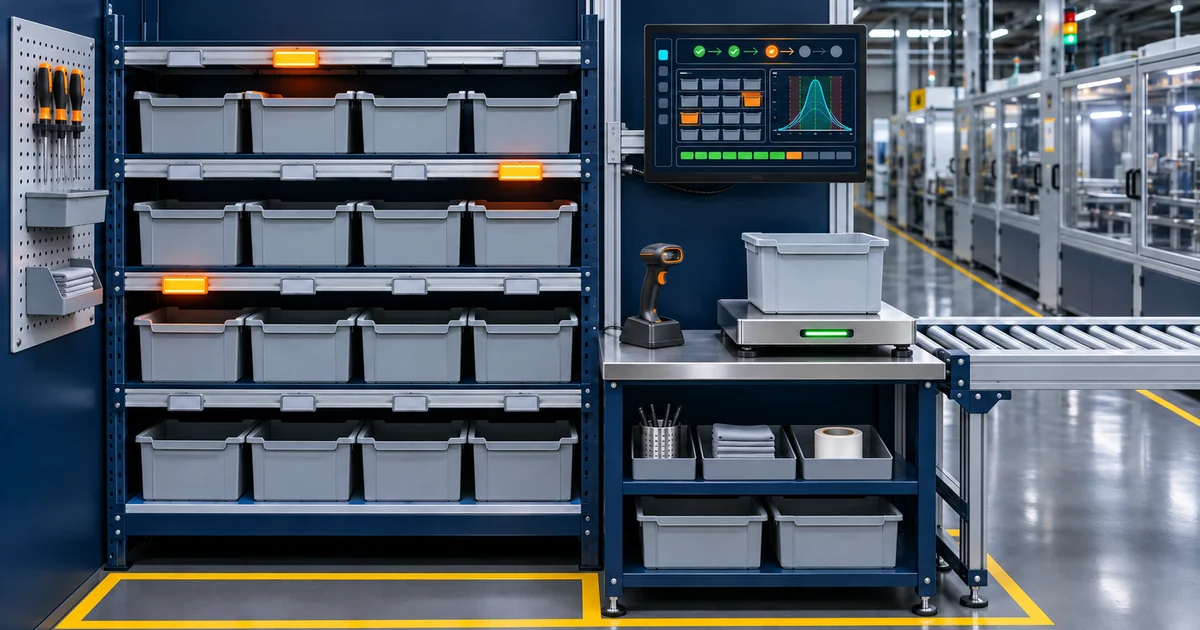
Primeiro decomponha os erros de dosagem em modos específicos e evitáveis
O risco na dosagem não se limita a pegar o material errado. Ele inclui também a versão errada de receita, adição duplicada, adição omitida, sequência incorreta, pesagem fora da tolerância, balança sem zerar, substituição de material não aprovada e perda da identidade do lote. Riscos diferentes exigem pontos de controle diferentes; uma única leitura de código não cobre tudo.
Antes de desenhar o sistema, decomponha as relações reais de trabalho entre pessoas, materiais, recipientes, balanças e estações de trabalho, e marque quais etapas o equipamento pode verificar automaticamente e quais dependem de confirmação humana. O objetivo do sistema é reduzir o risco de erro e preservar evidências, sem fazer promessas absolutas e inverificáveis, como eliminar os erros por completo.
| Modo de erro | Ponto prioritário à prova de erros | Dados necessários | Tratamento de exceção |
|---|---|---|---|
| Material errado ou substituto não aprovado | Verificar o código de barras do material contra a receita e as regras de substituição | Material, lote e versão da receita | Bloquear a continuação e acionar o fluxo de autorização |
| Adição omitida ou duplicada | Intertravar o status das etapas e as condições de conclusão | Etapa, recipiente, horário e operador | Decidir se a produção pode continuar conforme as regras do processo |
| Sequência incorreta | Corresponder a etapa atualmente permitida ao material | Sequência da receita e eventos concluídos | Indicar a etapa correta e registrar a tentativa |
| Pesagem fora da tolerância | Comparar em tempo real o peso estável com a tolerância | Valor da balança, alvo, limites superior e inferior e sinal de estabilidade | Impedir a confirmação ou tratar por fluxo de autorização |
| Identidade de lote incorreta | Vincular emissão, devolução e lotes de adição | Lote de origem, lote de destino e quantidade | Segregar os objetos de identidade incerta e verificá-los |
Receitas e tolerâncias devem primeiro se tornar dados mestres controlados
Os dados mestres da receita devem incluir o produto aplicável, a versão, o intervalo de vigência, os materiais, as quantidades-alvo, as tolerâncias, a sequência de etapas e as instruções de operação necessárias. As tolerâncias são aprovadas pela planta conforme os requisitos do processo e da gestão; o fornecedor do sistema não pode inventá-las. Ajustes temporários também exigem permissão, justificativa e prazo de validade.
A substituição de materiais, a conversão de unidades e a resolução da balança também fazem parte das regras. Se a receita usa uma unidade e a balança entrega outra, a relação de conversão e o arredondamento devem estar explícitos; se a resolução da balança não sustenta a tolerância-alvo, corrija primeiro as condições de medição, em vez de permitir que o software produza uma aprovação falsa.
| Objeto de dados mestres | Campos principais | Confirmação primária | Risco de mudança |
|---|---|---|---|
| Versão da receita | Produto, etapas, materiais, alvos e período de vigência | Papéis de processo e de produção | Uso continuado da versão antiga ou troca de versão no meio do lote |
| Tolerância de pesagem | Limites superior e inferior, unidade, materiais e etapas aplicáveis | Papéis de processo e de qualidade | Larga demais perde o valor à prova de erros; estreita demais gera bloqueios frequentes |
| Materiais e substituições | Código, lote, unidade e relações de substituição aprovadas | Papéis responsáveis por materiais e processo | Substituição não aprovada ou unidades misturadas |
| Balança | Identificação, interface, resolução, calibração e local | Papéis de metrologia ou de equipamentos | Balança errada ou precisão incompatível |
| Autorização de exceção | Papéis, condições, prazo e forma de tratamento | Papel de responsabilidade autorizado pela planta | Contas compartilhadas ou liberação universal permanente |
A cadeia de execução da estação deve cobrir da emissão do material à devolução
Um fluxo completo pode começar com a confirmação da tarefa ou da receita, passar pela verificação da estação e da balança, leitura do código do material, confirmação de tara ou de zero, pesagem estável, julgamento da tolerância e confirmação da adição, e terminar com o vínculo de lote. Emissão, reposição e devolução de materiais também devem preservar identidade; registrar apenas o total final adicionado é insuficiente.
A interface do operador deve destacar a etapa atual, o alvo, o peso em tempo real e as ações permitidas, sem usar cor como único sinal. Quando a leitura falha, o peso está instável ou a tolerância foi excedida, o sistema deve explicar o que pode ser feito em seguida, em vez de exibir um erro genérico que estimula as pessoas a contorná-lo para continuar produzindo.
- Confirmação da tarefa: verificar produto, versão da receita, lote de destino e estação de trabalho.
- Confirmação de recursos: vincular balança, recipiente, material e as identidades de operador necessárias.
- Execução das etapas: ler o código, zerar, pesar, julgar e confirmar na sequência prescrita.
- Tratamento de exceções: códigos incorretos, peso fora da tolerância, desconexão e registro posterior seguem fluxos explícitos com trilha de auditoria.
- Reconciliação final: reconciliar adições, material restante, devoluções e a relação com o lote de destino, concluindo a entrega.
O peso estável e a qualidade da comunicação importam mais que o número na tela
Valores instantâneos emitidos continuamente por uma balança não podem ser usados diretamente como resultado final da pesagem. O sistema precisa determinar a estabilidade conforme a capacidade da balança e as condições de vibração do local, e registrar alvo, valor medido, tolerância e horário da confirmação. Tara, zero e identidade do recipiente também devem ser verificados nas etapas adequadas.
Se a continuação offline é permitida durante uma queda de comunicação depende das tarefas já baixadas, da capacidade de cache e do risco do processo. Se permitida, etapas, sequência e horários locais devem ser retidos e, após a recuperação, retransmitidos sem duplicação; se as condições forem insuficientes, interrompa as etapas controladas ou siga o processo de contingência aprovado pela planta. Registros não podem ser reconstituídos depois, sem qualquer evidência.
| Dado ou status | Por que é necessário | Anormalidade comum | Foco de aceitação |
|---|---|---|---|
| Sinal de estabilidade | Evitar julgamento com base em flutuação instantânea | Vibração, leituras oscilantes ou algoritmo de estabilidade inadequado | Validar sob diferentes cargas e perturbações do chão de fábrica |
| Tara e zero | Distinguir o peso do recipiente do peso líquido do material | Recipiente errado, falta de zeramento ou troca de recipiente no meio da etapa | Verificar intertravamentos de etapa e registros |
| Identidade da balança | Demonstrar que foi usado um recurso de medição adequado | Estação vinculada à balança errada ou substituição não atualizada | A operação é corretamente bloqueada após a troca de balanças? |
| Qualidade da comunicação | Distinguir peso real de dado inválido | Desconexão, duplicações, valores defasados e dados fora de ordem | Testar desconexão, recuperação e retransmissão |
| Registro de confirmação | Vincular pessoa, etapa e julgamento | Confirmação automática em nome da pessoa ou contas compartilhadas | Verificar permissões, trilha de auditoria e responsabilidade |
Os registros à prova de erros também constituem evidência de rastreabilidade de lote
Toda emissão, pesagem, adição e devolução de material deve ser vinculada por chaves comuns de tarefa e de lote. Isso permite rastrear do produto acabado até os lotes de material, as balanças e o histórico de operação, e também rastrear de um material problemático para os lotes de produção relacionados. Desdobramento e fusão de lotes, reposição e retrabalho exigem registros adicionais de relações.
O desenho da rastreabilidade pode apoiar a gestão da planta e a preparação de materiais para auditorias, mas não confere por si só certificação GMP, ISO ou qualquer outra. A certificação envolve um sistema de gestão completo e auditoria independente; casos públicos não devem divulgar receitas reais, interfaces de clientes, fotografias do local ou números específicos de melhoria.
- Consulta reversa: a partir do lote de destino, ver versão da receita, lotes de material, pesos, balanças e pessoas.
- Consulta direta: a partir de um lote de material ou de uma balança anormal, localizar tarefas e lotes de destino relacionados.
- Tratamento de discrepâncias: exibir dados ausentes, registros posteriores, revisões e autorizações de exceção, sem disfarçar o desconhecido como normal.
- Acesso e divulgação: controlar receitas e processos sensíveis por papel e usar externamente apenas informações anônimas aprovadas.
Valide a proteção com injeção de falhas e pilotos no chão de fábrica
A aceitação precisa fazer mais que percorrer uma vez o fluxo correto: teste deliberadamente material errado, leituras duplicadas, etapas saltadas, peso fora da tolerância, zeramento ausente, recipiente errado, substituição sem autorização, perda de rede e retransmissão. Cada cenário deve especificar se o sistema deve bloquear, avisar ou acionar um fluxo de autorização.
O piloto também deve observar se o excesso de indicações, etapas trabalhosas ou rede instável estimula as pessoas a contornar o sistema. Se a proteção acrescenta trabalho improdutivo relevante, melhore a estação, o terminal e o processo, em vez de facilitar a operação alargando todas as tolerâncias ou habilitando uma liberação universal.
- Preparar receitas, materiais, balanças e lotes de teste aprovados, isolados dos dados de produção.
- Executar todos os casos normais e anormais, conferindo indicações, intertravamentos, permissões e registros.
- Testar perda de rede, reinício, retransmissão e dados duplicados para confirmar ausência de perda silenciosa.
- Realizar exercícios de rastreabilidade direta e reversa, conferindo desdobramentos, fusões de lote e relações de devolução.
- Fazer produção, processo, qualidade, equipamentos e TI confirmarem em conjunto o lançamento e os limites de contingência.
A proteção eficaz nasce da colaboração entre regras, medição e identidade
A prevenção de erros na dosagem manual não é uma única função de leitura de código: é a combinação de versões de receita, intertravamentos de etapa, pesagem estável, julgamento de tolerância, autorização de exceções e vínculo de lotes. Qualquer regra pouco clara ou condição de medição insuficiente pode tirar de um sistema aparentemente completo sua força de controle real.
A implementação deve desenhar os controles a partir dos modos reais de erro e validá-los com cenários anormais e de desconexão, preservando a usabilidade. O sistema reduz riscos e fornece evidências de rastreabilidade, mas não pode prometer a eliminação completa de erros nem substituir o sistema de gestão da planta e a certificação independente.
Perguntas frequentes
A leitura de código do material por si só é suficiente para evitar erros de dosagem?
Não. A leitura verifica principalmente a identidade do material. Versão da receita, sequência de etapas, tolerância de pesagem, status da balança e autorização de exceções também devem ser controlados; caso contrário, omissões, duplicações e erros de peso ainda podem ocorrer.
A dosagem manual pode continuar durante uma queda de rede?
Depende do risco do processo, de a tarefa já ter sido baixada por completo e da capacidade de cache e de registro de identidade offline. O projeto deve definir previamente o escopo permitido e as regras de retransmissão na recuperação; se as condições forem insuficientes, siga o processo de contingência aprovado.
Um supervisor pode liberar diretamente uma pesagem fora da tolerância?
Se a liberação é permitida e quem a aprova devem ser definidos pelas regras de processo e de qualidade da planta. O sistema pode oferecer autorização controlada, justificativa e auditoria, mas não deve pressupor que todo desvio pode ser liberado nem fornecer um desvio universal sem registro.
Depois de implantar a proteção e a rastreabilidade da dosagem, podemos declarar conformidade com GMP ou ISO?
A funcionalidade do sistema, sozinha, não sustenta essa conclusão. Ela pode apoiar requisitos definidos de gestão e rastreabilidade, mas a conformidade com uma norma específica ainda depende de procedimentos, execução e evidências de auditoria.
