
品質管理
手作業配合の誤り防止ガイド:スキャン確認から秤量の完結プロセスへ
手作業配合の誤り防止に必要なのは、処方版数、資材の識別、投入順序、リアルタイム重量、許容差、異常時の承認を組み合わせ、任意に飛ばせない実行プロセスを構築することです。スキャンは「その資材で正しいか」を確認し、秤量比較は「数量が許容範囲内か」を確認し、ロットの関連付けは「事後に追跡できるか」を担保します。この3つは、資材の払出・返却、ロット切替、異常処置と一体で設計しなければなりません。画面に注意を表示するだけで、誤りがなくなったと主張することはできません。
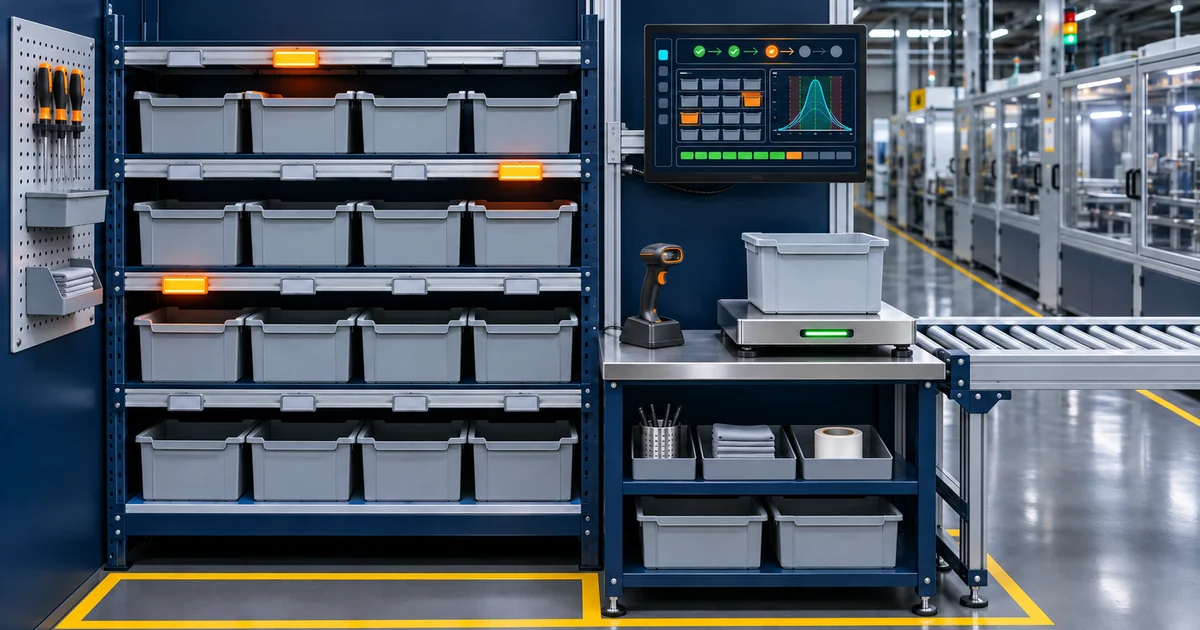
まず配合ミスを防止可能な具体的なモードへ分解する
配合リスクは資材の取り違えだけではありません。処方版数の誤り、二重投入、投入漏れ、順序の誤り、秤量の許容差逸脱、計量器のゼロ点未調整、未承認の資材代替、ロット識別の喪失も含まれます。リスクごとに異なる管理ポイントが必要であり、1回のスキャンですべてをカバーすることはできません。
設計に先立ち、実際の作業に沿って人、資材、容器、計量器、ワークステーションの関係を分解し、設備が自動検証できる手順と人が確認するしかない手順を明確にします。システムの目的は誤りのリスクを低減し、証拠を残すことであり、「完全に排除する」といった検証不可能な絶対的な約束はすべきではありません。
| 誤りのモード | 優先すべき誤り防止ポイント | 必要なデータ | 異常時の対応 |
|---|---|---|---|
| 資材違いまたは未承認の代替 | 資材バーコードを処方・代替ルールと照合する | 資材、ロット、処方版数 | 続行を阻止し、承認プロセスへ移す |
| 投入漏れまたは二重投入 | 手順の状態と完了条件をインターロックする | 手順、容器、時刻、作業者 | 工程ルールに基づき続行可否を判断する |
| 順序の誤り | 現在投入可能な手順と資材を照合する | 処方の順序と完了イベント | 正しい手順を提示し、試行を記録する |
| 秤量の許容差逸脱 | 安定重量と許容差をリアルタイムで比較する | 計量値、目標値、上下限、安定フラグ | 確認を禁止するか、承認プロセスで処理する |
| ロット識別の誤り | 払出・返却・投入のロットを関連付ける | 供給元ロット、対象ロット、数量 | 識別が不明な対象を隔離して再確認する |
処方と許容差を、まず管理されたマスターデータにする
処方マスターデータには、適用製品、版数、有効期間、資材、目標量、許容差、手順の順序、必要な作業上の注意を含めるべきです。許容差は工場が工程上・管理上の要件に基づいて承認するものであり、システムベンダーが推測で決めることはできません。一時的な調整にも権限、理由、有効期限が必要です。
資材代替、単位換算、計量器の分解能もルールの一部です。処方と計量器の出力単位が異なる場合は、換算関係と丸め方を明確にしなければなりません。計量器の分解能が目標許容差を支えられない場合は、ソフトウェアに見せかけの合格を出させるのではなく、まず測定条件を改善すべきです。
| マスターデータの対象 | 主要フィールド | 主な確認責任 | 変更リスク |
|---|---|---|---|
| 処方版数 | 製品、手順、資材、目標値、有効期間 | 工程・生産の関連担当 | 旧版の継続使用または実行途中の版切替 |
| 秤量許容差 | 上下限、単位、適用資材・手順 | 工程・品質の関連担当 | 広すぎれば誤り防止が機能せず、狭すぎれば頻繁に停止する |
| 資材と代替 | コード、ロット、単位、承認済みの代替関係 | 資材・工程の責任者 | 未承認の代替または単位の混用 |
| 計量器 | ID、インターフェース、分解能、校正、設置場所 | 計測または設備の関連担当 | 計量器の誤用または精度の不一致 |
| 異常時の承認 | 役割、条件、期限、処置方法 | 工場の承認責任者 | 共有アカウントまたは長期的な汎用の特認 |
ワークステーションの実行プロセスは払出から返却までカバーする
完全な流れは、タスクまたは処方の確認から始まり、ワークステーションと計量器の確認、資材スキャン、風袋またはゼロ点の確認、安定秤量、許容差判定、投入確認を経て、最後にロットを関連付けます。払出、追加供給、返却でも識別情報を保持し、最終的な投入総量だけを記録する事態を避けなければなりません。
操作画面では、現在の手順、目標値、リアルタイム重量、実行可能な操作を強調し、色だけを唯一の合図にすることを避けます。スキャン失敗、重量の不安定、許容差逸脱の際には、一般的なエラーを表示するだけでなく、次に何を実行できるかを示すべきです。曖昧な表示は、現場がシステムを迂回して生産を続ける原因になります。
- タスク確認:製品、処方版数、対象ロット、ワークステーションを照合する。
- 資源確認:計量器、容器、資材、必要な作業者の識別情報を関連付ける。
- 手順実行:所定の順序でスキャン、ゼロ点確認、秤量、判定、確認を行う。
- 異常処理:誤コード、許容差逸脱、通信切断、事後入力を明確なプロセスで処理し、監査証跡を残す。
- 終了時の照合:投入量、残量、返却量、対象ロットの関係を照合し、引き継ぎを完了する。
画面の数値より安定重量と通信品質が重要である
計量器が連続出力する瞬時値を、そのまま最終秤量結果にすることはできません。システムは計量器の性能と現場の振動条件に基づいて安定状態を判断し、目標値、実測値、許容差、確認時刻を記録する必要があります。風袋、ゼロ点、容器の識別も適切な手順で検証すべきです。
通信中断時にオフラインで続行できるかは、ダウンロード済みのタスク、キャッシュ能力、工程リスクによります。続行を許可する場合は、ローカルの手順、順序、時刻を保存し、復旧後に送信して重複を排除します。条件が不十分なら、管理対象の手順を停止するか、工場が承認した緊急時プロセスに従い、証拠のない記録を事後に作り直してはいけません。
| データまたは状態 | 必要な理由 | よくある異常 | 受入確認の重点 |
|---|---|---|---|
| 安定フラグ | 瞬間的に変動する値で判定することを防ぐ | 振動、読み値の変動、安定判定アルゴリズムの不適合 | 異なる負荷と現場の外乱下で検証する |
| 風袋とゼロ点 | 容器重量と資材の正味重量を区別する | 容器の取り違え、ゼロ点未調整、途中での容器交換 | 手順のインターロックとログを確認する |
| 計量器の識別 | 適切な測定資源を使用したことを示す | 誤った計量器の関連付け、交換後の情報未更新 | 計量器交換後に正しく阻止されるか |
| 通信品質 | 実際の重量と無効なデータを区別する | 切断、重複、古い値、順序の乱れ | 切断、復旧、再送信をテストする |
| 確認記録 | 作業者、手順、判定を関連付ける | 本人に代わる自動確認、共有アカウント | 権限、監査証跡、責任者を照合する |
誤り防止の記録はロットトレーサビリティの証拠にもなる
払出、秤量、投入、返却の各記録は、共通のタスクとロットのキーで関連付けるべきです。これにより、完成品から資材ロット、計量器、作業過程をさかのぼって確認できるだけでなく、問題のある資材から関連する生産ロットを順方向に検索することも可能になります。ロットの分割・合併、追加投入、手直しでは、関係を追加で保存する必要があります。
システムのトレーサビリティ設計は工場管理や監査資料の準備を支えられますが、GMP、ISO、その他の認証の取得を意味しません。認証には完全な管理体制と独立した監査が必要です。また、公開事例に実際の処方、顧客の画面、現場写真、具体的な改善数値を掲載すべきではありません。
- バックワード検索:対象ロットから処方版数、資材ロット、重量、計量器、作業者を確認する。
- フォワード検索:資材ロットまたは異常のある計量器から関連タスクと対象ロットを特定する。
- 差異処理:欠落、事後入力、修正、異常時承認を表示し、不明を正常に見せかけない。
- 権限と開示:処方と機微な工程情報は役割ごとに管理し、対外的には承認済みの匿名情報だけを使用する。
障害注入と現場試行で誤り防止を検証する
受入試験では正常な流れを一度たどるだけでは不十分です。資材違い、重複スキャン、手順の省略、許容差逸脱、ゼロ点未調整、容器違い、権限のない代替、ネットワーク切断、再送信を意図的にテストすべきです。各シナリオで、システムが阻止、警告、承認プロセスへの移行のどれを行うべきかを明確にします。
試行では、過剰な注意表示、煩雑な手順、不安定なネットワークが原因で作業者がシステムを迂回していないかも観察します。誤り防止によって無駄な操作が大幅に増えるなら、すべての許容差を緩めたり汎用の特認を開放したりして操作性を確保するのではなく、作業場、端末、プロセスを改善すべきです。
- 承認済みの処方、資材、計量器、テストロットを準備し、生産データから分離する。
- 正常・異常の全テストケースを実行し、注意表示、インターロック、権限、ログを照合する。
- ネットワーク切断、再起動、再送信、重複データをテストし、気付かれないデータ損失がないことを確認する。
- フォワード / バックワードトレーサビリティの訓練を行い、ロットの分割・合併・返却の関係を照合する。
- 生産、工程、品質、設備、ITが共同で運用開始時と緊急時の適用範囲を確認する。
有効な誤り防止は、ルール・測定・識別の連携から生まれる
手作業配合の誤り防止は、スキャンだけの機能ではありません。処方版数、手順のインターロック、安定秤量、許容差判定、異常時承認、ロットの関連付けを組み合わせたものです。いずれかのルールが不明確であったり、測定条件が不十分であったりすれば、見た目には整ったシステムでも実際の抑制力を失います。
導入では、実際の誤りモードに基づいて管理ポイントを設計し、異常・通信切断シナリオで検証しつつ、操作性も維持すべきです。システムはリスクを低減し、トレーサビリティの証拠を提供できますが、誤りの完全な排除を約束したり、工場の管理体制や独立した認証に代わったりすることはできません。
よくある質問
資材のスキャンだけで配合ミスを防げますか。
不十分です。スキャンは主に資材の識別を照合します。処方版数、手順の順序、秤量許容差、計量器の状態、異常時承認も併せて管理しなければ、投入漏れ、二重投入、重量の誤りが依然として発生します。
ネットワーク切断時も手作業配合を続けられますか。
工程リスク、タスク全体を事前に配信済みか、オフラインキャッシュと識別情報の記録能力によります。プロジェクトでは許容範囲と復旧後の再送信ルールを事前に定義し、条件が不十分な場合は承認済みの緊急時プロセスに従う必要があります。
許容差を逸脱した場合、監督者がそのまま使用を承認できますか。
可否と承認者は、工場の工程・品質ルールで決定しなければなりません。システムは管理された承認、理由、監査記録を構成できますが、すべての逸脱を承認できる前提にしたり、記録のない汎用の迂回手段を提供したりすべきではありません。
配合の誤り防止とトレーサビリティを導入すれば、GMPやISOへの適合を表明できますか。
システム機能だけでその結論を出すことはできません。既定の管理・トレーサビリティ要件を支えることはできますが、特定の規格への適合性は、制度、実行状況、監査証拠を組み合わせて判断する必要があります。
