
อุตสาหกรรม
การผลิตเครื่องใช้ไฟฟ้าในบ้านและเครื่องจักรอุตสาหกรรม
นำอุปกรณ์เดิมหลายยี่ห้อเข้าสู่ระบบประสานการผลิตและวงจรปิดการปรับปรุงชุดเดียวกัน
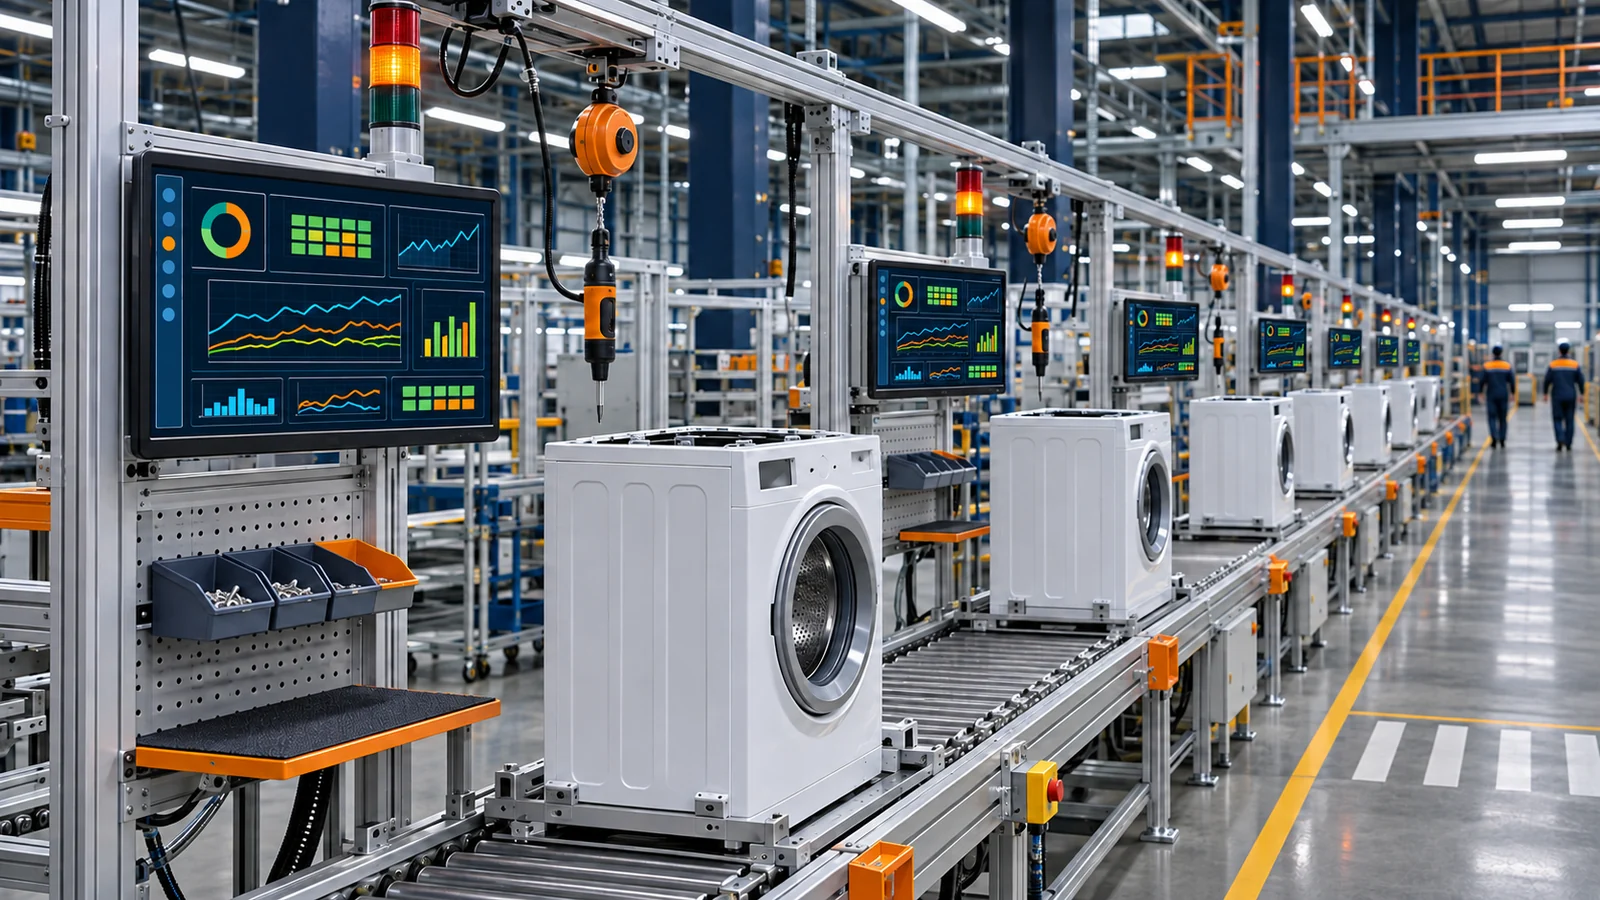
การผลิตเครื่องใช้ไฟฟ้าในบ้านและเครื่องจักรอุตสาหกรรมมักเผชิญทั้งรุ่นผลิตภัณฑ์จำนวนมาก ช่วงอายุเครื่องจักรกว้าง ห่วงโซ่การประกอบและทดสอบยาว และข้อจำกัดของการผลิตต่อเนื่องพร้อมกัน ORPAON เซี่ยงไฮ้เริ่มจากการตรวจสอบอินเทอร์เฟซเครื่องจักรและนิยามข้อมูลหน้างาน แล้วประกอบความสามารถ SCADA อันดง OEE MES และการตรวจสอบย้อนกลับตามลำดับความสำคัญของสายการผลิต โดยไม่ตั้งสมมติฐานว่าต้องแทนที่ระบบที่มีอยู่ทั้งหมดในคราวเดียว
ปัญหาที่พบบ่อย
- PLC อุปกรณ์ทดสอบ และตัวควบคุมเฉพาะงานจากต่างยุคต่างยี่ห้อทำงานร่วมกัน ขณะที่พจนานุกรมข้อมูลและเงื่อนไขการสื่อสารไม่เป็นมาตรฐานเดียวกัน
- การปรับปรุงสายเก่าถูกจำกัดด้วยจังหวะการผลิตและช่วงเวลาหยุดเครื่อง ทำให้เชื่อมต่อเครือข่าย การเฝ้าติดตาม และการเปิดใช้งานเชิงธุรกิจแบบสลับครั้งเดียวทั้งหมดทำได้ยาก
- ความเชื่อมโยงของข้อมูลระบุตัวตนผลิตภัณฑ์ระหว่างการประกอบ ทดสอบ ซ่อมแซมกลับเข้าสาย และบรรจุไม่สมบูรณ์ การระบุตำแหน่งความผิดปกติจึงต้องปะติดปะต่อบันทึกด้วยมือ
- ข้อมูลการเรียก การหยุดเครื่อง และการหยุดเครื่องชั่วครู่กระจายอยู่ในบันทึกของแต่ละกะ กระบวนการตอบสนองหน้างานและสาเหตุของการสูญเสียจึงทบทวนย้อนหลังได้ยาก
- แผนการผลิต กระบวนการ การปฏิบัติงาน และผลการทดสอบอยู่คนละระบบ ความคืบหน้าทั้งสายและสถานะคุณภาพไม่มีมุมมองร่วมกัน
แนวทางโซลูชัน
การเชื่อมต่ออุปกรณ์หลายโปรโตคอลและการกำกับดูแลข้อมูล
จัดทำบัญชีรายการเครื่องจักร โปรโตคอล จุดเก็บข้อมูล การสุ่มข้อมูล และนาฬิกาขึ้นก่อน จากนั้นจึงเก็บข้อมูลผ่าน OPC การสื่อสารกับ PLC อินเทอร์เฟซอุปกรณ์ทดสอบ หรือตัวปรับแบบกำหนดเอง อุปกรณ์เก่าหรือพิเศษต้องตรวจสอบเงื่อนไขอินเทอร์เฟซก่อน โดยไม่ตั้งสมมติฐานว่าทุกเครื่องเชื่อมต่อได้โดยตรง
SCADA ประจำสายการผลิตเชื่อมกับอันดง
รวมสถานะเครื่องจักร กระบวนการสำคัญ และการเรียกเมื่อความผิดปกติไว้บนภาพเดียวกัน กำหนดการแจ้งเตือน การจับเวลาการตอบสนอง บันทึกการจัดการ และกฎการยกระดับตามชนิดเหตุการณ์ ทำให้ปัญหาหน้างานมีกระบวนการที่ย้อนดูได้ตั้งแต่ถูกพบจนถึงปิดงาน
MES ทั้งสายและการประสานการปฏิบัติงาน
จัดระเบียบการปฏิบัติงานทั้งสายรอบใบสั่งผลิต ข้อมูลระบุตัวตนผลิตภัณฑ์ การผ่านสถานี การยืนยันกระบวนการ และการจัดการความผิดปกติ พร้อมเชื่อมต่อระบบองค์กรที่มีอยู่ตามขอบเขตโครงการ ไม่ตีความว่า MES มาแทนหน้าที่วางแผน คลังสินค้า หรือคุณภาพทั้งหมด
การทดสอบการประกอบและการตรวจสอบไปข้างหน้าย้อนกลับ
เชื่อมบาร์โค้ดผลิตภัณฑ์ สถานี บุคลากร เครื่องมือและอุปกรณ์จับยึด ข้อสรุปการทดสอบ และเส้นกราฟกระบวนการที่จำเป็นด้วยคีย์หลักชุดเดียวกัน รองรับทั้งการสืบกระบวนการจากผลิตภัณฑ์ และการไล่หาวัตถุที่ได้รับผลกระทบจากล็อต อุปกรณ์ หรือเงื่อนไขผิดปกติย้อนกลับ
ทำให้การสูญเสีย OEE โปร่งใส
รวมนิยามการเดินเครื่อง การหยุดเครื่อง จังหวะการผลิต และผลิตภัณฑ์ที่ผ่านเกณฑ์ให้เป็นมาตรฐานเดียวกัน ผสานข้อมูลเครื่องจักรกับการยืนยันสาเหตุของแต่ละกะ แยกการคำนวณตัวชี้วัด OEE วิธีปรับปรุงแบบ TPM และการแสดงผลของซอฟต์แวร์ออกจากกัน จนกลายเป็นกลไกทบทวนการสูญเสียที่ยั่งยืน
ขั้นตอนการใช้งาน
- 1.
ตรวจนับหน้างานและยืนยันขอบเขต
ตรวจสอบกระบวนการของสายการผลิต อินเทอร์เฟซเครื่องจักร เงื่อนไขเครือข่าย ระบบที่มีอยู่ และข้อจำกัดการผลิต ระบุขอบเขตของการเก็บข้อมูล การเฝ้าติดตาม การควบคุม และเชิงธุรกิจของงวดนี้ให้ชัดเจน
- 2.
เชื่อมข้อมูลช่วงต้นแบบให้ทะลุถึงกัน
เลือกเครื่องจักรหรือช่วงกระบวนการที่เป็นตัวแทนเพื่อตรวจสอบโปรโตคอล คุณภาพข้อมูล คีย์หลักของผลิตภัณฑ์ และกระบวนการจัดการความผิดปกติ พร้อมบันทึกวัตถุที่เชื่อมต่อโดยตรงไม่ได้พร้อมแนวทางทดแทน
- 3.
ปรับปรุงเป็นขั้นตอนตามช่วงเวลาที่เปิดให้
แยกการติดตั้งฮาร์ดแวร์ การจัดวางหน้าจอ การสลับระบบเชิงธุรกิจ และการย้ายข้อมูลประวัติออกเป็นขั้นที่ตรวจรับได้ โดยการหยุดเครื่องจริงและช่วงเวลาของการหยุดต้องยึดตามผลประเมินหน้างานและการอนุมัติของฝ่ายผลิต
- 4.
ปรับแต่งทั้งสายร่วมกับการรับมอบของแต่ละบทบาท
ใช้สถานการณ์การไหลของใบสั่งผลิต การเรียกเมื่อความผิดปกติ การตัดสินผลทดสอบ การกู้คืนหลังขาดการเชื่อมต่อ และการสืบค้นย้อนกลับ ตรวจสอบเส้นทางต้นทางถึงปลายทาง โดยฝ่ายผลิต อุปกรณ์ คุณภาพ และ IT ร่วมยืนยัน
- 5.
ทบทวนการดำเนินงานและทำซ้ำแม่แบบ
หลังเปิดใช้ให้ตรวจสอบนิยามข้อมูล ความรับผิดชอบของการแจ้งเตือน และการปฏิบัติการปรับปรุงอย่างต่อเนื่อง คัดลอกอินเทอร์เฟซและแม่แบบหน้าจอที่ผ่านการตรวจสอบไปยังสายการผลิตที่คล้ายกัน พร้อมทวนสอบรายการที่แตกต่างใหม่ทุกครั้ง
คำถามที่พบบ่อย
สายการผลิตเก่าจำเป็นต้องเปลี่ยนตัวควบคุมจึงจะทำดิจิทัลได้หรือไม่
ไม่จำเป็นเสมอไป ควรตรวจสอบพอร์ตสื่อสารที่ใช้ได้ เอกสารโปรโตคอล สิทธิ์การแก้ไขโปรแกรม และคุณภาพสัญญาณก่อน สามารถผสมวิธีการใช้อินเทอร์เฟซที่มีอยู่ การติดตั้งโมดูลสื่อสารเพิ่มเติม การเก็บข้อมูลจากภายนอก หรือการบันทึกเสริมด้วยมือ แต่วิธีใดต้องตรวจสอบความปลอดภัย ความเรียลไทม์ และเงื่อนไขการดูแลรักษาแยกกัน
การปรับปรุงแบบขั้นตอนสามารถรับประกันว่าไม่ต้องหยุดการผลิตเลยได้หรือไม่
ไม่ให้คำมั่นเช่นนั้นโดยไม่เห็นสภาพหน้างานจริง แนวทางสามารถรวมการเตรียมแบบออฟไลน์ การตรวจรับช่วงต้นแบบ และการสลับแบบแบ่งกลุ่มเพื่อลดผลกระทบต่อการผลิต แต่การต้องหยุดเครื่องหรือไม่ และช่วงเวลาที่เปิดให้ ขึ้นกับเนื้อหาการปรับปรุงอุปกรณ์ ความเสี่ยงของอินเทอร์ล็อก และการจัดการผลิตของโรงงานร่วมกัน
MES ทั้งสายจะมาแทน ERP WMS หรือ QMS หรือไม่
MES รับหน้าที่หลักด้านการปฏิบัติงานของโรงงานและการประสานกระบวนการ ไม่ควรถือโดยค่าเริ่มต้นว่าแทนหน้าที่ทั้งหมดของการวางแผนระดับองค์กร คลังสินค้า หรือระบบคุณภาพ โครงการจะระบุระบบผู้รับผิดชอบหลัก คีย์หลักของข้อมูล และทิศทางอินเทอร์เฟซให้ชัด ส่วนจำเป็นต้องมี WMS QMS หรือระบบอื่นแยกต่างหากหรือไม่ ให้ประเมินจากสถาปัตยกรรมและความต้องการที่มีอยู่
อุปกรณ์ทดสอบมีเพียงไฟล์ผลลัพธ์ นำเข้าการตรวจสอบย้อนกลับของผลิตภัณฑ์ได้หรือไม่
ประเมินได้ แต่ต้องยืนยันการตั้งชื่อไฟล์ ข้อมูลระบุตัวตนผลิตภัณฑ์ การประทับเวลา ความครบถ้วนของข้อมูล และความเสถียรของการอ่านก่อน หากเชื่อมโยงอัตโนมัติไม่ได้ สามารถสร้างความสัมพันธ์ผ่านการสแกนเพื่อกระตุ้น การเฝ้าติดตามไดเรกทอรี หรือการปรับอินเทอร์เฟซ พร้อมออกแบบกฎการส่งข้อมูลเพิ่มเติมและการจัดการความผิดปกติ
ผลิตภัณฑ์ที่เกี่ยวข้อง
การเก็บข้อมูลเครื่องจักรและการเชื่อมต่อสายการผลิต
เก็บข้อมูลเครื่องจักรหลายยี่ห้อให้ถูกต้องและเสถียรก่อน แล้วจึงให้งานเฝ้าระวัง การตรวจสอบย้อนกลับ และการวิเคราะห์นำไปใช้ซ้ำ
MES สายการผลิตและการตรวจสอบคุณภาพย้อนกลับ
ทำให้การปฏิบัติตามใบสั่งผลิตมีหลักฐานรองรับ ความผิดปกติของกระบวนการมีบันทึก และตรวจสอบสายสัมพันธ์ของผลิตภัณฑ์ย้อนกลับได้
OEE และการแสดงผลอันดง
ไม่ได้แสดงเพียงดัชนีเดียว แต่แยกการสูญเสียลงไปถึงสาเหตุและวงจรความรับผิดชอบที่ลงมือปฏิบัติได้

เริ่มจัดระเบียบจากสายการผลิตเก่าที่เป็นตัวแทนหนึ่งสาย
นำบัญชีรายการเครื่องจักร ผังกระบวนการ และสถานการณ์ความผิดปกติที่รบกวนกะมากที่สุดในปัจจุบันมาด้วย เพื่อยืนยันขอบเขตที่เชื่อมต่อได้และขอบเขตการนำไปใช้แบบขั้นตอนก่อน