
Setores
Fabricação de eletrodomésticos e equipamentos
Traga equipamentos legados de várias marcas para um mesmo ciclo de coordenação e melhoria contínua
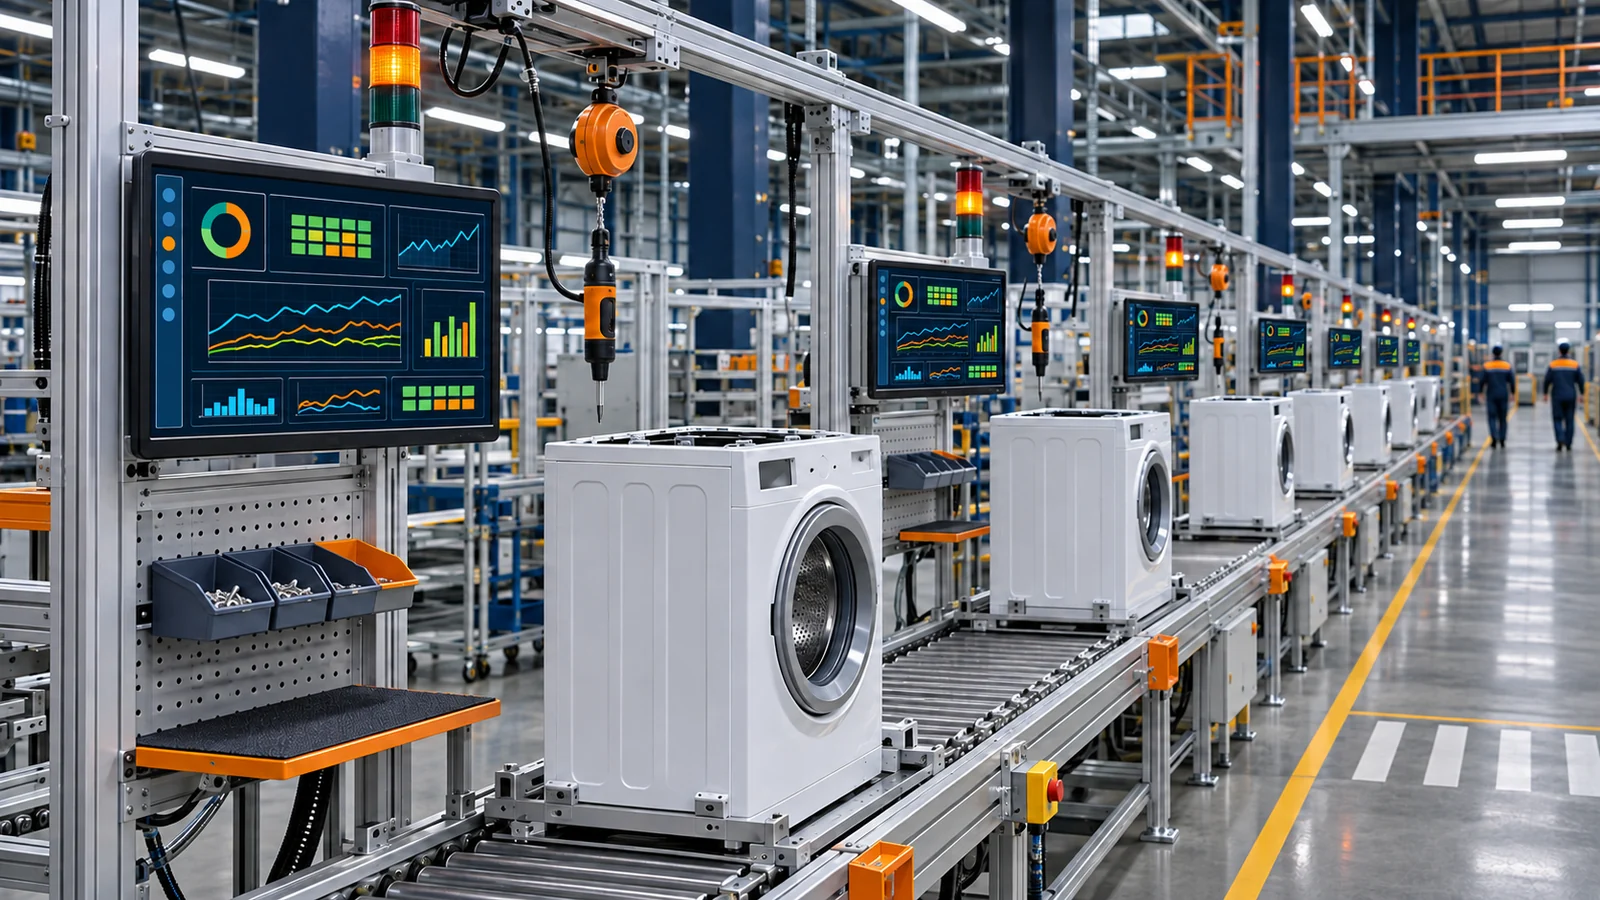
Fabricantes de eletrodomésticos e equipamentos costumam lidar ao mesmo tempo com muitas variantes de produto, equipamentos de várias gerações, longas cadeias de montagem e ensaio e restrições de produção contínua. A Shanghai Orpaon começa verificando interfaces de equipamentos e definindo os dados do chão de fábrica, combinando depois SCADA, andon, OEE, MES e rastreabilidade conforme as prioridades das linhas, sem exigir a substituição única dos sistemas existentes.
Desafios comuns
- CLPs, equipamentos de ensaio e controladores dedicados de épocas e marcas diversas coexistem, com dicionários de dados e condições de comunicação inconsistentes.
- As reformas de linhas antigas são limitadas por tempos de ciclo e janelas de parada, tornando impraticável um único corte para conectividade, monitoramento e entrada em produção.
- Vínculos incompletos de identidade de produto entre montagem, ensaio, retrabalho e embalagem forçam a montagem manual de registros para localizar anomalias.
- Informações de chamados, paradas e microparadas dispersam-se nos registros de turno, dificultando revisar o processo de resposta e as causas de perda.
- Planejamento, processo, execução e resultados de ensaio residem em sistemas distintos, deixando o avanço da linha e o estado de qualidade sem visão compartilhada.
Abordagem da solução
Conectividade multiprotocolo e governança de dados
Levante primeiro equipamentos, protocolos, pontos, amostragem e relógios; depois adquira dados por OPC, comunicação com CLP, interfaces de ensaio ou adaptadores personalizados. Verifique antes as condições de interface de equipamentos antigos ou especiais, sem presumir que todo dispositivo conecta diretamente.
SCADA de linha e integração andon
Consolide em telas unificadas estados de equipamentos, processos críticos e chamados de anomalia. Configure por tipo de evento notificações, cronometragem de resposta, registros de tratamento e regras de escalonamento, para que cada problema do chão de fábrica tenha histórico revisável da detecção ao fechamento.
MES de linha inteira e coordenação da execução
Organize a execução da linha em torno de ordens, identidades de produto, transações de posto, verificações de processo e tratamento de exceções, conectando os sistemas corporativos existentes conforme a fronteira do projeto, sem tratar o MES como substituto de todas as funções de planejamento, armazenagem ou qualidade.
Montagem, ensaio e rastreabilidade direta e reversa
Vincule sob uma chave comum códigos de barras de produto, postos, pessoas, ferramentais, veredictos de ensaio e curvas de processo necessárias. Apoie consultas do produto ao processo e a identificação reversa dos itens afetados por lote, equipamento ou condição anômala.
Transparência das perdas de OEE
Padronize os critérios de tempo de execução, parada, ciclo e peças boas e combine os dados de equipamento com a confirmação de causas pela equipe de turno. Distinga cálculo do indicador de OEE, métodos de melhoria do TPM e apresentação do software, estabelecendo um mecanismo sustentável de revisão de perdas.
Etapas de implementação
- 1.
Levantamento em campo e confirmação de fronteiras
Verifique processos da linha, interfaces de equipamentos, condições de rede, sistemas existentes e restrições de produção, definindo o escopo de aquisição, monitoramento, controle e negócio da fase atual.
- 2.
Integração de dados em um trecho piloto
Selecione equipamentos ou um trecho representativo do processo para validar protocolos, qualidade de dados, chaves de produto e fluxos de exceção, documentando os objetos que não conectam diretamente e suas alternativas.
- 3.
Reforma faseada em torno de janelas de produção
Divida a conexão de hardware, a configuração de telas, o corte do negócio e a migração de dados históricos em etapas prontas para aceitação. Arranjos específicos de parada dependem da avaliação em campo e da aprovação da produção.
- 4.
Integração da linha e aceitação por papel
Valide a cadeia ponta a ponta com fluxo de ordens, chamados de anomalia, veredictos de ensaio, recuperação de desconexão e consultas de rastreabilidade, com confirmação conjunta de produção, equipamentos, qualidade e TI.
- 5.
Revisão operacional e replicação de modelos
Após a entrada em operação, valide continuamente critérios de dados, responsabilidade por alarmes e ações de melhoria. Replique para linhas semelhantes os modelos de interface e de tela verificados, reverificando as diferenças.
Perguntas frequentes
É preciso trocar os controladores para digitalizar linhas antigas?
Não necessariamente. Inspecione primeiro portas de comunicação disponíveis, documentação de protocolo, permissões de alteração de programa e qualidade de sinal. Interfaces existentes, módulos de comunicação adicionais, aquisição externa e registro manual podem ser combinados, mas cada método exige validação separada de segurança, desempenho em tempo real e manutenibilidade.
Uma reforma faseada pode garantir zero parada de produção?
Esse compromisso não pode ser assumido sem avaliar o local. Preparação offline, validação do trecho piloto e corte em estágios reduzem o impacto na produção. A necessidade e a duração das paradas dependem das modificações nos equipamentos, dos riscos de intertravamento e do cronograma de produção da planta.
Um MES de linha inteira substituirá ERP, WMS ou QMS?
O MES cuida principalmente da execução do chão de fábrica e da coordenação do processo; não se deve presumir que substitua todas as funções corporativas de planejamento, armazenagem ou qualidade. O projeto define a responsabilidade dos sistemas, as chaves de dados e as direções de interface. A necessidade de WMS, QMS ou outros sistemas separados decorre da arquitetura existente e da avaliação de requisitos.
Equipamentos de ensaio que só geram arquivos de resultado podem entrar na rastreabilidade do produto?
Pode ser avaliado, mas é preciso confirmar antes nomeação de arquivos, identificadores de produto, carimbos de tempo, integridade dos dados e estabilidade de leitura. Sem associação automática, gatilhos por leitura de código, monitoramento de diretório ou adaptadores de interface podem estabelecer a relação, com regras de reenvio e tratamento de exceções.
Produtos relacionados
Aquisição de dados de equipamentos e conectividade de linha
Capture com precisão e estabilidade os dados de equipamentos de várias marcas, antes de reutilizá-los em monitoramento, rastreabilidade e análise
MES de linha e rastreabilidade da qualidade
Dê base evidencial à execução das ordens, registre as exceções do processo e torne a genealogia do produto rastreável
OEE e visualização andon
Mais do que exibir um indicador: decomponha as perdas em causas acionáveis e ciclos de responsabilidade

Comece avaliando uma linha antiga representativa
Traga a lista de equipamentos, o fluxo do processo e os cenários de anomalia que mais afligem as equipes de turno. Confirme primeiro o escopo conectável e as fronteiras da implementação faseada.