
品質管理
SPCと工程能力:Cp/Cpkを議論する前に、まず安定性を判断する
SPCと工程能力の直接の答えは、まず管理図で工程が統計的に安定しているかを判断し、そのうえで規格、分布および測定系が適切な場合に能力指数を計算することです。Cp=(USL-LSL)÷(6σ群内)、Cpk=min[(USL-μ)÷(3σ群内)、(μ-LSL)÷(3σ群内)]であり、Pp、Ppkは群内標準偏差ではなく全体標準偏差を用います。管理図は工程に特殊原因が現れたかを答え、能力指数は工程のばらつきと中心が規格に対してどこにあるかを答えるものであり、互いに代替できません。
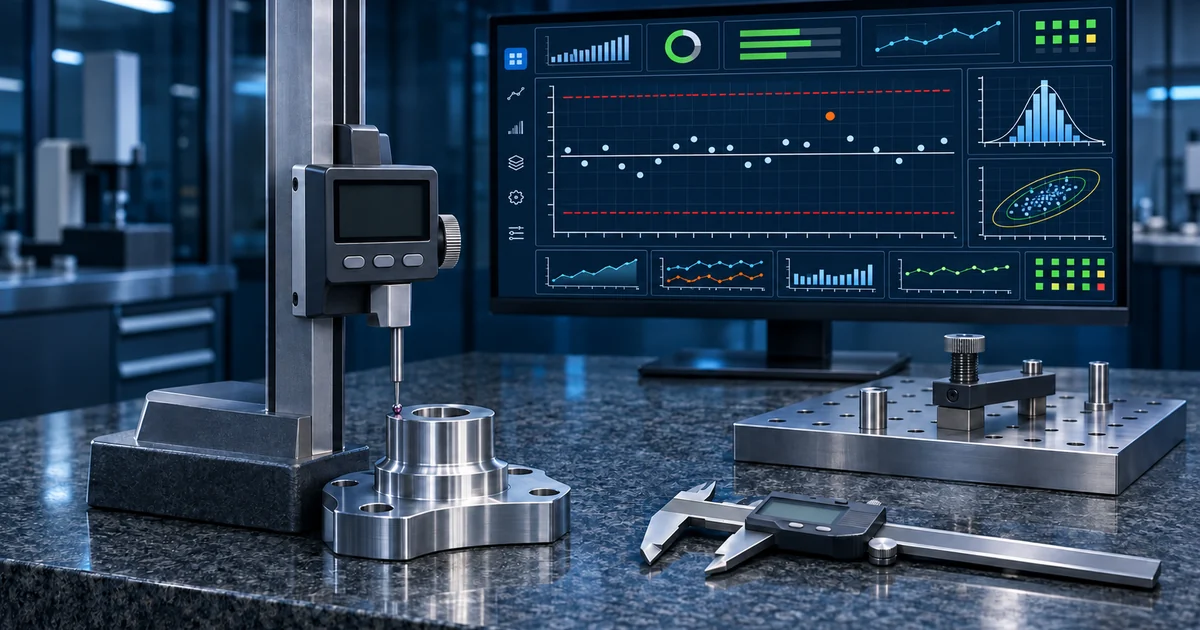
管理図、規格限界、管理限界は同じものではない
規格限界USL、LSLは顧客、設計または工程の要求に由来し、製品が規格を満たすかを判定します。管理限界は工程自身のデータから計算され、特殊原因を識別するために使われます。規格限界を管理図に描いて管理限界として扱うと、工程に対する判断は統計的な意味を失います。
工程が安定していてもすべての製品が合格であるとは限らず、工程が不安定でもすべての点が規格を外れるとは限りません。安定していても中心からずれた工程は継続的に不良を生む可能性があり、当面の規格外れはなくても管理図に異常なパターンが現れる工程は、特殊原因の調査が必要であることを示しています。
| 道具または限界 | 答える問い | データの供給源 | 説明できないこと |
|---|---|---|---|
| 管理図 | 工程に特殊原因のシグナルがあるか | 時系列に並べた工程サンプル | 製品が本来規格を満たしているか |
| 管理限界 | 現在の工程における偶然原因のばらつきの範囲 | 工程データからの統計計算 | 顧客または設計が許容する範囲 |
| 規格限界 | 製品特性が要求を満たしているか | 顧客、設計または管理された工程 | 工程が統計的に安定しているか |
| 能力指数 | 安定した工程のばらつきと中心が規格に対しどの位置にあるか | 規格、平均値および適切な標準偏差 | 異常の根本原因や改善が既に効いているか |
Cp/CpkとPp/Ppkの式と標準偏差の口径
Cpは規格幅を群内標準偏差の6倍で割り、潜在的なばらつきだけを評価します。Cpkは平均値から上下の規格までの距離をそれぞれ計算して小さい方を取るため、中心のずれも反映します。片側規格しかない場合は、対応する片側能力の表現を用いるべきで、もう一方の規格を後からでっち上げてはなりません。
Pp=(USL-LSL)÷(6σ全体)、Ppk=min[(USL-μ)÷(3σ全体)、(μ-LSL)÷(3σ全体)]です。全体標準偏差は長期的なドリフトと群間の変動を含み、群内標準偏差は短期的な変動に重点を置きます。2種類の指数を数値の大きさだけで選んではならず、データの期間と推定方法を必ず明示しなければなりません。
| 指数 | 標準偏差の口径 | 主な視点 | 使用上の注意 |
|---|---|---|---|
| Cp | 群内または短期の標準偏差 | 規格幅と潜在的なばらつきの比較 | 工程中心のずれを反映しない |
| Cpk | 群内または短期の標準偏差 | 中心から近い方の規格までの距離 | 安定性、分布およびサブグループ方法の確認が必要 |
| Pp | 全体または長期の標準偏差 | 規格幅と全体パフォーマンスの比較 | 中心の位置を反映しない |
| Ppk | 全体または長期の標準偏差 | 長期的な全体パフォーマンスと中心のずれ | サンプル期間と異常期間の扱いの明示が必要 |
管理図の選択はデータ型と合理的サブグループで決まる
連続測定値では、サブグループの大きさとサンプリング方法に応じてXバー-R管理図、Xバー-s管理図または単値-移動範囲管理図がよく選ばれます。合否のような計数値データと欠陥数のような計点値データには、異なる計数管理図を使います。選択の前に、1つの観測値が何を表すかを明確にし、異なる製品や設備のデータを無断で混ぜてはなりません。
合理的サブグループの目標は、群内に主として偶然原因のばらつきを含め、群間に注目すべき変化が現れるようにすることです。サンプリングが複数のキャビティ、設備またはシフトにまたがるのに層別しなければ、群内のばらつきが膨らみ、管理図はシグナルを隠したり生み出したりしかねません。
| データの状況 | 一般的な管理図の方向性 | サブグループまたは計数の要点 | 典型的な誤用 |
|---|---|---|---|
| 連続値で小さなサブグループが作れる | Xバー-RまたはXバー-s管理図 | 群内の条件をできるだけ一致させる | 複数の設備を1つのサブグループに混ぜる |
| 連続値で毎回1つの観測しかない | 単値-移動範囲管理図 | 時系列を保ち、自己相関を確認する | 隣接する異なる製品の値を直接比較する |
| 計数値による合格と不合格 | pまたはnp系の管理図 | サンプルサイズと判定単位を明確にする | 欠陥数を不合格個数として扱う |
| 計点値による欠陥数 | cまたはu系の管理図 | 機会数と検査単位を明確にする | 検査面積が変わっても単位を調整しない |
| 複数キャビティまたは複数設備 | まず層別し、適切な図を選ぶ | 識別とサブグループ構造を同時に保持する | 集計して工場全体の平均だけを描く |
測定系とデータ品質が統計計算に先行する
測定の分解能、反復性または再現性が不十分であれば、管理図と能力指数は主として測定ノイズを反映することになりかねません。SPCの導入前に、ゲージ、校正の状態、測定方法、環境および人員差を確認し、必要に応じて適切な測定系分析を実施すべきです。
自動収集では、単位、精度、時刻印、製品の識別および異常値の処理も必要です。センサーの瞬時値と手検査の値は、検証なしに同じ特性として混ぜるべきではありません。欠損値を既定でゼロに埋めてはならず、レンジ外または通信品質の異常にもフラグを保持すべきです。
- 特性の定義:測定位置、方法、単位、規格およびデータの供給元を明確にする。
- 測定能力:分解能、反復性、再現性および必要な校正を確認する。
- 識別の関連付け:サンプルは製品、設備、キャビティ、工程バージョンおよび時刻に対応できる必要がある。
- 異常データ:真の工程異常、測定異常および通信異常を区別する。
- 改訂の監査:手動改訂は理由、元の値、責任者および承認記録を保持する。
管理図のシグナルは処置計画に接続しなければならない
管理限界を外れた1点は、よくあるシグナルの1つにすぎません。連続した偏り、トレンド、周期性など非ランダムなパターンも、適用可能な判異規則で識別できます。規則は多いほどよいわけではなく、多すぎれば誤報が増えます。工程特性と現場の対応能力に合わせて規則を選択し、版を記録すべきです。
すべてのシグナルには反応計画が必要です。誰が測定と製品の識別を確認するか、隔離するか、どの設備や工程条件を検査するか、いつ再開するか、原因をどう記録するかです。SPCソフトウェアは計算、注意喚起および記録の保持はできますが、根本原因を自ら判定したり、品質の合格出庫に取って代わったりすることはできません。
- シグナルの確認:サンプルの順序、測定系およびデータの完全性を確認する。
- 製品の保護:既存の品質プロセスに基づいて隔離、再検査または合格出庫を判断し、管理図が自動的に出庫しないようにする。
- 特殊原因の調査:人員、設備、材料、工程および環境の変化を関連付ける。
- 対策の実行:一時処置と恒久対策を記録し、異常点の削除だけにとどめない。
- 安定性の検証:連続する新しいデータで確認し、必要に応じて管理限界と能力を再評価する。
堅牢な工程能力分析の手順
能力分析では、規格が有効であること、工程の定義が明確であること、測定系が適切であること、サンプルに代表性があることを確認してから、管理図とデータ分布を検査すべきです。工程が不安定であれば、見かけ上合格な能力指数をそのまま報告するのではなく、まず特殊原因に対処します。
著しく非正規なデータ、片側規格、短期間の工程または強い自己相関のあるデータには、適合する方法を選び、品質と工程の担当者が確認する必要があります。ORPAONのSPC機能は管理図、判異、能力分析および関連する報告書を支えられますが、統計的な結論は依然としてデータの前提と専門的なレビューに依存します。
- 手順一:特性、規格、製品範囲および分析期間を確定する。
- 手順二:測定系、識別関係およびデータ品質を検証する。
- 手順三:合理的サブグループと管理図を選択し、特殊原因に対処する。
- 手順四:分布と標準偏差の推定方法を確認してから、Cp/CpkまたはPp/Ppkを計算する。
- 手順五:指数、管理図および現場の処置を共にレビューし、変化を継続的に監視する。
統計的安定と規格適合は、別々に答えるべき2つの問いである
管理図は時系列で特殊原因を識別し、能力指数は規格、中心およびばらつきで工程の成績を評価します。Cp/Cpkは群内標準偏差を、Pp/Ppkは全体標準偏差を用います。安定性、測定系、分布およびサンプリングの前提が適切であるときにのみ、指数は解釈可能になります。
有効なSPCは自動的なグラフ化にとどまらず、合理的サブグループ、データ品質、判異規則および反応計画を一つのループにつなげます。まずシグナルを検証可能にし、処置を実行可能にしてから、能力指数で改善を評価することで、統計道具を単なる報告書にしてしまうことを避けられます。
よくある質問
工程が不安定でもCpkが高ければ、能力が十分だと直接判断できますか。
判断すべきではありません。高い指数はサンプル期間や一時的な変動による可能性があり、不安定であることは将来の成績に安定した基盤が欠けていることを意味します。まず特殊原因を特定して安定を回復し、その後に能力を評価すべきです。
CpとCpkの差が大きいことは、何を示していますか。
通常、工程の中心が規格に対してずれていることを示唆します。Cpはばらつきだけを見て、Cpkは中心から近い方の規格までの距離も考慮するためです。ただし片側規格、分布および標準偏差の口径を確認する必要があり、差の値だけでは根本原因を特定できません。
管理図上の異常点を削除してから能力を計算してもよいですか。
指数を良くするために削除してはなりません。測定または記録の誤りと確認され、管理された規則で処理される場合にのみ修正が許されます。真の工程異常は調査と処置が必要であり、元のデータと分析の説明を保持しなければなりません。
SPCソフトウェアは、異常の根本原因を自動的に判断できますか。
通常、できません。ソフトウェアは規則に従って統計シグナルを識別し、工程データを関連付けられますが、根本原因には引き続き、設備、材料、工程、人員および測定系の現場調査が必要です。品質の合格出庫も工場のプロセスに従って実行されます。
