
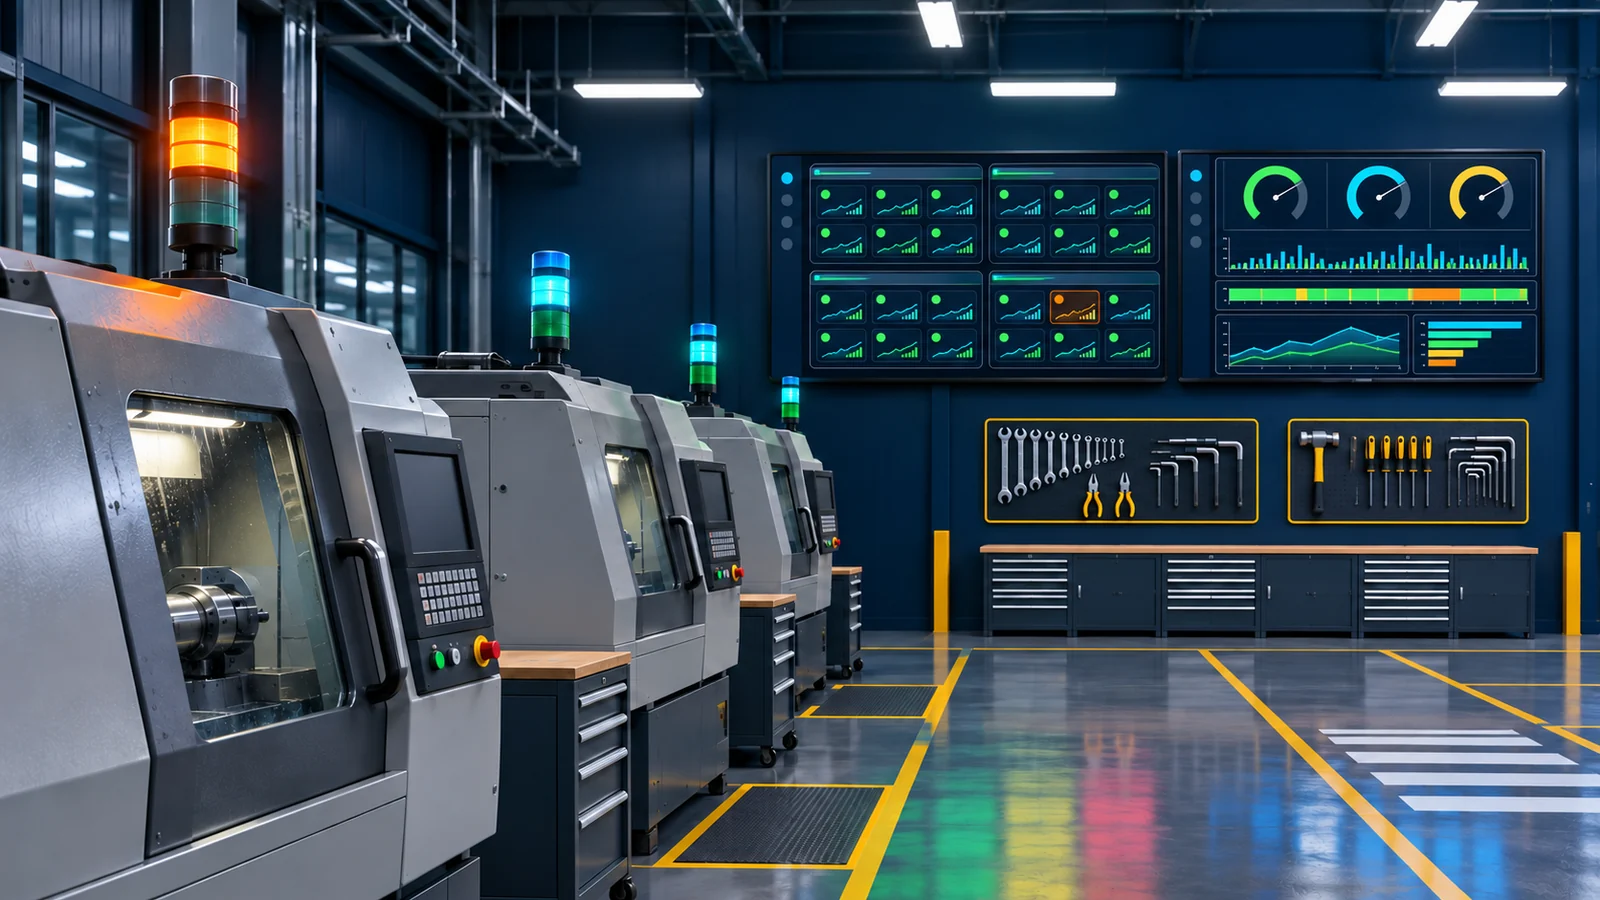
OEE и визуализация андона
Не один показатель, а разложение потерь до действенных причин и контуров ответственности
Система связывает состояния оборудования, счетчики выпуска и данные качества, выстраивая по линиям объяснимое дерево потерь OEE, и включает события андона в процессы отклика, обработки и разбора. Она работает совместно с действующими MES, SCADA и процессами обслуживания; полная TPM или платформа прогнозирующего обслуживания по умолчанию не входит в поставку.
Подходит для
Подходящие сценарии
- • Линии со значительным парком оборудования, где переналадки, микропростои, ожидание и потери скорости не имеют единого учета.
- • Цеха с сигналами оборудования или SCADA, которые хотят добавить анализ OEE и механизм отклика на отклонения.
- • Заводы, которым для сравнительных разборов сначала нужны единые производственный календарь, классификация простоев и определения показателей по линиям.
- • Команды, которые хотят превратить андон из напоминания на площадке в запись событий, эскалационные уведомления и цикл бригадных улучшений.
Сценарии, требующие отдельной оценки
- • Проекты, которым нужна лишь привлекательная цифра OEE без согласования производственного календаря, такта и классификации причин простоев.
- • Оборудование без источников состояний или счетчиков, где нельзя добавить точки сбора или ручное подтверждение событий.
- • Ожидания, что продукт напрямую обеспечит полную TPM, управление запчастями, ремонтными заявками и весь жизненный цикл активов.
- • Проекты, ожидающие, что данные OEE автоматически определят все корневые причины неисправностей или напрямую предскажут остаточный ресурс оборудования.
Связь с методами бережливого производства
Основные возможности
Автоматический сбор состояний оборудования
Из PLC, SCADA или центра данных получаются работа, ожидание, неисправность, счетчики выпуска и необходимые ручные события; логика определения состояний подтверждается по каждому станку с учетом технологии.
Настраиваемые определения OEE
Настраиваются календарь, смены, плановые остановки, идеальный такт и правила годной продукции; основание расчета и журнал изменений сохраняются, чтобы заводы не считали OEE каждый по-своему.
Анализ потерь линии и отдельных станков
От OEE всей линии можно спуститься до оборудования, смен, продукции и причин с разделением неисправностей, переналадок, ожидания, микропростоев, снижения скорости и потерь качества; поддерживается наблюдение связей узких мест.
События андона и время отклика
Автоматические сигналы оборудования и ручные вызовы объединяются в события с фиксацией типа, места, отклика, восстановления, эскалации и комментариев и связаны со звуковой, световой или дисплейной индикацией на площадке.
Сведение микропростоев и коротких отклонений
Короткие остановки выявляются по заданным порогам и показываются в агрегированном виде; сочетание состояний оборудования и подтверждения оператором отделяет реальные микропростои от штатных технологических пауз и дребезга сигналов.
Сменные разборы и отслеживание улучшений
Формируются перечни потерь, ключевые отклонения и распределение причин для ежедневных совещаний бригад с привязкой мер, ответственных и итогов разбора; полный процесс ремонтных заявок может добавляться как расширение проекта.
Многоуровневая визуализация
Для рабочих мест, линий, цехов и руководства готовятся панели разной детальности с текущим состоянием, историческими трендами и тепловыми распределениями — вместо одного и того же большого экрана для всех ролей.
Архитектура данных и системы
Слой сигналов и взаимодействия на площадке
PLC, контроллеры оборудования, кнопки андона, звуковые и световые терминалы и ввод на рабочих местах вместе дают состояния и события отклонений; при обрыве связи сохраняются ручные процедуры.
Слой сбора и обработки событий
Центр данных выполняет адаптацию протоколов, расчет состояний, подавление дребезга, выравнивание времени и рассылку событий; объем доначисления после обрыва настраивается по буферным возможностям источников.
Слой приложений OEE и андона
Показатели рассчитываются на основе моделей оборудования, производственного календаря и классификации потерь; ведутся цепочки отклика на отклонения и записи разборов, исходные события сохраняются для сверки.
Слой визуализации и взаимодействия
Через веб-панели, экраны на площадке и согласованные каналы сообщений предоставляются уровневые представления; с MES, системами качества или обслуживания обмениваются необходимые данные.
- Сигналы работы, счетчиков и неисправностей от PLC и контроллеров оборудования
- Интерфейсы SCADA, OPC UA/DA и баз данных реального времени
- Modbus RTU/TCP и проверенные протоколы связи с оборудованием
- Кнопки андона, звуковые и световые сигнализаторы и дисплейные терминалы на площадке
- Интерфейсы данных MES: производственные заказы, продукция, такт и годные изделия
- Интерфейсы уведомлений: мобильные сообщения, почта или корпоративные платформы совместной работы
- Интерфейсы REST API, представлений баз данных или выгрузки отчетов
Этапы внедрения
- 1
Согласование определений показателей и потерь
С командами производства, оборудования и качества подтверждаются календарь, такт, годная продукция, плановые остановки и классификация причин — споры о расчете снимаются заранее.
- 2
Проверка состояний и связей оборудования
Проверяются смысл сигналов, технологические паузы, связи блокировки и простоя между станками; определяются границы интерпретации показателей линии и отдельных станков.
- 3
Подключение демонстрационной линии и настройка андона
Подключаются состояния оборудования, счетчики и источники отклонений; настраиваются роли отклика, пути эскалации, панели и правила ручного подтверждения.
- 4
Параллельная сверка и опытная эксплуатация бригад
Исходные сигналы, наблюдения на площадке и сменные отчеты сверяются перекрестно; дребезг сигналов, ошибки классификации и пропуски исправляются, а первые данные не используются для оценки персонала.
- 5
Механизм разборов и тиражирование
Перечни потерь включаются в ежедневные совещания и разборы улучшений, после стабилизации шаблоны тиражируются; для новой линии такт и логика состояний калибруются заново.
Результаты поставки
- ✓ Описание определений OEE, производственного календаря и классификации потерь
- ✓ Сопоставления состояний оборудования, перечни точек сбора и источников отклонений
- ✓ Настроенные в согласованном объеме приложения анализа OEE и андона
- ✓ Панели по линии, станку, смене и причинам
- ✓ Правила работы андона: отклик, эскалация и бригадные разборы
- ✓ Протоколы интеграции интерфейсов, параллельной сверки и согласованной приемки
- ✓ Обучение пользователей, инструкции по сопровождению и рекомендации по расширению на другие линии
Частые вопросы
Можно ли применить единую формулу OEE везде напрямую?
Базовая структура унифицируется, но производственный календарь, идеальный такт, плановые остановки и источники данных качества должны определяться по технологии. Задача внедрения — сделать каждое входное значение объяснимым и проверяемым, а не получить внешне единую, но несопоставимую цифру.
Как уберечь данные о микропростоях от дребезга сигналов?
Сочетаются период опроса, пороги подавления дребезга, минимальная длительность и правила технологических пауз; исходные события сохраняются для выборочной проверки. Пороги — не универсальные константы, их калибруют по наблюдениям на демонстрационной линии.
Чем андон отличается от обычных push-уведомлений о тревогах?
Андон охватывает полную цепочку ответственности от возникновения отклонения через отклик, обработку и восстановление до разбора; обычное уведомление — лишь один шаг. Автоматическая эскалация, права закрытия события и фиксация мер настраиваются по правилам площадки.
Входит ли полная TPM или прогнозирующее обслуживание?
Полная система управления TPM по умолчанию не входит, прогнозирующее обслуживание не обещается. Система может давать данные о потерях оборудования для автономного и планового обслуживания и мероприятий улучшений и по проекту взаимодействовать с ремонтными заявками; прогнозирование ресурса и диагностика на основе ИИ требуют отдельной проверки.
На сколько вырастет OEE после запуска?
Без исходной базы на площадке обещать величину роста нельзя. Система сначала унифицирует факты о потерях и процессы отклика; фактическое изменение зависит от типа узкого места, мер улучшения, организации производства и качества исполнения и оценивается сопоставимыми данными до и после.
Связанные продукты
Управление энергопотреблением завода и анализ расходов энергии
Общий счетчик и счет превращаются в расходы по зонам, системам, оборудованию и продукции — строится объяснимая база энергопотребления
Защита от ошибок при подготовке и подаче материалов и прослеживаемость партий
Требования рецептуры превращаются в выполнимые на площадке проверки, шаги взвешивания и записи партий
MES производственной линии и прослеживаемость качества
Выполнение заказов опирается на факты, отклонения процессов фиксируются, генеалогия продукции доступна для обратного поиска
Связанные статьи
Дерево потерь OEE: от трёх факторов к действиям над потерями
Прямой ответ на вопрос о дереве потерь OEE: сначала рассчитайте доступность, производительность и качество в границах одного и того же планового времени производства, а затем декомпозируйте отклонения трёх факторов до простоев, микропростоев, снижения скорости, пусковых потерь и потерь качества. OEE = доступность × производительность × качество, где доступность = время работы ÷ плановое время производства, производительность = идеальное время цикла × общий выпуск ÷ время работы, качество = количество годных изделий ÷ общий выпуск. Формулы применимы только при одинаковой трактовке оборудования, периода и объёма выпуска.
Замкнутый цикл реагирования Андона: от вызова при отклонении к разбору и улучшениям
Прямой ответ для цикла реагирования Андона: каждому отклонению — ясный тип, ответственный, статус и путь эскалации, а затем последовательное прохождение обнаружения, вызова, приёма, прибытия, обработки, восстановления, закрытия и разбора. Световая сигнализация и панели — лишь входы информации; реальную эффективность Андона определяют ясность ответственности за реакцию, единые определения отсчёта времени и то, превращаются ли отклонения в доказательства для постоянного улучшения.
Синергия OEE и TPM: как делят роли показатель, метод улучшения и программное обеспечение
Прямой ответ о синергии OEE и TPM: OEE выявляет и измеряет потери оборудования, TPM организует автономное обслуживание, плановое обслуживание, развитие навыков и деятельность по улучшению, а программное обеспечение сохраняет события, наряды и доказательства проверки. OEE — это показатель, а не метод обслуживания; TPM — система менеджмента, а не программный модуль; сбор данных и дашборды — вспомогательные инструменты, которые сами по себе результата обслуживания не создают.

Сначала ясно определите потери на одной линии
Начните с сигналов оборудования, производственного календаря и процесса андона, чтобы создать проверяемую основу данных на демонстрационной линии, и лишь затем определяйте приоритеты улучшений.