
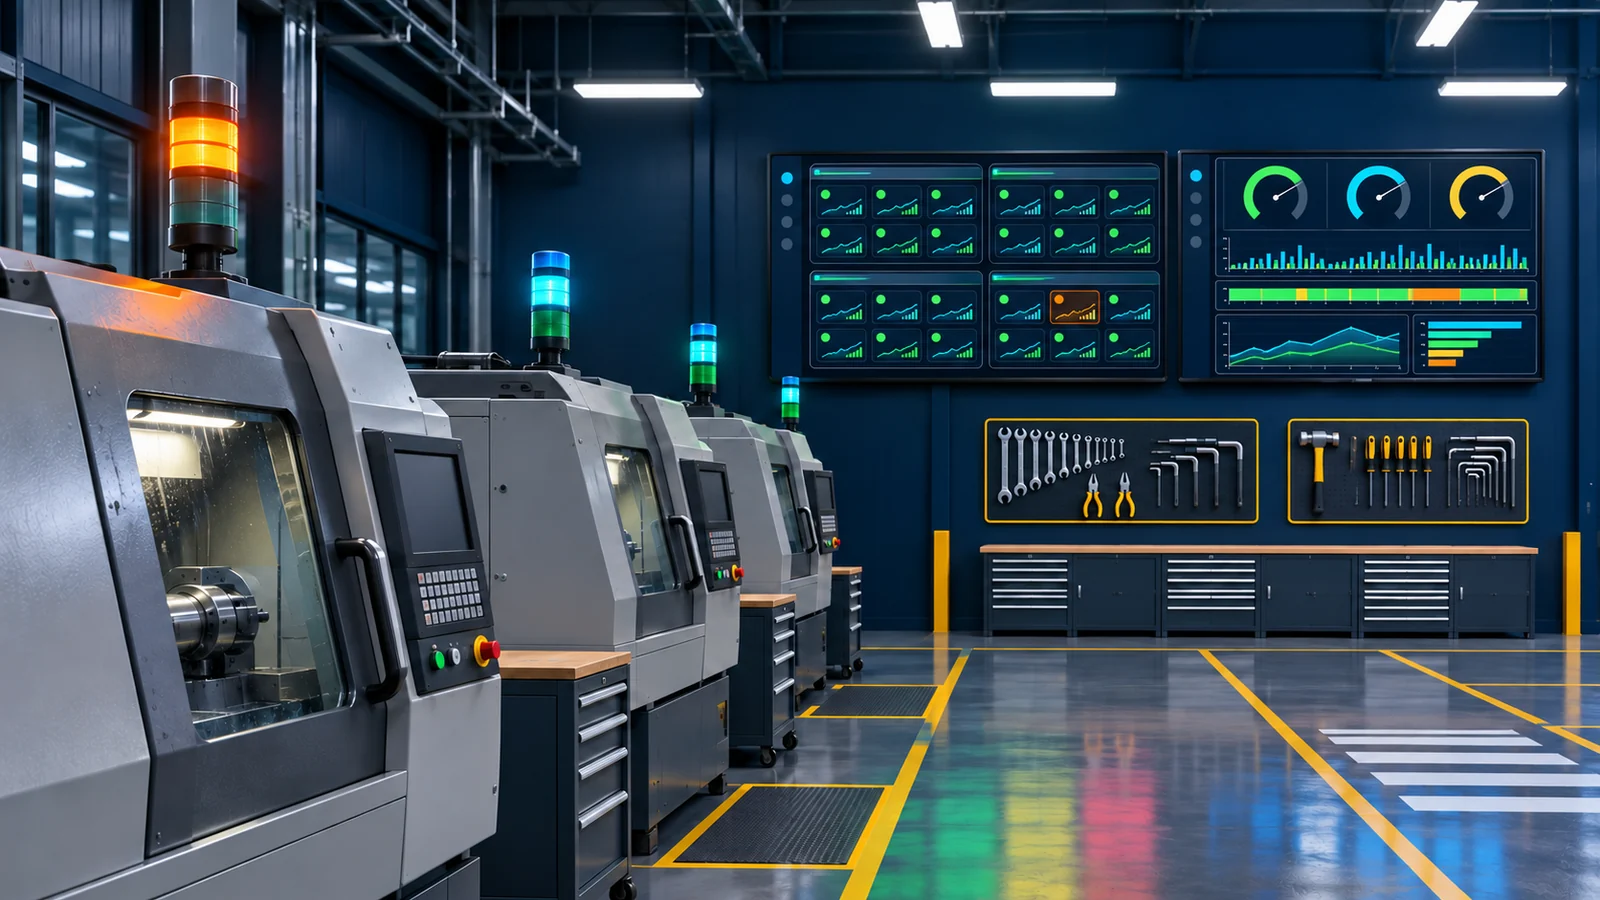
Visualisasi OEE dan Andon
Bukan sekadar menampilkan satu metrik, tetapi menguraikan kerugian menjadi penyebab dan rantai tanggung jawab yang dapat ditindaklanjuti
Hubungkan status peralatan, hitungan produksi, dan data kualitas untuk membangun pohon kerugian OEE yang dapat dijelaskan per lini, serta masukkan peristiwa andon ke dalam alur respons, penanganan, dan evaluasi. Sistem bekerja bersama MES, SCADA, dan proses pemeliharaan yang ada; platform TPM atau predictive maintenance lengkap tidak termasuk secara bawaan.
Cocok untuk
Skenario yang Sesuai
- • Lini dengan populasi peralatan yang banyak dan belum memiliki catatan konsisten atas kerugian pergantian produk, micro-stop, penungguan, dan kecepatan.
- • Bengkel yang telah memiliki sinyal peralatan atau SCADA dan ingin menambah analisis OEE serta mekanisme respons pengecualian.
- • Pabrik yang memerlukan kalender produksi, klasifikasi waktu henti, dan definisi metrik yang konsisten antarlini sebelum melakukan evaluasi banding.
- • Tim yang ingin mengembangkan andon dari sekadar peringatan lantai produksi menjadi catatan peristiwa, notifikasi eskalasi, dan siklus perbaikan berbasis tim.
Skenario yang Memerlukan Penilaian Terpisah
- • Proyek yang hanya menginginkan angka OEE yang menarik tanpa kesediaan menyepakati kalender produksi, waktu siklus, dan definisi penyebab waktu henti.
- • Peralatan tanpa sumber status atau hitungan, dan tidak diizinkan menambah titik akuisisi maupun konfirmasi peristiwa manual.
- • Ekspektasi bahwa produk ini langsung menyediakan TPM lengkap, suku cadang, perintah kerja pemeliharaan, dan pengelolaan siklus hidup aset menyeluruh.
- • Proyek yang mengharapkan data OEE mendiagnosis semua akar penyebab gangguan secara otomatis atau langsung memprediksi sisa umur peralatan.
Kaitan dengan metode Lean
Kapabilitas inti
Akuisisi Status Peralatan Otomatis
Peroleh peristiwa berjalan, idle, gangguan, hitungan produksi, dan peristiwa manual yang diperlukan dari PLC, SCADA, atau hub data, dengan logika penetapan status dikonfirmasi mesin demi mesin sesuai prosesnya.
Definisi OEE yang Dapat Dikonfigurasi
Konfigurasikan kalender, shift, waktu henti terencana, waktu siklus ideal, dan aturan produk baik, dengan mempertahankan masukan perhitungan serta catatan penyesuaiannya agar setiap pabrik tidak menghitung OEE dengan caranya sendiri.
Analisis Kerugian Lini dan Mesin
Telusuri dari OEE lini hingga peralatan, shift, produk, dan penyebab, membedakan gangguan, pergantian produk, penungguan, micro-stop, penurunan kecepatan, dan kerugian kualitas, dengan dukungan untuk mengamati keterkaitan bottleneck.
Peristiwa Andon dan Pencatatan Waktu Respons
Satukan alarm peralatan otomatis dan panggilan manual sebagai peristiwa, mencatat jenis, lokasi, respons, pemulihan, eskalasi, dan catatan, dengan tautan ke terminal suara, cahaya, atau tampilan di lantai produksi.
Agregasi Micro-Stop dan Pengecualian Singkat
Identifikasi gangguan singkat dengan ambang yang dikonfigurasi dan tampilkan secara agregat, mengombinasikan status peralatan dan konfirmasi operator untuk membedakan micro-stop sejati, interval proses normal, dan getaran sinyal.
Evaluasi Shift dan Pelacakan Perbaikan
Hasilkan daftar kerugian, pengecualian utama, dan distribusi penyebab untuk rapat harian tim, dengan tautan ke tindakan, penanggung jawab, dan kesimpulan evaluasi. Proses perintah kerja pemeliharaan lengkap dapat ditambahkan sebagai perluasan proyek.
Visualisasi Berlapis
Sediakan dasbor dengan granularitas berbeda untuk stasiun, lini, bengkel, dan manajemen, mendukung status waktu nyata, tren historis, dan peta panas, alih-alih memberi semua peran layar besar yang sama.
Arsitektur data dan sistem
Lapisan Sinyal dan Interaksi Lantai Produksi
PLC, pengendali peralatan, tombol andon, terminal suara-cahaya, dan entri stasiun bersama menyediakan status dan peristiwa pengecualian, dengan prosedur manual yang dipertahankan saat komunikasi terputus.
Lapisan Akuisisi dan Pemrosesan Peristiwa
Hub data menangani adaptasi protokol, perhitungan status, debouncing, penyelarasan waktu, dan distribusi peristiwa. Cakupan pemulihan saat luring dikonfigurasi sesuai kemampuan penyangga pada sisi sumber.
Lapisan Aplikasi OEE dan Andon
Hitung metrik menggunakan model peralatan, kalender produksi, dan klasifikasi kerugian; kelola rantai respons pengecualian dan catatan evaluasi; serta pertahankan peristiwa mentah untuk verifikasi.
Lapisan Visualisasi dan Kolaborasi
Sediakan tampilan bertingkat melalui dasbor web, layar lantai produksi, dan saluran pesan yang disepakati, serta tukar data yang diperlukan dengan MES, sistem kualitas, atau pemeliharaan.
- Sinyal berjalan, hitungan, dan gangguan dari PLC serta pengendali peralatan
- Antarmuka SCADA, OPC UA/DA, dan basis data waktu nyata
- Modbus RTU/TCP serta protokol komunikasi peralatan yang telah diverifikasi
- Tombol andon, alarm suara-cahaya, dan terminal tampilan lantai produksi
- Antarmuka data perintah kerja, produk, waktu siklus, dan produk baik dari MES
- Antarmuka notifikasi pesan seluler, email, atau platform kolaborasi perusahaan
- Antarmuka REST API, tampilan basis data, atau ekspor laporan
Tahapan implementasi
- 1
Selaraskan Definisi Metrik dan Kerugian
Konfirmasikan kalender, waktu siklus, produk baik, waktu henti terencana, dan klasifikasi penyebab bersama tim produksi, peralatan, dan kualitas untuk menyelesaikan sengketa perhitungan terlebih dahulu.
- 2
Verifikasi Status Peralatan dan Kendala
Validasi makna sinyal, interval proses, serta hubungan blocking dan starvation antarmesin, lalu tetapkan batas interpretasi metrik lini dan mesin.
- 3
Integrasi Lini Percontohan dan Konfigurasi Andon
Hubungkan status peralatan, hitungan, dan sumber pengecualian, kemudian konfigurasikan peran respons, jalur eskalasi, dasbor, dan aturan konfirmasi manual.
- 4
Verifikasi Paralel dan Uji Coba Tim
Periksa silang sinyal mentah, observasi lantai produksi, dan laporan shift untuk mengoreksi getaran sinyal, salah klasifikasi, dan kebolongan, tanpa langsung memakai data awal untuk penilaian personel.
- 5
Rutinitas Evaluasi dan Replikasi
Masukkan daftar kerugian ke rapat harian dan evaluasi perbaikan, lalu replikasi templat yang telah stabil. Waktu siklus dan logika status tetap perlu dikalibrasi ulang untuk setiap lini baru.
Hasil serah terima
- ✓ Dokumentasi definisi OEE, kalender produksi, dan klasifikasi kerugian
- ✓ Pemetaan status peralatan, daftar titik akuisisi, dan inventaris sumber pengecualian
- ✓ Aplikasi analisis OEE dan andon yang dikonfigurasi sesuai ruang lingkup yang disepakati
- ✓ Dasbor menurut lini, mesin, shift, dan penyebab
- ✓ Aturan operasi respons andon, eskalasi, dan evaluasi tim
- ✓ Catatan integrasi antarmuka, verifikasi paralel, dan penerimaan yang disepakati
- ✓ Pelatihan pengguna, instruksi pemeliharaan, dan rekomendasi untuk lini tambahan
Pertanyaan umum
Dapatkah satu rumus OEE standar langsung diterapkan di mana saja?
Struktur dasarnya dapat dibakukan, tetapi kalender produksi, waktu siklus ideal, waktu henti terencana, dan sumber data kualitas harus didefinisikan per proses. Fokus implementasi adalah membuat setiap masukan dapat dijelaskan dan diverifikasi, bukan menghasilkan angka yang tampak seragam tetapi tidak dapat diperbandingkan.
Bagaimana data micro-stop terhindar dari kontaminasi getaran sinyal?
Gabungkan interval sampling, ambang debounce, durasi minimum, dan aturan interval proses, serta pertahankan peristiwa mentah untuk pemeriksaan acak. Ambang bukan konstanta universal dan harus dikalibrasi terhadap observasi lantai produksi pada lini percontohan.
Apa bedanya andon dengan notifikasi alarm biasa?
Andon menangani rantai akuntabilitas lengkap dari kejadian hingga respons, penanganan, pemulihan, dan evaluasi; notifikasi biasa hanya satu langkah di dalamnya. Eskalasi otomatis, hak menutup peristiwa, dan pencatatan tindakan semuanya dapat dikonfigurasi sesuai aturan lantai produksi.
Apakah mencakup TPM lengkap atau predictive maintenance?
Sistem manajemen TPM lengkap tidak termasuk secara bawaan, dan predictive maintenance tidak dijanjikan. Sistem dapat menyediakan data kerugian peralatan untuk autonomous maintenance, planned maintenance, dan aktivitas perbaikan, serta dapat terhubung dengan perintah kerja pemeliharaan per proyek. Prediksi umur dan diagnostik AI memerlukan validasi terpisah.
Berapa peningkatan OEE setelah go-live?
Besaran peningkatan tidak dapat dijanjikan tanpa baseline lokasi. Sistem terlebih dahulu menetapkan fakta kerugian dan proses respons yang konsisten. Hasil aktual bergantung pada jenis kendala, tindakan perbaikan, organisasi produksi, dan kualitas pelaksanaan, serta harus dinilai dengan data sebelum-sesudah berdefinisi sama.
Produk terkait
Manajemen Energi dan Analisis Konsumsi Pabrik
Uraikan tagihan utilitas menurut area, sistem, peralatan, dan produk untuk membangun baseline energi yang dapat dijelaskan
Pencegahan Kesalahan Batching dan Feeding dengan Ketertelusuran Batch
Ubah persyaratan resep menjadi pemeriksaan, langkah penimbangan, dan catatan batch yang dapat dijalankan di lantai produksi
MES Lini Produksi dan Ketertelusuran Kualitas
Berikan dasar pada pelaksanaan perintah kerja, catat pengecualian proses, dan jadikan silsilah produk dapat ditelusuri
Artikel terkait
Pohon Kehilangan OEE: Telusuri Tiga Faktor hingga Kehilangan yang Dapat Ditindaklanjuti
Jawaban langsung untuk pohon kehilangan OEE adalah menghitung Ketersediaan, Kinerja, dan Mutu dalam batas Waktu Produksi Terencana yang sama lebih dulu, lalu menguraikan selisih ketiga faktor itu lapis demi lapis menjadi waktu henti, mikrohenti, penurunan kecepatan, start-up, dan kehilangan mutu. OEE = Ketersediaan × Kinerja × Mutu; dengan Ketersediaan = Waktu Operasi ÷ Waktu Produksi Terencana, Kinerja = Waktu Siklus Ideal × Jumlah Total ÷ Waktu Operasi, dan Mutu = Jumlah Baik ÷ Jumlah Total. Rumus harus dipakai pada peralatan, periode, dan basis jumlah produksi yang sama.
Loop Respons Andon: Dari Panggilan Anomali ke Tinjauan dan Perbaikan
Jawaban langsung untuk loop respons Andon adalah memberi setiap anomali jenis, pemilik, status, dan jalur eskalasi yang jelas, lalu menyelesaikan secara berurutan penemuan, pemanggilan, acknowledgement, kedatangan, penanganan, pemulihan, penutupan, dan tinjauan. Lampu dan dasbor hanyalah titik masuk informasi. Efektivitas Andon bergantung pada kepemilikan respons yang jelas, definisi waktu yang konsisten, dan apakah anomali menjadi bukti untuk perbaikan berkelanjutan.
Sinergi OEE dan TPM: Bagaimana Indikator, Metode Perbaikan, dan Perangkat Lunak Membagi Pekerjaan
Jawaban langsung untuk sinergi OEE dan TPM adalah memakai OEE untuk mengidentifikasi dan mengukur kehilangan peralatan, TPM untuk mengorganisasi pemeliharaan mandiri, pemeliharaan terencana, pengembangan keterampilan, dan aktivitas perbaikan, lalu perangkat lunak untuk menyimpan bukti kejadian, perintah kerja, dan validasi. OEE adalah indikator, bukan metode pemeliharaan; TPM adalah sistem manajemen, bukan modul perangkat lunak tertentu; pengumpulan data dan dasbor hanyalah alat penunjang yang tidak otomatis menghasilkan efek pemeliharaan.

Mulailah dengan menjelaskan definisi kerugian pada satu lini
Mulai dari sinyal peralatan, kalender produksi, dan proses andon untuk membangun fondasi data yang dapat diverifikasi pada lini percontohan sebelum menetapkan prioritas perbaikan.