
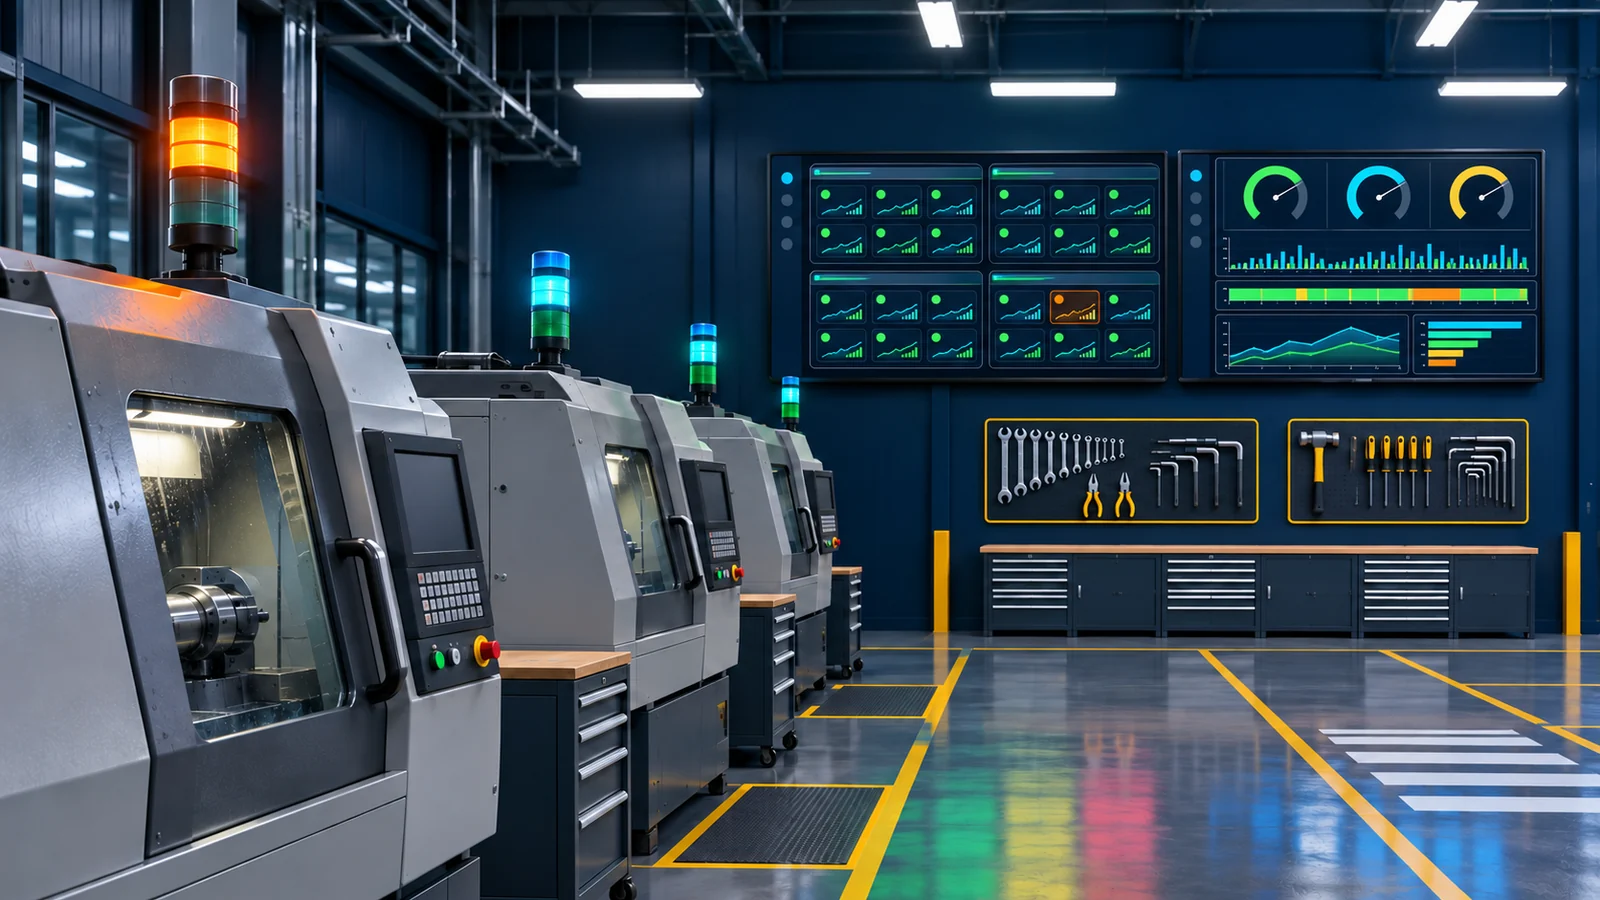
OEE・アンドンの可視化
1つの指標を表示するだけでなく、損失を行動につながる原因と責任の連鎖まで分解する
設備状態、生産カウント、品質データを連携し、ラインごとに説明可能なOEEとロスツリーを構築するとともに、アンドンイベントを応答・処置・振り返りの流れに組み込みます。システムは既存のMES、SCADA、保全プロセスと協調でき、完全なTPMや予知保全プラットフォームは標準の提供範囲には含まれません。
適用場面
適用シーン
- • 設備台数が多く、段取り替え、微小停止、待機、速度低下の損失が統一された記録を持たないライン。
- • 設備信号やSCADAは導入済みで、OEE分析と異常応答の仕組みをさらに構築したい職場。
- • 複数ラインで生産カレンダー、停止分類、指標基準を統一してから横断的な振り返りを行いたい工場。
- • アンドンを現場の通知からイベント記録、エスカレーション通知、班の改善サイクルへ発展させたいチーム。
別途評価が必要なシーン
- • 見栄えのするOEEの数値だけを求め、生産カレンダー、サイクルタイム、停止原因の基準を統一したくない場合。
- • 設備に状態やカウントの情報源がなく、収集ポイントの追加や手動でのイベント確認も認められない場合。
- • 本製品が完全なTPM、保守部品、保全作業指図、資産の全ライフサイクル管理を直接提供することを期待する場合。
- • OEEデータからすべての故障の根本原因を自動診断したり、設備の余寿命を直接予測したりすることを期待する場合。
リーン生産手法との関係
主な機能
設備状態の自動収集
PLC、SCADAまたはデータハブから運転、待機、故障、生産カウントと必要な手動イベントを取得します。状態判定のロジックは設備の工程に合わせて1台ずつ確認します。
設定可能なOEE基準
カレンダー、シフト、計画停止、理想サイクルタイム、良品のルールを設定し、計算根拠と調整記録を保持して、工場ごとに異なる計算が行われるのを防ぎます。
ライン全体と単体設備の損失分析
ライン全体のOEEから設備、シフト、製品、原因へドリルダウンし、故障、段取り替え、待機、微小停止、速度低下、品質損失を区別し、ボトルネックの関連を観察できます。
アンドンイベントと応答計時
設備の自動アラームと手動の呼び出しをイベントとして統一し、種別、場所、応答、復旧、エスカレーション、備考を記録して、現場の音・光・表示端末と連動します。
微小停止と短時間異常の集約
設定したしきい値で短時間の停止を識別して集約表示し、設備状態と作業者の確認を組み合わせて、本当の微小停止、正常な工程の間欠、信号のチャタリングを区別します。
シフトの振り返りと改善の追跡
班の日次会議に向けた損失リスト、重点異常、原因分布を生成し、対策、責任者、振り返り結論と紐付けられます。完全な保全作業指図フローはプロジェクトとして拡張可能です。
多層の可視化
工位、ライン、職場、経営層に対して粒度の異なるダッシュボードを提供し、リアルタイム状態、履歴トレンド、ヒートマップ分布をサポートして、すべての役割が同じ大画面を見るだけの状態を避けます。
データ・システム構成
現場信号・対話レイヤー
PLC、設備コントローラー、アンドンボタン、音・光の端末、工位入力が状態と異常イベントを提供し、通信断時の手動処置方法を保持します。
収集・イベント処理レイヤー
データハブがプロトコル適合、状態計算、チャタリング除去、時刻の同期、イベント配信を行います。通信断時の補完収集範囲はデータソース側のバッファ能力に応じて設定します。
OEE・アンドンアプリケーションレイヤー
設備モデル、生産カレンダー、損失分類を中核として指標を計算し、異常応答チェーンと振り返り記録を管理し、照合用の元イベントを保持します。
表示・協調レイヤー
Webダッシュボード、現場ディスプレイ、合意済みの通知チャネルを通じて階層別ビューを提供し、MES、品質、保全システムと必要なデータを交換します。
- PLCと設備コントローラーの運転・カウント・故障信号
- SCADA、OPC UA/DA、リアルタイムデータベースのインターフェース
- Modbus RTU/TCPおよび検証済みの設備通信プロトコル
- アンドンボタン、音声・光報知器、現場表示端末
- MESの製造指図、製品、サイクルタイム、良品データのインターフェース
- モバイルメッセージ、メール、企業協働プラットフォームの通知インターフェース
- REST API、データベースビュー、レポート出力のインターフェース
導入プロセス
- 1
指標と損失の基準統一
生産・設備・品質チームとカレンダー、サイクルタイム、良品、計画停止、原因分類を確認し、まず計算をめぐる混乱を解消します。
- 2
設備状態と制約の確認
信号の意味、工程の間欠、設備間のブロッキングとスターベーションの関係を検証し、ライン全体と単体設備の指標の解釈境界を明確にします。
- 3
モデルラインの接続とアンドン設定
設備状態、カウント、異常の情報源を接続し、応答役割、エスカレーション経路、ダッシュボード、手動確認のルールを設定します。
- 4
平行照合と班での試運転
元信号、現場観察、シフトレポートを交叉照合し、信号のチャタリング、誤分類、記録漏れを修正します。初期データをそのまま要員の考課に使うことはしません。
- 5
振り返りの仕組みと展開
損失リストを日次会議と改善の振り返りに組み込み、安定した後でテンプレートとして展開します。新しいラインではサイクルタイムと状態ロジックの再校正が引き続き必要です。
成果物
- ✓ OEE指標の基準、生産カレンダー、損失分類の説明書
- ✓ 設備状態のマッピング、収集ポイント一覧、異常の情報源リスト
- ✓ 範囲に応じて設定されたOEE分析とアンドンアプリケーション
- ✓ ライン全体、単体設備、シフト、原因別の階層ダッシュボード
- ✓ アンドン応答、エスカレーション、班の振り返りの運用ルール
- ✓ インターフェース結合試験、平行照合、合意済み検収の記録
- ✓ 利用者教育、運用保守説明、今後のライン展開への提言
よくある質問
OEEは統一された計算式をそのまま使えますか?
基本構造は統一できますが、生産カレンダー、理想サイクルタイム、計画停止、品質データの情報源は工程ごとに定義しなければなりません。導入の重点は、すべての入力を説明・検証可能にすることであって、見た目は統一されていても比較できない数値を追うことではありません。
微小停止はどうすれば信号のチャタリングに汚染されずに済みますか?
サンプリング周期、デバウンスのしきい値、最短継続時間、工程の間欠ルールを組み合わせて処理し、抽出照合のための元イベントを保持します。しきい値は万能な定数ではなく、モデルラインで現場観察により校正すべきものです。
アンドンと通常のアラーム通知は何が違いますか?
アンドンは異常の発生から応答、処置、復旧、振り返りまでの責任の連鎖全体を扱い、通常の通知はそのうちの一段階にすぎません。エスカレーションを自動にするか、誰がイベントをクローズできるか、対策をどう記録するかは、すべて現場のルールに合わせて設定できます。
完全なTPMや予知保全は含まれますか?
標準では完全なTPM管理体系は含まれず、予知保全も約束しません。システムは自主保全、計画保全、改善活動に向けた設備損失データを提供でき、プロジェクトとして保全作業指図と接続できます。余寿命予測やAI診断は、別途検証が必要な方向です。
導入後、OEEはどれくらい向上しますか?
現場のベースラインがない段階で向上幅を約束することはできません。システムはまず損失の事実と応答プロセスを統一します。実際の変化はボトルネックの類型、改善策、生産編成、実行の質によって決まり、同一基準の前後データで評価すべきです。
関連記事
OEEロスツリー:3つの係数から改善可能な損失までたどる
OEEロスツリーでは、まず同じ計画生産時間の範囲で時間稼働率、性能稼働率、良品率を算出し、3つの係数の差分を停止、チョコ停、速度低下、立ち上がり、品質の損失へと段階的に分解します。OEE=時間稼働率×性能稼働率×良品率であり、時間稼働率=稼働時間÷計画生産時間、性能稼働率=理想サイクルタイム×総生産数÷稼働時間、良品率=良品数÷総生産数です。計算式は、同一設備、同一期間、同一生産数の定義に基づいて使用しなければなりません。
アンドン応答のクローズドループ:異常呼び出しから振り返りと改善へ
アンドン応答のクローズドループに必要なのは、すべての異常に明確な種類、責任者、状態、エスカレーション経路を設定し、発見、呼び出し、受付、到着、処置、復旧、完了、振り返りを順に遂行することです。信号灯や表示盤は情報の入り口にすぎません。アンドンが機能するかどうかを左右するのは、応答責任が明確か、計時の定義が統一されているか、異常が継続的な改善の証拠として残されているかです。
OEEとTPMの連携:指標・改善手法・ソフトウェアの役割分担
OEEとTPMを連携させる基本は、OEEで設備の損失を特定して定量化し、TPMで自主保全、計画保全、技能・改善活動を組織化し、ソフトウェアでイベント、作業指示書、検証の証拠を保持することです。OEEは指標であり、保全手法ではありません。TPMは管理システムであり、ソフトウェアの1モジュールではありません。データ収集とダッシュボードは支援ツールであり、それだけで保全効果が自動的に生まれるわけではありません。

まず1つのラインの損失の基準を明確にする
設備信号、生産カレンダー、アンドンのフローから着手し、検証可能なモデルラインのデータ基盤を築いてから、改善の優先順位を検討します。