
Управление качеством
SPC и возможности процесса: сначала стабильность, потом Cp/Cpk
Прямой ответ по SPC и возможностям процесса: сначала контрольной картой определить, статистически стабилен ли процесс, и лишь затем, при корректных границах допуска, распределении и пригодной измерительной системе, рассчитывать индексы возможностей. Cp = (USL − LSL) ÷ (6σвнутр), Cpk = min[(USL − μ) ÷ (3σвнутр), (μ − LSL) ÷ (3σвнутр)]; Pp и Ppk используют общее стандартное отклонение вместо внутригруппового. Контрольная карта отвечает, есть ли в процессе особые причины; индексы возможностей описывают разброс и центрирование процесса относительно допуска. Одно не заменяет другое.
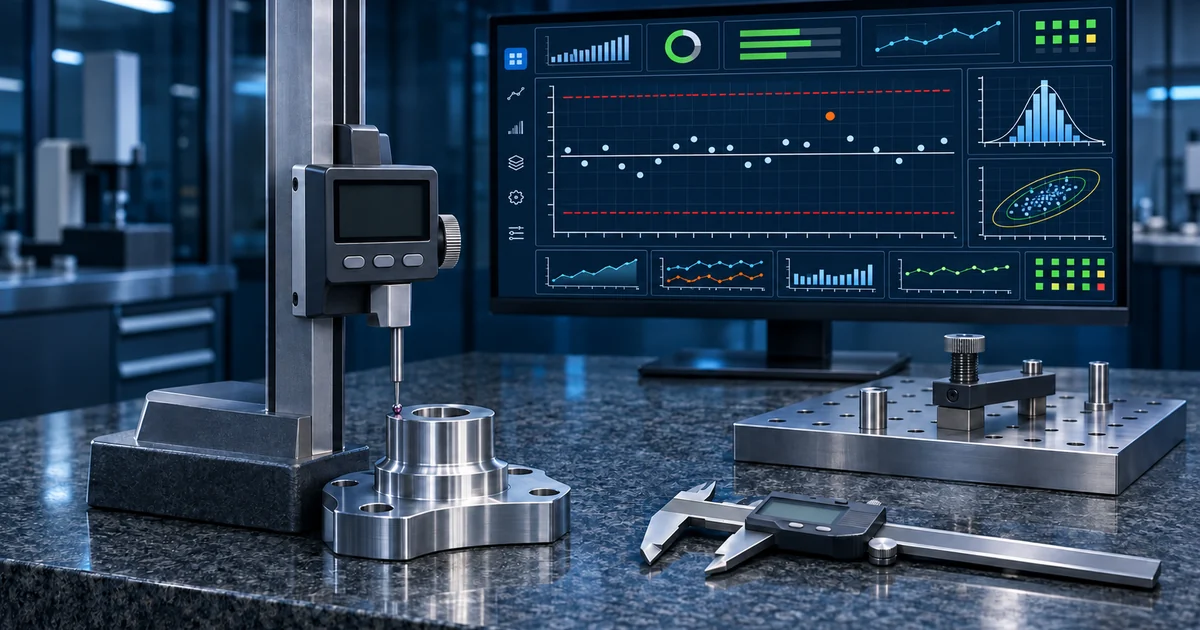
Контрольная карта, границы допуска и контрольные границы — не одно и то же
Границы допуска USL и LSL приходят от клиента, конструкторской документации или технологии и определяют, соответствует ли продукт требованиям. Контрольные границы вычисляются из собственных данных процесса и служат для выявления особых причин. Наносить границы допуска на контрольную карту и считать их контрольными — значит лишить суждения о процессе статистического смысла.
Стабильный процесс не гарантирует годности всей продукции, а нестабильный не означает, что каждая точка вне допуска. Стабильный, но смещённый от центра процесс может непрерывно давать брак; процесс без текущих выходов за допуск, но с аномальным узором на карте сигнализирует о необходимости искать особую причину.
| Инструмент или границы | Отвечаемый вопрос | Источник данных | Что не может установить |
|---|---|---|---|
| Контрольная карта | Появляются ли в процессе сигналы особых причин | Выборки процесса в хронологическом порядке | Годен ли продукт по построению |
| Контрольные границы | Размах колебаний от обычных причин в текущем процессе | Статистический расчёт по данным процесса | Диапазон, допустимый по требованиям клиента или конструктора |
| Границы допуска | Соответствует ли характеристика продукта требованиям | Клиент, конструкторская документация или управляемая технология | Статистически стабилен ли процесс |
| Индекс возможностей | Каковы разброс и центр стабильного процесса относительно допуска | Допуск, среднее и соответствующее стандартное отклонение | Корневую причину отклонений и результативность улучшений |
Формулы Cp/Cpk и Pp/Ppk и смысл стандартных отклонений
Cp делит ширину допуска на шесть внутригрупповых стандартных отклонений и оценивает только потенциальный разброс; Cpk отдельно считает расстояния от среднего до верхней и нижней границ допуска и берёт меньшее, поэтому отражает и смещение центра. При одностороннем допуске используется соответствующее одностороннее выражение возможностей, а не выдуманная вторая граница.
Pp = (USL − LSL) ÷ (6σобщ), Ppk = min[(USL − μ) ÷ (3σобщ), (μ − LSL) ÷ (3σобщ)]. Общее стандартное отклонение включает долгосрочный дрейф и межгрупповую изменчивость, внутригрупповое отражает краткосрочные колебания. Нельзя выбирать тип индекса просто по большему числу — окно данных и метод оценки обязаны быть указаны.
| Индекс | База стандартного отклонения | Основной ракурс | Предостережение при использовании |
|---|---|---|---|
| Cp | Внутригрупповое, краткосрочное | Ширина допуска относительно потенциального разброса | Не отражает смещение центра процесса |
| Cpk | Внутригрупповое, краткосрочное | Расстояние от центра до ближайшей границы допуска | Требует подтвердить стабильность, распределение и метод подгрупп |
| Pp | Общее, долгосрочное | Ширина допуска относительно общего поведения | Не отражает положение центра |
| Ppk | Общее, долгосрочное | Долгосрочное поведение и смещение центра | Требует указать окно выборки и обращение с нештатными периодами |
Выбор контрольной карты зависит от типа данных и рациональных подгрупп
Для непрерывных измерений по размеру подгруппы и схеме выборки выбирают карты средних и размахов (X-bar/R), средних и стандартных отклонений (X-bar/s) или индивидуальных значений со скользящими размахами; альтернативные данные о несоответствующих единицах и подсчёты дефектов требуют собственных типов карт. Прежде чем выбирать, определите, что представляет одно наблюдение, и не смешивайте данные разных продуктов или оборудования.
Цель рациональных подгрупп — чтобы внутри подгруппы оставались главным образом обычные причины изменчивости, а между подгруппами проявлялись заслуживающие внимания изменения. Если выборка без расслоения прыгает между гнёздами, станками или сменами, внутригрупповый разброс завышается и карта начинает скрывать или порождать ложные сигналы.
| Ситуация с данными | Типовое направление карты | Суть подгруппы или подсчёта | Типичное злоупотребление |
|---|---|---|---|
| Непрерывные значения, возможны малые подгруппы | Карты X-bar/R или X-bar/s | Условия внутри подгруппы — максимально одинаковые | Смешение нескольких станков в одну подгруппу |
| Непрерывные значения, по одному наблюдению | Карта индивидуальных значений и скользящих размахов | Сохранять хронологию и проверять автокорреляцию | Прямое сравнение соседних значений разных продуктов |
| Альтернативные данные: годен или негоден | p- или np-карта | Явно задать объём выборки и оцениваемую единицу | Подсчёт дефектов принимают за число несоответствующих единиц |
| Подсчёт числа дефектов | c- или u-карта | Явно задать число возможностей и единицу контроля | Смена зоны контроля без пересчёта единицы |
| Несколько гнёзд или единиц оборудования | Сначала расслоение, затем подходящая карта | Сохранять и идентичность, и структуру подгрупп | Агрегирование всего в один средний по заводу график |
Измерительная система и качество данных предшествуют статистическим расчётам
Если разрешающая способность, повторяемость или воспроизводимость измерений недостаточны, контрольные карты и индексы возможностей будут отражать главным образом измерительный шум. До запуска SPC следует подтвердить средства измерений, состояние калибровки, методику, условия среды и различия между операторами, при необходимости проведя подходящий анализ измерительной системы.
Автоматический сбор добавляет вопросы единиц, точности, меток времени, идентичности продукта и выбросов. Мгновенные значения датчиков и результаты ручного контроля нельзя без проверки объединять как одну характеристику; пропуски нельзя по умолчанию заполнять нулями, а выходы за диапазон и проблемы связи следует сохранять с метками.
- Определение характеристики: место измерения, метод, единица, допуск и источник данных.
- Способность измерения: разрешение, повторяемость, воспроизводимость и необходимая калибровка.
- Связь идентичности: каждая выборка соответствует продукту, оборудованию, гнезду, версии технологии и времени.
- Нештатные данные: различать действительные отклонения процесса, ошибки измерения и ошибки связи.
- Аудит корректировок: ручные правки сохраняют причину, исходное значение, ответственного и согласование.
Каждый сигнал контрольной карты должен быть связан с планом реагирования
Выход точки за контрольную границу — лишь один из типовых сигналов; устойчивые сдвиги, тренды, циклы и иные неслучайные узоры выявляются применимыми правилами обнаружения особых причин. Больше правил — не лучше: избыток увеличивает число ложных тревог; правила выбирают и версионируют с учётом особенностей процесса и способности персонала реагировать.
Каждому сигналу нужен план реагирования: кто подтверждает измерение и идентичность продукта, нужна ли изоляция, какие условия оборудования или технологии проверить, когда возобновлять работу и как фиксировать причину. ПО SPC умеет считать, предупреждать и хранить след, но само корневую причину не определяет и решение о выпуске продукции не заменяет.
- Подтвердите сигнал: порядок выборок, измерительная система и полнота данных.
- Защитите продукт: изоляция, повторный контроль или выпуск — по действующим процедурам качества, а не автоматически по карте.
- Найдите особую причину: связать изменения людей, оборудования, материалов, технологии и среды.
- Выполните контрмеры: зафиксировать временное решение и постоянные меры, а не просто удалить аномальную точку.
- Проверьте стабильность: подтвердить на новых последовательных данных, при необходимости пересчитать границы и возможности.
Надёжный порядок анализа возможностей процесса
Анализ возможностей сначала подтверждает действительность допусков, ясность определения процесса, пригодность измерительной системы и представительность выборки, затем изучает контрольную карту и распределение данных. Если процесс нестабилен, сначала работают с особыми причинами, а не публикуют внешне приемлемый индекс возможностей.
Для заметно ненормальных распределений, односторонних допусков, коротких серий или сильной автокорреляции нужны подходящие методы, подтверждённые ролями качества и технологии. Возможности SPC от ORPAON поддерживают контрольные карты, обнаружение особых причин, анализ возможностей и связанные отчёты, но статистические выводы по-прежнему зависят от предпосылок данных и профессиональной проверки.
- Шаг 1: зафиксировать характеристику, допуски, диапазон продуктов и окно анализа.
- Шаг 2: подтвердить измерительную систему, связи идентичности и качество данных.
- Шаг 3: выбрать рациональные подгруппы и контрольную карту, отработать особые причины.
- Шаг 4: проверить распределение и метод оценки стандартного отклонения, затем считать Cp/Cpk или Pp/Ppk.
- Шаг 5: совместно рассмотреть индексы, карты и действия на площадке, продолжать отслеживать изменения.
Статистическая стабильность и соответствие допуску — два разных вопроса
Контрольная карта по хронологии выявляет особые причины, индексы возможностей по допуску, центру и разбросу оценивают поведение процесса. Cp/Cpk используют внутригрупповое стандартное отклонение, Pp/Ppk — общее; индексы интерпретируемы лишь при выполнении предпосылок о стабильности, измерительной системе, распределении и выборке.
Действенный SPC — не автогенерация графиков, а замкнутый цикл из рациональных подгрупп, качества данных, правил обнаружения и планов реагирования. Сначала сделайте сигналы проверяемыми, а отклик исполнимым, затем оценивайте улучшения индексами возможностей — иначе статистический инструмент превратится в очередную отчётность.
Частые вопросы
Процесс нестабилен, но Cpk высок — можно сразу считать возможности достаточными?
Не стоит. Высокий индекс может быть следствием окна выборки или временных колебаний, а нестабильность означает, что у будущих результатов нет устойчивой основы. Сначала выявите особые причины и восстановите стабильность, затем оценивайте возможности.
О чём говорит большая разница между Cp и Cpk?
Обычно о смещении центра процесса относительно допуска: Cp видит только разброс, Cpk учитывает и расстояние от центра до ближайшей границы. Всё равно нужно проверить односторонность допуска, распределение и базу стандартного отклонения — одной разницей корневую причину не определить.
Можно ли удалить аномальные точки с контрольной карты перед расчётом возможностей?
Нельзя удалять ради улучшения индекса. Коррекция допустима, только когда подтверждена ошибка измерения или записи и она обработана по контролируемым правилам; действительные отклонения процесса разбирают и обрабатывают, сохраняя исходные данные и пояснения к анализу.
Может ли ПО SPC автоматически определить корневую причину отклонения?
Как правило, нет. Программа распознаёт статистические сигналы по правилам и связывает данные процесса, но корневая причина требует исследования на площадке — оборудования, материалов, технологии, людей и измерительной системы; решение о выпуске продукции следует заводским процедурам качества.
