
Gestão da qualidade
SPC e capacidade do processo: confirme a estabilidade antes de discutir Cp/Cpk
A resposta direta para o SPC e a capacidade do processo é usar primeiro as cartas de controle para determinar se o processo é estatisticamente estável e só então calcular os índices de capacidade quando especificações, distribuição e sistema de medição forem adequados. Cp = (USL − LSL) ÷ (6σdentro) e Cpk = min[(USL − μ) ÷ (3σdentro), (μ − LSL) ÷ (3σdentro)]; Pp e Ppk usam o desvio-padrão geral em vez do desvio-padrão dentro dos subgrupos. As cartas de controle respondem se há causas especiais; os índices de capacidade descrevem a dispersão e o centro do processo frente às especificações. Um não substitui o outro.
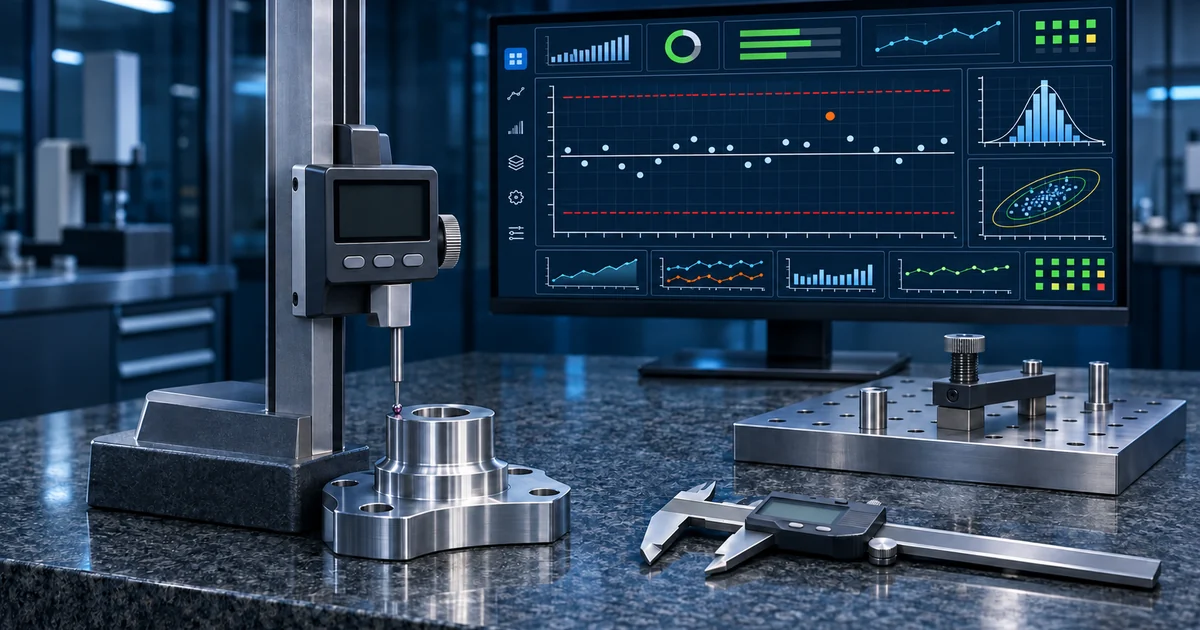
Cartas de controle, limites de especificação e limites de controle não são a mesma coisa
Os limites de especificação superior e inferior, USL e LSL, vêm de requisitos do cliente, do projeto ou do processo e determinam se o produto atende à especificação; os limites de controle são calculados a partir dos próprios dados do processo para identificar causas especiais. Desenhar limites de especificação numa carta de controle e tratá-los como limites de controle retira o sentido estatístico dos julgamentos sobre o processo.
Um processo estável não garante que todo produto esteja conforme, e um processo instável não significa que todo ponto esteja fora da especificação. Um processo estável, mas descentralizado, pode produzir não conformes continuamente; um processo sem excursões de especificação no momento, mas com padrão anômalo na carta de controle, sinaliza a necessidade de investigar causas especiais.
| Ferramenta ou limite | Pergunta respondida | Fonte de dados | O que não pode estabelecer |
|---|---|---|---|
| Carta de controle | O processo mostra sinais de causas especiais? | Amostras do processo em ordem de tempo | Se os produtos atendem por natureza à especificação |
| Limites de controle | A faixa de variação por causas comuns no processo atual | Cálculo estatístico a partir de dados do processo | A faixa permitida pelo cliente ou pelo projeto |
| Limites de especificação | A característica do produto atende aos requisitos? | Cliente, projeto ou processo controlado | Se o processo é estatisticamente estável |
| Índice de capacidade | Como se posicionam a dispersão e o centro de um processo estável frente à especificação? | Especificações, média e desvio-padrão adequado | A causa raiz das anormalidades ou se a melhoria já é eficaz |
Fórmulas de Cp/Cpk e Pp/Ppk e a definição do desvio-padrão
Cp divide a largura da especificação por seis vezes o desvio-padrão dentro dos subgrupos e avalia apenas a dispersão potencial; Cpk calcula separadamente a distância da média às especificações superior e inferior e toma o menor valor, refletindo também a descentralização. Com especificação unilateral, use a expressão de capacidade unilateral correspondente, em vez de inventar o outro limite.
Pp = (USL − LSL) ÷ (6σgeral) e Ppk = min[(USL − μ) ÷ (3σgeral), (μ − LSL) ÷ (3σgeral)]. O desvio-padrão geral inclui a deriva de longo prazo e a variação entre subgrupos, enquanto o desvio-padrão dentro dos subgrupos foca a variação de curto prazo. Os dois tipos de índice não devem ser escolhidos apenas pelo número maior; a janela de dados e o método de estimação precisam ser declarados.
| Índice | Base do desvio-padrão | Perspectiva principal | Cuidado de uso |
|---|---|---|---|
| Cp | Desvio-padrão dentro do subgrupo ou de curto prazo | Largura da especificação frente à dispersão potencial | Não reflete o deslocamento do centro do processo |
| Cpk | Desvio-padrão dentro do subgrupo ou de curto prazo | Distância do centro à especificação mais próxima | Exige confirmação de estabilidade, distribuição e método de subgrupo |
| Pp | Desvio-padrão geral ou de longo prazo | Largura da especificação frente ao desempenho geral | Não reflete a posição do centro |
| Ppk | Desvio-padrão geral ou de longo prazo | Desempenho geral de longo prazo e descentralização | Exige declarar a janela amostral e o tratamento dos períodos anormais |
A escolha da carta de controle depende do tipo de dado e dos subgrupos racionais
Para medições contínuas, as escolhas comuns conforme o tamanho do subgrupo e o modo de amostragem incluem as cartas de média e amplitude, de média e desvio-padrão, e de valores individuais com amplitude móvel; dados por atributos de unidades não conformes e dados de contagem de defeitos exigem cartas distintas. Antes de escolher, defina o que uma observação representa e não misture arbitrariamente dados de produtos ou equipamentos diferentes.
O agrupamento racional em subgrupos visa capturar principalmente a variação por causas comuns dentro dos subgrupos, deixando que mudanças relevantes apareçam entre eles. Se as amostras atravessam cavidades, máquinas ou turnos sem estratificação, a variação dentro do subgrupo pode ficar inflada e a carta de controle pode esconder ou fabricar sinais.
| Situação de dados | Direção comum de carta de controle | Ponto de subgrupo ou contagem | Uso indevido típico |
|---|---|---|---|
| Valores contínuos com pequenos subgrupos possíveis | Cartas de média e amplitude ou de média e desvio-padrão | Manter as condições dentro de cada subgrupo tão consistentes quanto possível | Combinar várias máquinas num único subgrupo |
| Valores contínuos com uma observação por vez | Carta de valores individuais com amplitude móvel | Preservar a ordem temporal e verificar autocorrelação | Comparar diretamente valores adjacentes de produtos diferentes |
| Contagens por atributo de conformes e não conformes | Cartas p ou np | Definir o tamanho de amostra e a unidade julgada | Tratar contagem de defeitos como contagem de unidades não conformes |
| Contagens de defeitos | Cartas c ou u | Definir oportunidades e unidades de inspeção | Mudar a área inspecionada sem ajustar a unidade |
| Múltiplas cavidades ou máquinas | Estratificar primeiro e escolher depois a carta adequada | Preservar ao mesmo tempo identidade e estrutura de subgrupo | Agregar tudo e plotar apenas uma média da planta inteira |
Sistema de medição e qualidade de dados vêm antes do cálculo estatístico
Se a resolução, a repetitividade ou a reprodutibilidade da medição forem inadequadas, as cartas de controle e os índices de capacidade podem refletir principalmente ruído de medição. Antes de implantar o SPC, confirme instrumentos, estado de calibração, método de medição, ambiente e diferenças entre pessoas e, quando necessário, realize uma análise de sistema de medição adequada.
A coleta automática também deve tratar unidades, precisão, carimbos de tempo, identidade do produto e valores atípicos. Valores instantâneos de sensor e resultados de inspeção manual não devem ser combinados como a mesma característica sem validação; valores ausentes não podem ser preenchidos com zero por padrão, e anormalidades de fora de faixa ou de qualidade de comunicação devem conservar suas marcas.
- Definição da característica: especificar local de medição, método, unidade, especificação e fonte de dados.
- Capacidade de medição: confirmar resolução, repetitividade, reprodutibilidade e calibrações necessárias.
- Vínculo de identidade: toda amostra precisa mapear produto, equipamento, cavidade, versão do processo e tempo.
- Dados anormais: distinguir anormalidade real do processo de anormalidade de medição e de comunicação.
- Auditoria de revisão: revisões manuais conservam motivo, valor original, responsável e registro de aprovação.
Todo sinal da carta de controle precisa se conectar a um plano de reação
Um ponto além de um limite de controle é apenas um dos sinais comuns; deslocamentos sustentados, tendências, ciclos e outros padrões não aleatórios também podem ser identificados com regras de execução aplicáveis. Mais regras não é melhor: o excesso aumenta os alarmes falsos. Selecione e versione as regras conforme as características do processo e a capacidade de resposta dos postos.
Cada sinal precisa de um plano de reação: quem confirma a medição e a identidade do produto, se é preciso segregar, quais condições de equipamento ou processo inspecionar, quando retomar e como registrar as causas. O software de SPC calcula, alerta e preserva evidências, mas não determina sozinho a causa raiz nem substitui a liberação pela qualidade.
- Confirmar o sinal: conferir a ordem das amostras, o sistema de medição e a integridade dos dados.
- Proteger o produto: decidir segregação, reinspeção ou liberação pelos fluxos de qualidade existentes; a carta de controle jamais libera produto automaticamente.
- Buscar a causa especial: vincular mudanças de pessoas, equipamento, materiais, processo e ambiente.
- Executar contramedidas: registrar o tratamento temporário e as ações permanentes, em vez de apenas apagar o ponto anormal.
- Verificar a estabilidade: revisar com dados novos consecutivos e reavaliar limites de controle e capacidade quando necessário.
Um fluxo robusto de análise de capacidade
A análise de capacidade deve primeiro confirmar especificações válidas, definição clara do processo, sistema de medição adequado e amostras representativas, e só então examinar a carta de controle e a distribuição dos dados. Se o processo está instável, trate primeiro as causas especiais, em vez de reportar diretamente um índice de capacidade aparentemente aceitável.
Dados claramente não normais, especificações unilaterais, processos de curta duração ou forte autocorrelação exigem métodos adequados confirmados pelos papéis de qualidade e de processo. A capacidade de SPC da ORPAON pode apoiar cartas de controle, detecção por regras, análise de capacidade e relatórios correlatos, mas as conclusões estatísticas ainda dependem das premissas dos dados e de revisão profissional.
- Etapa 1: congelar característica, especificações, escopo de produto e janela de análise.
- Etapa 2: validar o sistema de medição, as relações de identidade e a qualidade dos dados.
- Etapa 3: escolher subgrupos racionais e cartas de controle e tratar as causas especiais.
- Etapa 4: examinar a distribuição e o método de estimação do desvio-padrão antes de calcular Cp/Cpk ou Pp/Ppk.
- Etapa 5: revisar juntos índices, cartas de controle e ações do chão de fábrica, monitorando continuamente as mudanças.
Estabilidade estatística e conformidade com a especificação são duas perguntas separadas
As cartas de controle usam a ordem temporal para identificar causas especiais, e os índices de capacidade usam especificação, centro e dispersão para avaliar o desempenho do processo. Cp/Cpk usam o desvio-padrão dentro dos subgrupos; Pp/Ppk usam o desvio-padrão geral; os índices só são interpretáveis quando as premissas de estabilidade, sistema de medição, distribuição e amostragem são adequadas.
O SPC efetivo vai além do traçado automático: conecta num único circuito subgrupos racionais, qualidade de dados, regras de detecção e planos de reação. Torne os sinais verificáveis e as respostas executáveis primeiro, e só depois use os índices de capacidade para avaliar a melhoria, evitando transformar a ferramenta estatística em mero relatório.
Perguntas frequentes
Se o processo está instável mas o Cpk é alto, a capacidade pode ser julgada adequada diretamente?
Não deve ser. Um índice alto pode vir da janela amostral ou de variação temporária, e a instabilidade significa que o desempenho futuro carece de base estável. Identifique as causas especiais e restaure a estabilidade antes de avaliar a capacidade.
O que indica uma grande diferença entre Cp e Cpk?
Costuma sugerir que o centro do processo está deslocado em relação às especificações, porque Cp considera apenas a dispersão, enquanto Cpk também considera a distância do centro à especificação mais próxima. Ainda assim, é preciso conferir especificações unilaterais, distribuição e a definição do desvio-padrão; a diferença sozinha não identifica a causa raiz.
Pontos anormais podem ser excluídos da carta de controle antes de calcular a capacidade?
Não devem ser excluídos para melhorar um índice. A correção só cabe quando um erro de medição ou de registro é confirmado e tratado sob regras controladas; anormalidades reais do processo exigem investigação e destino, com os dados originais e as explicações analíticas preservados.
O software de SPC pode determinar automaticamente a causa raiz de uma anormalidade?
Normalmente não. O software identifica sinais estatísticos conforme regras e vincula dados de processo, mas a causa raiz ainda exige investigação no chão de fábrica de equipamentos, materiais, processo, pessoas e sistema de medição, e a liberação pela qualidade segue o fluxo da planta.
