
Quản lý chất lượng
SPC và năng lực quá trình: trước xác nhận ổn định, rồi mới bàn Cp/Cpk
Câu trả lời trực tiếp cho SPC và năng lực quá trình, là trước hết dùng biểu đồ kiểm soát phán đoán quá trình có ổn định thống kê hay không, rồi khi quy cách, phân phối và hệ thống đo lường áp dụng được mới tính chỉ số năng lực. Cp=(USL−LSL)÷(6σ trong nhóm), Cpk=min[(USL−μ)÷(3σ trong nhóm), (μ−LSL)÷(3σ trong nhóm)]; Pp và Ppk dùng độ lệch chuẩn tổng thể thay cho độ lệch chuẩn trong nhóm. Biểu đồ kiểm soát trả lời quá trình có xuất hiện nguyên nhân đặc biệt hay không, chỉ số năng lực trả lời độ phân tán và tâm của quá trình nằm ở đâu so với quy cách, hai thứ không thay thế được nhau.
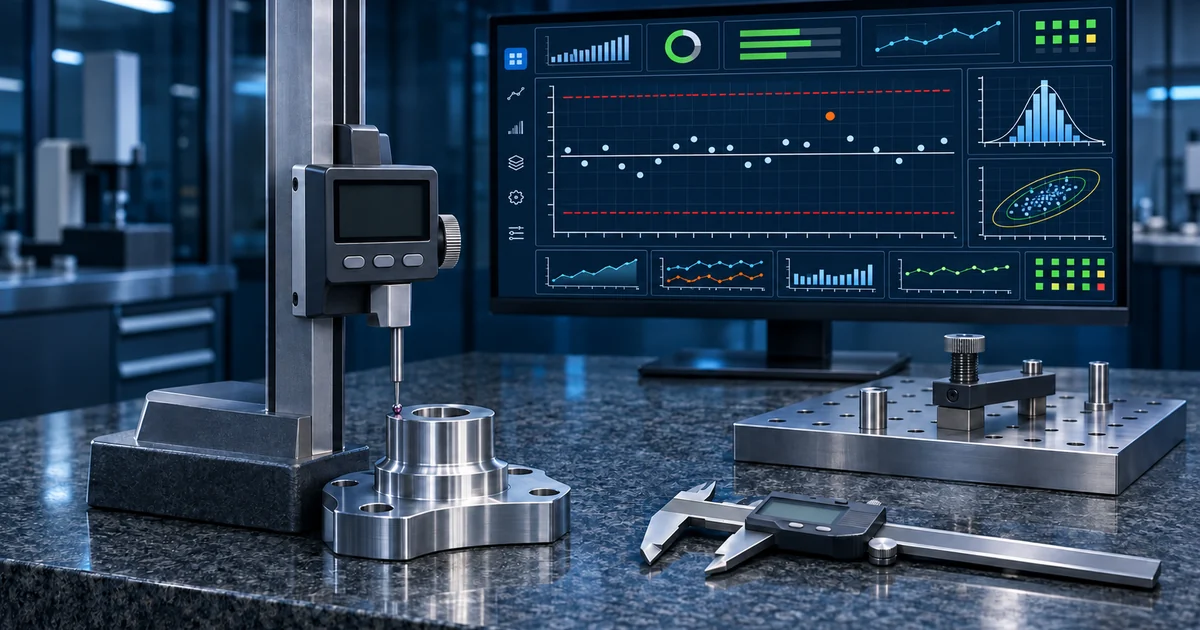
Biểu đồ kiểm soát, giới hạn quy cách và giới hạn kiểm soát không phải một chuyện
Giới hạn quy cách USL, LSL đến từ khách hàng, thiết kế hay yêu cầu công nghệ, dùng phán đoán sản phẩm có thỏa mãn quy cách hay không; giới hạn kiểm soát đến từ dữ liệu của chính quá trình, dùng nhận diện nguyên nhân đặc biệt. Vẽ giới hạn quy cách lên biểu đồ kiểm soát coi như giới hạn kiểm soát, sẽ làm phán đoán quá trình mất ý nghĩa thống kê.
Quá trình ổn định không đại biểu toàn bộ sản phẩm đạt, quá trình không ổn định cũng không đại biểu từng điểm đều vượt quy cách. Một quá trình ổn định nhưng lệch tâm có thể liên tục tạo sản phẩm không đạt; một quá trình tạm chưa vượt sai quy cách nhưng biểu đồ kiểm soát xuất hiện mẫu hình bất thường, thì gợi ý cần tìm nguyên nhân đặc biệt.
| Công cụ hay ranh giới | Câu hỏi được trả lời | Nguồn dữ liệu | Không thể nói rõ |
|---|---|---|---|
| Biểu đồ kiểm soát | Quá trình có xuất hiện tín hiệu nguyên nhân đặc biệt | Mẫu quá trình theo trình tự thời gian | Sản phẩm có tự nhiên thỏa mãn quy cách |
| Giới hạn kiểm soát | Phạm vi biến động nguyên nhân thông thường của quá trình hiện tại | Tính thống kê từ dữ liệu quá trình | Phạm vi khách hàng hay thiết kế cho phép |
| Giới hạn quy cách | Đặc tính sản phẩm có thỏa mãn yêu cầu | Khách hàng, thiết kế hay công nghệ được kiểm soát | Quá trình có ổn định thống kê |
| Chỉ số năng lực | Độ phân tán và tâm của quá trình ổn định so với quy cách thế nào | Quy cách, giá trị trung bình và độ lệch chuẩn áp dụng | Nguyên nhân gốc bất thường hay cải thiện đã hiệu quả |
Công thức Cp/Cpk với Pp/Ppk và chuẩn độ lệch chuẩn
Cp lấy bề rộng quy cách chia sáu lần độ lệch chuẩn trong nhóm, chỉ đánh giá độ phân tán tiềm năng; Cpk lần lượt tính khoảng cách từ giá trị trung bình tới giới hạn quy cách trên dưới, lấy giá trị nhỏ hơn, vì vậy đồng thời phản ánh lệch tâm. Nếu chỉ có quy cách một bên, nên dùng biểu đạt năng lực một bên tương ứng, không nên bịa ra quy cách bên kia.
Pp=(USL−LSL)÷(6σ tổng thể), Ppk=min[(USL−μ)÷(3σ tổng thể), (μ−LSL)÷(3σ tổng thể)]. Độ lệch chuẩn tổng thể gồm trôi dài hạn và biến đổi giữa các nhóm, độ lệch chuẩn trong nhóm nghiêng về biến động ngắn hạn. Hai loại chỉ số không thể chỉ chọn theo cỡ số, bắt buộc nói rõ cửa sổ dữ liệu và phương pháp ước lượng.
| Chỉ số | Chuẩn độ lệch chuẩn | Góc nhìn chính | Nhắc nhở sử dụng |
|---|---|---|---|
| Cp | Độ lệch chuẩn trong nhóm hay ngắn hạn | Bề rộng quy cách so với độ phân tán tiềm năng | Không phản ánh lệch tâm quá trình |
| Cpk | Độ lệch chuẩn trong nhóm hay ngắn hạn | Khoảng cách từ tâm tới quy cách gần hơn | Cần xác nhận ổn định, phân phối và phương pháp phân nhóm |
| Pp | Độ lệch chuẩn tổng thể hay dài hạn | Bề rộng quy cách so với biểu hiện tổng thể | Không phản ánh vị trí tâm |
| Ppk | Độ lệch chuẩn tổng thể hay dài hạn | Biểu hiện tổng thể dài hạn và lệch tâm | Cần nói rõ cửa sổ mẫu và cách xử lý kỳ bất thường |
Chọn biểu đồ kiểm soát tùy kiểu dữ liệu và phân nhóm hợp lý
Giá trị đo liên tục thường theo cỡ phân nhóm và cách lấy mẫu chọn biểu đồ giá trị trung bình – khoảng biến động, biểu đồ giá trị trung bình – độ lệch chuẩn hay biểu đồ giá trị đơn – khoảng biến động di động; dữ liệu không đạt theo đếm kiện và dữ liệu khuyết tật theo đếm điểm dùng các biểu đồ kiểm soát đếm khác nhau. Trước khi chọn nên làm rõ một quan sát đại biểu cái gì, không được trộn tùy tiện dữ liệu khác sản phẩm hay khác thiết bị.
Mục tiêu phân nhóm hợp lý là để trong nhóm chủ yếu chứa biến động nguyên nhân thông thường, còn giữa các nhóm phơi bày được biến đổi cần quan tâm. Nếu lấy mẫu vắt qua nhiều hốc khuôn, máy hay ca mà không phân tầng, biến động trong nhóm có thể bị phóng đại, biểu đồ kiểm soát sẽ che giấu hay tạo ra tín hiệu.
| Tình huống dữ liệu | Hướng biểu đồ thường dùng | Điểm mấu chốt phân nhóm hay đếm | Dùng sai điển hình |
|---|---|---|---|
| Giá trị liên tục và lập được phân nhóm nhỏ | Biểu đồ giá trị trung bình – khoảng biến động hay giá trị trung bình – độ lệch chuẩn | Điều kiện trong nhóm càng nhất quán càng tốt | Vắt máy trộn chung một phân nhóm |
| Giá trị liên tục và mỗi lần chỉ một quan sát | Biểu đồ giá trị đơn – khoảng biến động di động | Giữ trình tự thời gian và kiểm tra tự tương quan | So trực tiếp sản phẩm khác nhau liền kề |
| Đếm kiện: đạt và không đạt | Biểu đồ dạng P hay NP | Làm rõ cỡ mẫu và đơn vị phán định | Lấy số khuyết tật coi là số không đạt |
| Đếm điểm: số lượng khuyết tật | Biểu đồ dạng C hay U | Làm rõ số cơ hội và đơn vị kiểm tra | Diện tích kiểm tra đổi mà không điều chỉnh đơn vị |
| Nhiều hốc khuôn hay nhiều thiết bị | Phân tầng trước rồi chọn biểu đồ phù hợp | Danh tính và cấu trúc phân nhóm giữ đồng thời | Tổng hợp xong chỉ vẽ trung bình toàn nhà máy |
Hệ thống đo lường và chất lượng dữ liệu đi trước tính toán thống kê
Nếu độ phân giải đo, tính lặp lại hay tính tái lập không đủ, biểu đồ kiểm soát và chỉ số năng lực có thể chủ yếu phản ánh nhiễu đo lường. Trước khi đưa SPC vào chạy nên xác nhận dụng cụ đo, trạng thái hiệu chuẩn, phương pháp đo, môi trường và khác biệt nhân viên, khi cần triển khai phân tích hệ thống đo lường áp dụng được.
Thu thập tự động còn phải xử lý đơn vị, độ chính xác, dấu thời gian, danh tính sản phẩm và giá trị bất thường. Giá trị tức thời cảm biến với giá trị kiểm tra thủ công không nên chưa kiểm chứng đã coi là cùng một đặc tính; giá trị thiếu không được mặc định điền không, vượt khoảng đo hay bất thường chất lượng truyền thông cũng nên giữ đánh dấu.
- Định nghĩa đặc tính: làm rõ vị trí đo, phương pháp, đơn vị, quy cách và nguồn dữ liệu.
- Năng lực đo lường: xác nhận độ phân giải, tính lặp lại, tính tái lập và hiệu chuẩn cần thiết.
- Liên kết danh tính: mẫu bắt buộc đối ứng được sản phẩm, thiết bị, hốc khuôn, phiên bản công nghệ và thời gian.
- Dữ liệu bất thường: phân biệt bất thường quá trình thật, bất thường đo lường và bất thường truyền thông.
- Kiểm toán sửa đổi: sửa đổi thủ công giữ nguyên nhân, giá trị gốc, trách nhiệm và bản ghi phê duyệt.
Tín hiệu biểu đồ kiểm soát bắt buộc nối với kế hoạch xử lý
Đơn điểm vượt giới hạn kiểm soát chỉ là một tín hiệu thường gặp, dịch liên tục, xu hướng, chu kỳ và các mẫu hình không ngẫu nhiên khác cũng nhận diện được theo quy tắc bất thường áp dụng. Quy tắc không phải càng nhiều càng tốt, quy tắc quá nhiều sẽ tăng báo nhầm; nên theo đặc tính quá trình và năng lực xử lý tại chức chọn và ghi phiên bản.
Mỗi tín hiệu đều cần kế hoạch phản ứng: ai xác nhận đo lường và danh tính sản phẩm, có cách ly hay không, kiểm tra điều kiện thiết bị hay công nghệ nào, lúc nào khôi phục, ghi nguyên nhân thế nào. Phần mềm SPC tính được, nhắc được và giữ dấu vết được, nhưng không thể tự phán nguyên nhân gốc hay thay thế phê duyệt phát hành chất lượng.
- Xác nhận tín hiệu: đối chiếu trình tự mẫu, hệ thống đo lường và tính trọn vẹn dữ liệu.
- Bảo vệ sản phẩm: theo quy trình chất lượng sẵn có phán cách ly, kiểm lại hay phát hành, không để biểu đồ kiểm soát tự động phát hành.
- Tìm nguyên nhân đặc biệt: liên kết biến đổi nhân viên, thiết bị, vật liệu, công nghệ và môi trường.
- Thực thi đối sách: ghi xử lý tạm thời và biện pháp lâu dài, tránh chỉ xóa điểm bất thường.
- Xác nhận ổn định: dùng dữ liệu mới liên tục kiểm lại, khi cần đánh giá lại giới hạn kiểm soát và năng lực.
Một bộ bước phân tích năng lực vững
Phân tích năng lực nên trước xác nhận quy cách còn hiệu lực, định nghĩa quá trình rõ, hệ thống đo lường áp dụng và mẫu có đại biểu, rồi kiểm tra biểu đồ kiểm soát với phân phối dữ liệu. Nếu quá trình chưa ổn định, ưu tiên xử lý nguyên nhân đặc biệt, thay vì trực tiếp báo một chỉ số năng lực trông có vẻ đạt.
Với dữ liệu rõ ràng lệch khỏi phân phối chuẩn, quy cách một bên, chu kỳ ngắn hay tự tương quan mạnh, cần chọn phương pháp tương thích và do vai trò chất lượng cùng công nghệ xác nhận. Năng lực SPC của ORPAON hỗ trợ được biểu đồ kiểm soát, nhận diện bất thường, phân tích năng lực và báo cáo liên quan, nhưng kết luận thống kê vẫn phụ thuộc tiền đề dữ liệu và rà soát chuyên môn.
- Bước một: cố định đặc tính, quy cách, phạm vi sản phẩm và cửa sổ phân tích.
- Bước hai: kiểm chứng hệ thống đo lường, quan hệ danh tính và chất lượng dữ liệu.
- Bước ba: chọn phân nhóm hợp lý và biểu đồ kiểm soát, xử lý nguyên nhân đặc biệt.
- Bước bốn: kiểm tra phân phối và phương pháp ước lượng độ lệch chuẩn, rồi mới tính Cp/Cpk hay Pp/Ppk.
- Bước năm: cùng lúc thẩm định chỉ số, biểu đồ kiểm soát và biện pháp hiện trường, tiếp tục giám sát biến đổi.
Ổn định thống kê và thỏa mãn quy cách là hai câu hỏi bắt buộc trả lời riêng
Biểu đồ kiểm soát qua trình tự thời gian nhận diện nguyên nhân đặc biệt, chỉ số năng lực qua quy cách, tâm và độ phân tán đánh giá biểu hiện quá trình. Cp/Cpk dùng độ lệch chuẩn trong nhóm, Pp/Ppk dùng độ lệch chuẩn tổng thể; chỉ khi tiền đề ổn định, hệ thống đo lường, phân phối và mẫu áp dụng được, chỉ số mới có tính giải thích.
SPC hiệu quả không dừng ở tự động ra biểu đồ, mà là nối phân nhóm hợp lý, chất lượng dữ liệu, quy tắc bất thường và kế hoạch phản ứng thành vòng khép kín. Trước để tín hiệu kiểm chứng được, xử lý thực thi được, rồi dùng chỉ số năng lực đánh giá cải thiện, mới tránh được biến công cụ thống kê thành đơn thuần báo cáo.
Câu hỏi thường gặp
Quá trình không ổn định nhưng Cpk cao, có phán trực tiếp năng lực đủ được không?
Không nên. Chỉ số cao có thể đến từ cửa sổ mẫu hay biến động tạm thời, quá trình không ổn định nghĩa là biểu hiện tương lai thiếu nền ổn định. Nên trước nhận diện nguyên nhân đặc biệt và khôi phục ổn định, rồi mới đánh giá năng lực.
Cp với Cpk chênh nhau nhiều nói lên cái gì?
Thường gợi ý tâm quá trình tồn tại dịch chuyển so với quy cách, vì Cp chỉ xem độ phân tán, Cpk còn tính khoảng cách từ tâm tới quy cách gần hơn. Nhưng vẫn cần đối chiếu quy cách một bên, phân phối và chuẩn độ lệch chuẩn, không thể chỉ dựa chênh lệch mà định nguyên nhân gốc.
Điểm bất thường trên biểu đồ kiểm soát có xóa đi rồi mới tính năng lực được không?
Không được xóa vì muốn đẹp chỉ số. Chỉ khi xác nhận thuộc lỗi đo lường hay ghi chép và xử lý theo quy tắc được kiểm soát mới chỉnh được; bất thường quá trình thật cần điều tra xử lý, và giữ dữ liệu gốc cùng giải thích phân tích.
Phần mềm SPC có tự phán nguyên nhân gốc bất thường được không?
Thường không. Phần mềm nhận diện được tín hiệu thống kê theo quy tắc và liên kết dữ liệu quá trình, nguyên nhân gốc vẫn cần điều tra hiện trường kết hợp thiết bị, vật liệu, công nghệ, nhân viên và hệ thống đo lường, phê duyệt phát hành chất lượng cũng thực hiện theo quy trình nhà máy.
