
إدارة الجودة
SPC وقدرة العملية: احكموا على الاستقرار أولًا، ثم ناقشوا Cp/Cpk
الجواب المباشر لـSPC وقدرة العملية هو الحكم أولًا بخرائط الكونترول هل العملية مستقرة إحصائيًا، ثم حساب مؤشرات القدرة عند انطباق المواصفات والتوزيع ونظام القياس. فCp = (USL - LSL) ÷ (6σ داخل المجموعة)، وCpk = الأصغر بين [(USL - μ) ÷ (3σ داخل المجموعة) و(μ - LSL) ÷ (3σ داخل المجموعة)]؛ أما Pp وPpk فيستخدمان الانحراف المعياري الكلي لا الانحراف داخل المجموعة. خريطة الكونترول تجيب هل ظهرت أسباب خاصة، ومؤشرات القدرة تجيب كيف يقع انتشار العملية ومركزها بالنسبة للمواصفة، ولا يستبدل أحدهما الآخر.
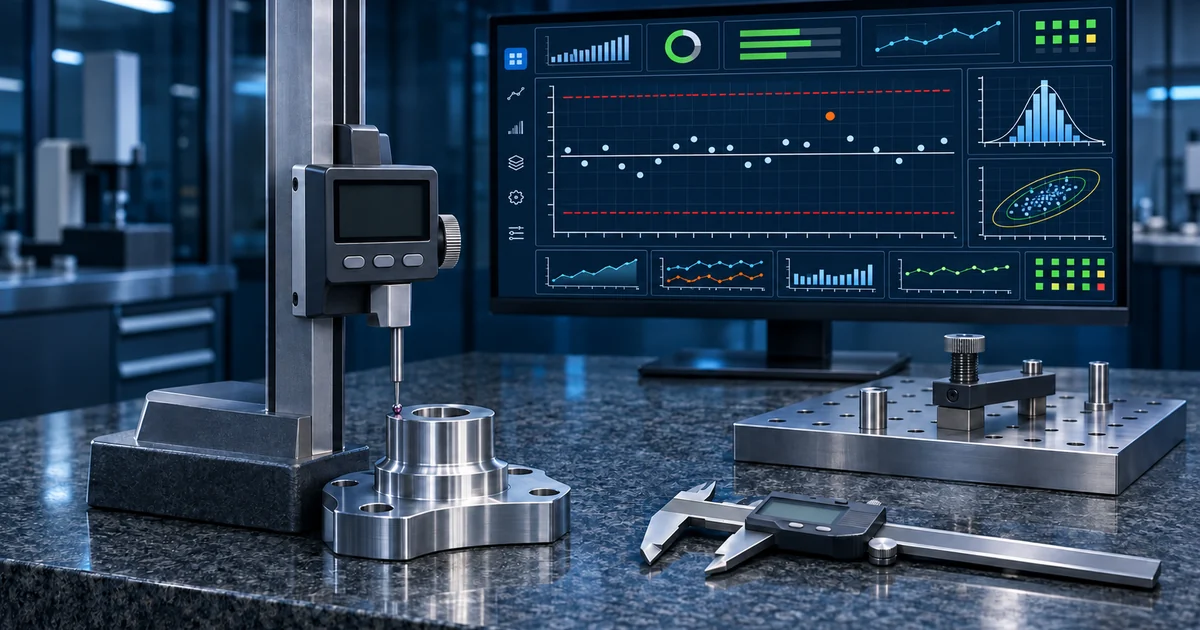
خريطة الكونترول وحدود المواصفة وحدود الكونترول ليست الشيء الواحد
حدود المواصفة USL وLSL مصدرها العميل أو التصميم أو متطلبات العمليات، وتحكم هل يفي المنتج بالمواصفة؛ وحدود الكونترول مصدرها بيانات العملية ذاتها، وتُستخدم لرصد الأسباب الخاصة. رسم حدود المواصفة على خريطة الكونترول كأنها حدود كونترول يفقد حكم العملية معناها الإحصائي.
استقرار العملية لا يعني مطابقة كل المنتجات، وعدم الاستقرار لا يعني تجاوز كل نقطة للمواصفة. فالعملية المستقرة المنحرفة عن المركز قد تنتج غير مطابق باستمرار؛ والعملية التي لم تتجاوز الحد مؤقتًا لكن خريطتها تُظهر نمطًا شاذًا تنبّه إلى البحث عن سبب خاص.
| الأداة أو الحد | السؤال الذي تجيب عنه | مصدر البيانات | ما لا تبيّنه |
|---|---|---|---|
| خريطة الكونترول | هل ظهرت إشارات أسباب خاصة في العملية | عينات العملية بالترتيب الزمني | هل يفي المنتج بالمواصفة تلقائيًا |
| حدود الكونترول | نطاق تقلب الأسباب العادية للعملية الحالية | حساب إحصائي لبيانات العملية | النطاق الذي يسمح به العميل أو التصميم |
| حدود المواصفة | هل تحقق خاصية المنتج المتطلبات | العميل أو التصميم أو عمليات مضبوطة | هل العملية مستقرة إحصائيًا |
| مؤشرات القدرة | كيف يقع انتشار العملية المستقرة ومركزها نسبةً للمواصفة | المواصفة والمتوسط والانحراف المعياري المنطبق | السبب الجذري للشذوذ أو فاعلية التحسين |
معادلات Cp/Cpk وPp/Ppk ومعيار الانحراف المعياري
يحسب Cp بقسمة عرض المواصفة على ستة أضعاف الانحراف المعياري داخل المجموعة، فيقيّم الانتشار المحتمل فقط؛ ويحسب Cpk المسافة من المتوسط إلى حدّي المواصفة كل على حدة ويأخذ الأصغر، فيعكس الانحراف المركزي أيضًا. وإذا وُجدت مواصفة أحادية الجانب فقط، فيجب استخدام صيغة القدرة الأحادية المناسبة، ولا يصح تلفيق الجانب الآخر.
Pp = (USL - LSL) ÷ (6σ الكلية)، وPpk = الأصغر بين [(USL - μ) ÷ (3σ الكلية) و(μ - LSL) ÷ (3σ الكلية)]. الانحراف الكلي يضم الانجراف طويل الأمد والتغير بين المجموعات، بينما يركز الانحراف داخل المجموعة على التقلب قصير الأمد. ولا يُختار بين المؤشرين حسب حجم الرقم فقط، بل يجب بيان نافذة البيانات وطريقة التقدير.
| المؤشر | معيار الانحراف المعياري | المنظور الرئيسي | تنبيه الاستخدام |
|---|---|---|---|
| Cp | داخل المجموعة أو قصير الأمد | عرض المواصفة نسبةً إلى الانتشار المحتمل | لا يعكس انزياح مركز العملية |
| Cpk | داخل المجموعة أو قصير الأمد | المسافة من المركز إلى أقرب حد مواصفة | يتطلب تأكيد الاستقرار والتوزيع وأسلوب المجموعات |
| Pp | كلية أو طويلة الأمد | عرض المواصفة نسبةً إلى الأداء الكلي | لا يعكس موقع المركز |
| Ppk | كلية أو طويلة الأمد | الأداء الكلي طويل الأمد والانحراف المركزي | يتطلب بيان نافذة العينات ومعالجة فترات الشذوذ |
اختيار خريطة الكونترول يتوقف على نوع البيانات والمجموعات المنطقية
القياسات المتصلة تُختار عادةً وفق حجم المجموعة وطريقة العينات بين خريطة المتوسط–المدى أو المتوسط–الانحراف المعياري أو القيمة المفردة–المدى المتحرك؛ وبيانات غير المطابق بالعدّ وبيانات العيوب بالنقاط تستخدم خرائط عدّ مختلفة. وقبل الاختيار يجب توضيح ما تمثله كل مشاهدة، ولا يجوز خلط بيانات منتجات أو معدات مختلفة اعتباطًا.
غاية المجموعة المنطقية هي أن يضمّ داخل المجموعة تقلب الأسباب العادية أساسًا، بينما تكشف الفروق بين المجموعات التغيرات التي تحتاج انتباهًا. فإذا تمتد العينات عبر قوالب أو آلات أو ورديات متعددة دون تقسيم طبقي، قد يتضخم التقلب الداخلي وتخفي الخريطة الإشارات أو تصنعها.
| حالة البيانات | اتجاه خريطة الكونترول الشائعة | نقاط المجموعة أو العدّ | الاستخدام الخاطئ النموذجي |
|---|---|---|---|
| قيم متصلة وتتشكل مجموعات صغيرة | خريطة المتوسط–المدى أو المتوسط–الانحراف المعياري | أقرب ما يمكن لتطابق ظروف داخل المجموعة | خلط آلات مختلفة في مجموعة واحدة |
| قيم متصلة ومشاهدة واحدة كل مرة | خريطة القيمة المفردة–المدى المتحرك | الحفاظ على الترتيب الزمني وفحص الارتباط الذاتي | مقارنة منتجات مختلفة متجاورة مباشرة |
| عدّ المطابق وغير المطابق | خرائط نوع P أو NP | توضيح حجم العينة ووحدة الحكم | اعتبار عدد العيوب عددًا لغير المطابق |
| عدد العيوب بالنقاط | خرائط نوع C أو U | توضيح عدد الفرص ووحدة الفحص | تغير مساحة الفحص دون تعديل الوحدة |
| قوالب متعددة أو معدات متعددة | التقسيم الطبقي أولًا ثم اختيار الخريطة المناسبة | حفظ الهوية وبنية المجموعات معًا | الإجمالي ثم رسم متوسط المصنع فقط |
نظام القياس وجودة البيانات تسبقان الحساب الإحصائي
إذا كان دقة القياس أو التكرارية أو إعادة الإنتاجية غير كافية، قد تعكس خرائط الكونترول ومؤشرات القدرة ضجيج القياس أساسًا. قبل تشغيل SPC يجب تأكيد أدوات القياس وحالة المعايرة وأساليب القياس والبيئة وفروق الأشخاص، وعند الحاجة إجراء تحليل نظام قياس مناسب.
كما تعالج الجمع الآلي الوحدات والدقة والأختام الزمنية وهوية المنتج والقيم الشاذة. ولا يجوز خلط القيم اللحظية للحساسات مع قيم الفحص اليدوي كسمية واحدة دون تحقق؛ والقيم الناقصة لا تُملأ صفرًا افتراضيًا، وتجاوز النطاق وشذوذ جودة الاتصال يبقيان بعلامات محفوظة.
- تعريف الخاصية: توضيح موقع القياس والأسلوب والوحدة والمواصفة ومصدر البيانات.
- قدرة القياس: تأكيد الدقة والتكرارية وإعادة الإنتاجية والمعايرة الضرورية.
- ربط الهوية: يجب أن تقابل العينة المنتج والمعدة والقالب وإصدار العملية والزمن.
- بيانات الشذوذ: التمييز بين شذوذ العملية الحقيقي وشذوذ القياس وشذوذ الاتصال.
- تدقيق المراجعات: المراجعة اليدوية تحفظ السبب والقيمة الأصلية والمسؤول وسجل الاعتماد.
إشارات خريطة الكونترول يجب أن تتصل بخطة معالجة
تجاوز نقطة واحدة لحدود الكونترول إشارة شائعة فقط، والانزياح المتسلسل والاتجاهات والدورات وغيرها من الأنماط غير العشوائية يمكن رصدها أيضًا وفق قواعد كشف الشذوذ المنطبقة. والقواعد ليست كلما زادت أفضل؛ فالإفراط يزيد الإنذارات الكاذبة. ويجب اختيارها وفق خصائص العملية وقدرة معالجة الوظيفة مع حفظ الإصدارات.
وكل إشارة تحتاج خطة استجابة: مَن يؤكد القياس وهوية المنتج، هل يُعزل، أي ظروف معدات أو عمليات تُفحص، متى تُستأنف، كيف يُسجَّل السبب. برمجيات SPC تحسب وتنبه وتوثق، لكنها لا تحكم السبب الجذري بنفسها ولا تستبدل إفراج الجودة.
- تأكيد الإشارة: مطابقة ترتيب العينات ونظام القياس واكتمال البيانات.
- حماية المنتج: الحكم على العزل وإعادة الفحص والإفراج وفق تدفق الجودة القائم، لا إفراج آلي من الخريطة.
- البحث عن السبب الخاص: ربط تغيّرات الأشخاص والمعدات والمواد والعمليات والبيئة.
- تنفيذ الإجراءات: تسجيل المعالجة المؤقتة والإجراءات الدائمة، وتجنّب حذف النقاط الشاذة فقط.
- التحقق من الاستقرار: إعادة المراجعة ببيانات جديدة متصلة، وإعادة تقييم حدود الكونترول والقدرة عند الحاجة.
خطوات موثوقة لتحليل القدرة
تحليل القدرة يؤكد أولًا صلاحية المواصفة ووضوح تعريف العملية وانطباق نظام القياس وتمثيل العينات، ثم يفحص خريطة الكونترول وتوزيع البيانات. فإذا لم تكن العملية مستقرة، تُعالج الأسباب الخاصة أولًا، لا الإبلاغ المباشر بمؤشر قدرة يبدو مطابقًا.
وفي البيانات الواضحة الانحراف عن التوزيع الطبيعي أو ذات المواصفة الأحادية أو الدورات القصيرة أو الارتباط الذاتي القوي، يلزم اختيار أساليب ملائمة يؤكيدها أصحاب الجودة والعمليات. وقدرة ORPAON في SPC تدعم خرائط الكونترول وكشف الشذوذ وتحليل القدرة والتقارير المرتبطة، لكن الاستنتاجات الإحصائية تظل معتمدة على شروط البيانات والمراجعة المهنية.
- الخطوة 1: تثبيت الخصائص والمواصفات ونطاق المنتجات ونافذة التحليل.
- الخطوة 2: التحقق من نظام القياس وعلاقات الهوية وجودة البيانات.
- الخطوة 3: اختيار المجموعات المنطقية وخريطة الكونترول ومعالجة الأسباب الخاصة.
- الخطوة 4: فحص التوزيع وأسلوب تقدير الانحراف المعياري ثم حساب Cp/Cpk أو Pp/Ppk.
- الخطوة 5: المراجعة المشتركة للمؤشرات وخرائط الكونترول وإجراءات الموقع مع مراقبة مستمرة للتغير.
الاستقرار الإحصائي ومطابقة المواصفة سؤالان يجب الإجابة عنهما منفصلين
خريطة الكونترول ترصد الأسباب الخاصة بالترتيب الزمني، ومؤشرات القدرة تقيّم أداء العملية عبر المواصفة والمركز والانتشار. فCp/Cpk تستخدم الانحراف داخل المجموعة، وPp/Ppk تستخدم الانحراف الكلي؛ ولا تصبح المؤشرات قابلة للتفسير إلا عند انطباق شروط الاستقرار ونظام القياس والتوزيع والعينات.
وSPC الفعّالة لا تتوقف عند الرسم الآلي، بل تربط المجموعات المنطقية وجودة البيانات وقواعد كشف الشذوذ وخطط الاستجابة في حلقة مغلقة. جعل الإشارات قابلة للتحقق والمعالجة قابلة للتنفيذ أولًا، ثم استخدام مؤشرات القدرة لتقييم التحسين، هو ما يمنع تحول الأداة الإحصائية إلى تقرير صرف.
الأسئلة الشائعة
العملية غير مستقرة لكن Cpk مرتفع — هل يُحكم مباشرة بكفاية القدرة؟
لا ينبغي. قد يأتي المؤشر المرتفع من نافذة العينات أو تقلب مؤقت، وعدم استقرار العملية يعني أن الأداء المستقبلي يفتقر إلى أساس مستقر. فيجب رصد الأسباب الخاصة واستعادة الاستقرار أولًا ثم تقييم القدرة.
ماذا يعني فارق كبير بين Cp وCpk؟
يشير عادةً إلى انزياح مركز العملية نسبةً إلى المواصفة، لأن Cp ينظر إلى الانتشار فقط بينما يراعي Cpk المسافة من المركز إلى أقرب حد. ومع ذلك يجب مطابقة المواصفة الأحادية والتوزيع ومعيار الانحراف، ولا يُحدَّد السبب الجذري بالفرق وحده.
هل يمكن حذف النقاط الشاذة من خريطة الكونترول ثم حساب القدرة؟
لا يجوز الحذف تحسينًا للمؤشر. فقط عند التأكد أنها خطأ قياس أو تسجيل ومعالجتها وفق قواعد مضبوطة يجوز التصحيح؛ أما شذوذ العملية الحقيقي فيجري تحقيقه ومعالجته مع حفظ البيانات الخام وشرح التحليل.
هل تستطيع برمجيات SPC الحكم على السبب الجذري للشذوذ آليًا؟
عادةً لا. يمكن للبرمجيات رصد الإشارات الإحصائية وفق القواعد وربط بيانات العملية، لكن السبب الجذري يحتاج تحقيقًا ميدانيًا يجمع المعدات والمواد والعمليات والأشخاص ونظام القياس، ويُنفَّذ إفراج الجودة وفق تدفقات المصنع.
