
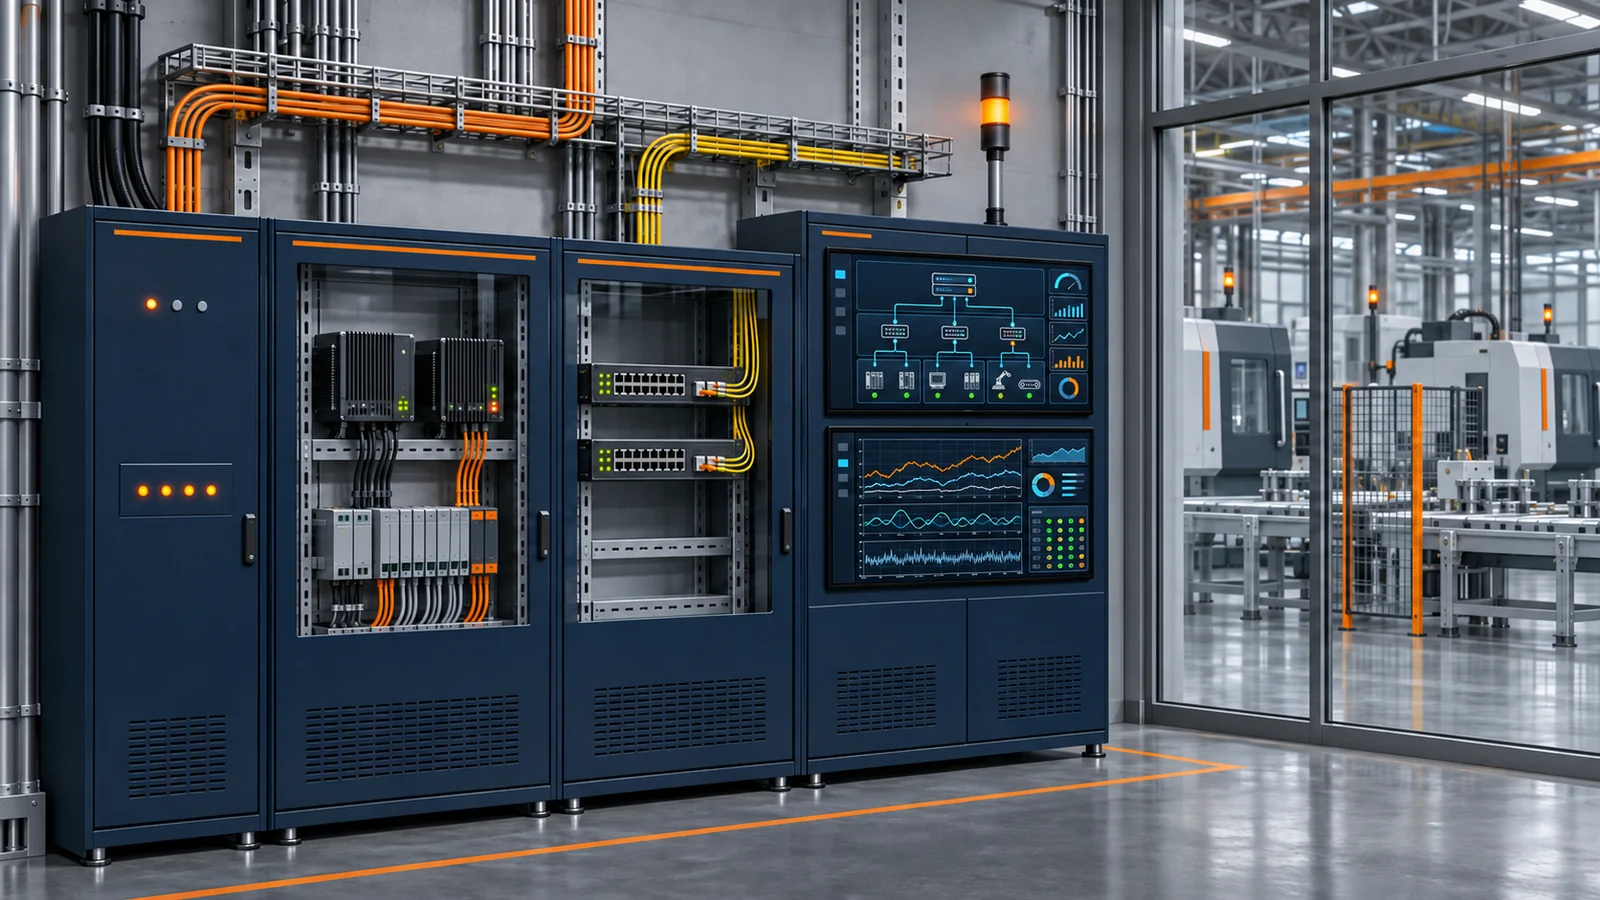
جمع بيانات المعدات وربط خطوط الإنتاج
اجمع بيانات المعدات متعددة الماركات بدقة وثبات أولاً، ثم أعد استخدامها للمراقبة والتتبع والتحليل
بالجمع متعدد البروتوكولات ومركز البيانات وSCADA نواةً، تُوحَّد جداول نقاط المعدات والحالات والإنذارات والبيانات التاريخية، لتوفير مدخل بيانات متسق لتطبيقات MES وOEE وSPC وتحليل الطاقة. وتقيَّم المعدات القديمة والبروتوكولات الخاصة أولاً، ولا يُطرح الحوسبة الطرفية والتشخيص بالذكاء الاصطناعي بوصفهما وظيفة افتراضية.
مناسب لـ
سيناريوهات الملاءمة
- • ورش إنتاج تتعايش فيها ماركات متعددة وتريد توحيد جداول النقاط والحالات ومعايير الإنذارات.
- • مصانع لديها أجهزة منفردة أو خطوط قديمة وتريد إضافة مراقبة وخدمات بيانات مع الإبقاء على منطق التحكم القائم.
- • مصانع تعيد فيها تطبيقات عليا عدة جمع نفس المعدات وتخطط لبناء مركز بيانات موحد.
- • مشاريع لها متطلبات قبول واضحة لانقطاع الاتصال والاستكمال وأرشفة الإنذارات أو تدقيق الواجهات.
سيناريوهات تستلزم تقييماً منفصلاً
- • رفض تقديم وثائق المعدات أو نوافذ الاختبار أو ظروف الشبكة مع اشتراط التعهد المباشر بقابلية ربط كل المعدات.
- • الحاجة إلى تجاوز آليات أمان الشركة المصنعة أو تعديل برامج التحكم دون تصريح أو اختراق التشابكات الأمنية القائمة.
- • اعتبار ربط البيانات نطاق تسليم مفتاحاً واحداً يوازي MES كاملاً أو MOM أو التوأم الرقمي أو الصيانة التنبؤية بالذكاء الاصطناعي.
- • تحكم متزامن عالي التردد أو تحكم أمني صارم الزمن الحقيقي يُراد تحميله لمنصة جمع عادية أو للسحابة مباشرة.
الارتباط بأساليب التصنيع الرشيق
القدرات الأساسية
ربط بروتوكولات متعددة الماركات
ربط PLC وأجهزة CNC والروبوتات والأجهزة القياسية ومعدات الاختبار وفق البروتوكولات والأنواع المتحقق منها؛ وتخضع المعدات عديمة منفذ الاتصال أو ذات البروتوكول الحر أو الناقصة الوثائق للتحقق التقني أولاً.
جدول نقاط موحد ودلالة البيانات
إدارة تدرج المعدات وتسمية الوسوم وأنواع البيانات والوحدات ونطاقات القياس وخصائص القراءة والكتابة ورموز الجودة، لتوفير قاموس بيانات متسق للتطبيقات العليا.
مراقبة فورية بSCADA
بناء شاشات لحالات المعدات والمعاملات والاتجاهات والعمليات وفق سير العملية، ودعم مسار منصات تهيئة متعددة الماركات أو الحواسيب العلوية المطورة ذاتياً، والاختيار بحسب السيناريو دون ربط بماركة واحدة.
تدرج الإنذارات وحكم الأحداث
تهيئة مستويات الإنذارات وشروط التفعيل والإعادة والوالإقرار والأرشفة والتنبيه، والتمييز بالجمع بين إزالة الاضطراب وقواعد الكتم بين التنبيه والحالة الشاذة في العملية والعطل الذي يستلزم معالجة.
البيانات التاريخية وتحليل المنحنيات
اختيار القواعد الفورية أو العلائقية أو التسجيل الملفي بحسب تكرار البيانات والاستخدام، وتوفير الاتجاهات وفرز الفترات وربط الأحداث، وتصميم سياسة الاحتفاظ وقدرة المعاينة بحسب المشروع.
إعادة الاتصال والاستكمال بعد الانقطاع
توفير إدارة الجلسات وإعادة الاتصال الآلي ومراقبة النبض؛ وتهيئة استكمال من نقطة الانقطاع عند توافر تخزين مؤقت لدى مصدر البيانات أو الطرف، والتحقق من ترتيب البيانات المستكملة واكتمالها.
خدمات بيانات قابلة لإعادة الاستخدام
توفير بيانات المعدات للتطبيقات عبر API قياسية أو الرسائل أو واجهات قواعد البيانات، للحد من اتصال عدة أنظمة بالمعدات مباشرة.
بنية البيانات والنظام
طبقة ربط المعدات
الاتصال بPLC وأجهزة CNC والروبوتات والأجهزة القياسية وأنظمة التهيئة القائمة، واعتماد الربط المباشر أو وحدات الاتصال أو بوابات البروتوكول أو المحولات المخصصة بحسب قدرة المعدات.
طبقة الطرف ومركز البيانات
تحمل جلسات البروتوكول وجدولة الجمع وربط النقاط والتخزين المؤقت ورموز الجودة والاستعادة بعد الانقطاع، وتغليف فروق الموقع في خدمة بيانات موحدة.
طبقة SCADA والبيانات التاريخية
توفير شاشات المراقبة وأحداث الإنذارات والاتجاهات الفورية والتخزين التاريخي، وإدارة البيانات الأصلية والمجمعة في طبقات بحسب الاستخدام.
طبقة تكامل التطبيقات والأمان
تموين تطبيقات الورشة عبر واجهات مضبوطة، مع توضيح حدود التشغيل والصيانة بتقسيم الشبكة وصلاحيات الأدوار والتدقيق والموافقة على الوصول البعيد.
- بروتوكولات ميتسوبيشي MELSEC وسيمنس S7 وغيرها من PLC المتحقق منها
- مدخلات متعلقة بCC-Link/CC-Link IE وPROFINET وEtherNet/IP
- Modbus RTU/TCP وOPC UA/DA وBACnet
- MQTT وWebSocket وHTTP/REST وخدمات الرسائل
- واجهات CNC والروبوتات ومسدسات الباركود وRFID والأجهزة القياسية
- واجهات معدات قطاعية خاصة مثل CAN/LIN وSECS/GEM
- واجهات برمجيات التهيئة القائمة وقواعد البيانات الفورية والتاريخية
- واجهات MES وOEE وSPC وEMS ومنصات بيانات المؤسسة
مراحل التنفيذ
- 1
مسح المعدات والشبكة
بناء قائمة بالمعدات ووحدات التحكم والبروتوكولات وجداول النقاط والشبكة ونوافذ التوقف، ووسم الأدلة المتوفرة والواجهات المطلوب التحقق منها والبنود غير القابلة للجمع.
- 2
تحقق بروتوكول النموذج
اختيار معدات تمثيلية للتحقق من الاتصال والقراءة والكتابة والمعاينة والانقطاع وجودة البيانات، وتحديد الحاجة إلى وحدات اتصال أو مشغلات مخصصة.
- 3
تصميم نموذج البيانات وSCADA
توحيد دلالات النقاط وتدرج الإنذارات وسياسة التاريخ وتدرج الشاشات والواجهات العليا، وتعريف حدود التحكم والجمع للقراءة فقط في الوقت نفسه.
- 4
تشغيل متكامل بالمناطق واختبار الحالات الشاذة
الربط بحسب الخط أو مجموعة المعدات، واختبار إعادة الاتصال والتخزين المؤقت والاستكمال ومزامنة الزمن وإنذارات الحالات الشاذة، وتفادي التحول الشبكي الكامل دفعة واحدة.
- 5
التحقق التشغيلي وترسيخ القوالب
مطابقة البيانات بالملاحظة الميدانية والسجلات الأصلية، وتسليم جداول النقاط ومواد التشغيل؛ والإبقاء على خطوة مراجعة فروق المعدات قبل التكرار.
مخرجات التسليم
- ✓ قائمة مسح للمعدات والبروتوكولات والشبكة وحدود الجمع
- ✓ جدول نقاط موحد وقاموس بيانات وشرح ربط العناوين
- ✓ خدمات جمع ومركز بيانات وأعمال SCADA مهيأة وفق النطاق
- ✓ تصميم تدرج الإنذارات والتخزين التاريخي ومعالجة انقطاع الشبكة
- ✓ شرح واجهات البيانات القياسية وسجلات التشغيل المتكامل للتطبيقات العليا
- ✓ سجلات قبول لحالات اضطراب الاتصال والاستكمال وجودة البيانات
- ✓ مواد التشغيل والصيانة وقوالب إعادة استخدام ربط المعدات
الأسئلة الشائعة
هل يمكن ربط المعدات القديمة عديمة منفذ الاتصال أو وثائق البروتوكول؟
ينبغي النظر أولاً في وحدات التحكم والأجهزة القياسية والإشارات الكهربائية المتاحة. قد يُعتمد إضافة وحدة اتصال أو تحويل بروتوكول أو استشعار مستقل أو إدخال يدوي ضروري، وقد لا يُنصح بالتعديل لاعتبارات أمنية أو تقنية. والمرجع نتيجة التحقق من النموذج.
هل يؤثر جمع البيانات في تحكم المعدات الأصلي؟
يعتمد التنفيذ الافتراضي أسلوب القراءة فقط والتقسيم وتحديد التردد، مع الإبقاء على التحكم المحلي للتجهيزات والتشابكات الأمنية. وعند الحاجة الفعلية للكتابة أو التشغيل عن بعد، يجب تعريف الصلاحيات والتشابك والموافقة واستراتيجية الأمان عند الفشل منفصلة، ولا يجوز اتخاذ سلسلة الجمع العادية سلسلة تحكم أمني.
هل يستكمل الاستكمال بعد الانقطاع كل البيانات المقطوعة؟
يتوقف ذلك على استمرار المعدات أو وحدة التحكم أو البوابة الطرفية في المعاينة وتوافر تخزين مؤقت كافٍ خلال الانقطاع. يوضح التنفيذ موضع التخزين المؤقت ومدته وطوابع الزمن وأسلوب التحقق من الاستكمال؛ ولا يمكن استعادة فترات الانقطاع بلا احتفاظ بالبيانات الأصلية من العدم.
لدينا SCADA بالفعل، لماذا نحتاج مركز بيانات؟
ليست كل المشاريع بحاجة إلى إضافته. إذا احتاجت تطبيقات عدة إعادة استخدام بيانات المعدات، أو كانت واجهات التهيئة القائمة غير موحدة، أو لزمت إدارة مركزية لإعادة الاتصال والتخزين المؤقت، قلّص مركز البيانات الاتصالات المتكررة؛ أما المراقبة البسيطة للموقع الواحد فيمكنها اعتماد بنية SCADA مناسبة مباشرة.
هل يشمل النطاق ذكاءً اصطناعياً طرفياً أو صيانة تنبؤية أو MOM كاملاً؟
لا ينتمي شيء منها إلى النطاق الافتراضي. محور تسليم هذا المنتج ربط المعدات والمراقبة والإنذارات والتاريخ وخدمات البيانات؛ ويحتاج الذكاء الاصطناعي الطرفي والتشخيص التنبؤي إلى تحقق منفصل، وتصمم وظائف أعمال MES/MOM الكاملة ضمن حدود مشروع مستقل.
منتجات ذات صلة
إدارة طاقة المصنع وتحليل الاستهلاك
تفكيك فاتورة العداد الإجمالي إلى المناطق والأنظمة والمعدات والمنتجات، وبناء خط أساس للاستهلاك قابل للتفسير
منع أخطاء التغذية بالمواد وتتبع الدفعات
تحويل متطلبات التركيب إلى تحقق ووزن وسجلات دفعات قابلة للتنفيذ في الموقع
MES خط الإنتاج وتتبع الجودة
ليكون لتنفيذ أوامر العمل أساس، وللحالات الشاذة سجل، ولتسلسل المنتجات إمكان رجوع
مقالات ذات صلة
كيف تُجمع بيانات تدفق القيمة: اجعلوا خريطة الوضع الراهن خط أساس تحسين قابلًا للتحقق
الجواب المباشح لجمع بيانات تدفق القيمة هو اختيار عائلة المنتجات وحدود البداية والنهاية أولًا، ثم تسجيل كل عملية على طول تدفق المواد وتدفق المعلومات: الدورات وتغيير الإعداد والزمن المتاح والمخزون قيد التصنيع والجودة وقواعد الدفعات، ثم معايرة بيانات الأنظمة بالملاحظة الميدانية. فخريطة تدفق القيمة ليست تحويل تقارير MES إلى مخطط تدفق، بل تفسير كيف يُطلَب الطلبُ الإنتاجَ، وأين تنتظر المواد، وأين تتشوه المعلومات، وأي الفاقد يستحق دخول تصميم الحالة المستقبلية.
حدود MES وERP وSCADA: خطّوا الحدود بمسؤولية الكائنات لا بأسماء الأقسام
الجواب المباشر لتقسيم حدود MES وERP وSCADA هو مراجعة كل كائن أعمال على حدة والسؤال: مَن ينشئ، مَن يعدّل، مَن ينفّذ، مَن يحفظ، مَن يطابق؟ فنظام ERP يتولى عادةً موارد المؤسسة وخطط التشغيل، ونظام MES يتولى التنفيذ في الورشة والتنسيق العملي، ونظام SCADA يتولى مراقبة عمليات المعدات والإنذارات والسجلّ التاريخي، بينما يبقى كونترول PLC والوظائف المتعلقة بالسلامة في أنظمة كونترول تم التحقق منها. فالحدود لا تُخمَّن من اسم البرنامج، بل تُصمَّم وفق الكائن والحالة والزمن والمسؤولية.
شجرة فاقد OEE: من العوامل الثلاثة إلى فاقد قابل للتصرف
الجواب المباشر لشجرة فاقد OEE هو حساب معدل التوفر (A) ومعدل الأداء (P) ومعدل المطابقة (Q) أولًا ضمن حدود زمن الإنتاج المخطط نفسها، ثم تفكيك فروق العوامل الثلاثة طبقة طبقة إلى التوقفات والتوقفات الدقيقة والتباطؤ والإقلاع وفاقد الجودة. فالمعادلة: OEE = A × P × Q؛ حيث A = زمن التشغيل ÷ زمن الإنتاج المخطط، وP = الدورة المثالية × الإنتاج الكلي ÷ زمن التشغيل، وQ = الكمية المطابقة ÷ الإنتاج الكلي. ويجب استخدام المعادلة على المعدة نفسها والفترة نفسها ومعيار إنتاج واحد.

ابدأ الحكم على قابلية الربط بقائمة معدات
التحقق بنداً بنداً بحسب طراز المعدات والبروتوكول واستخدام البيانات ونافذة التعديل، وإتمام التحقق من النموذج أولاً ثم تحديد نطاق ربط الخط.