
อุตสาหกรรม
ชิ้นส่วนยานยนต์และยางรถยนต์
เชื่อมโยงข้อมูลกระบวนการจากกลุ่มเครื่องจักร ข้อมูลระบุตัวตนผลิตภัณฑ์ และการทำงานร่วมกันระดับกลุ่มบริษัท ให้เป็นห่วงโซ่การตรวจสอบย้อนกลับที่พิสูจน์ได้
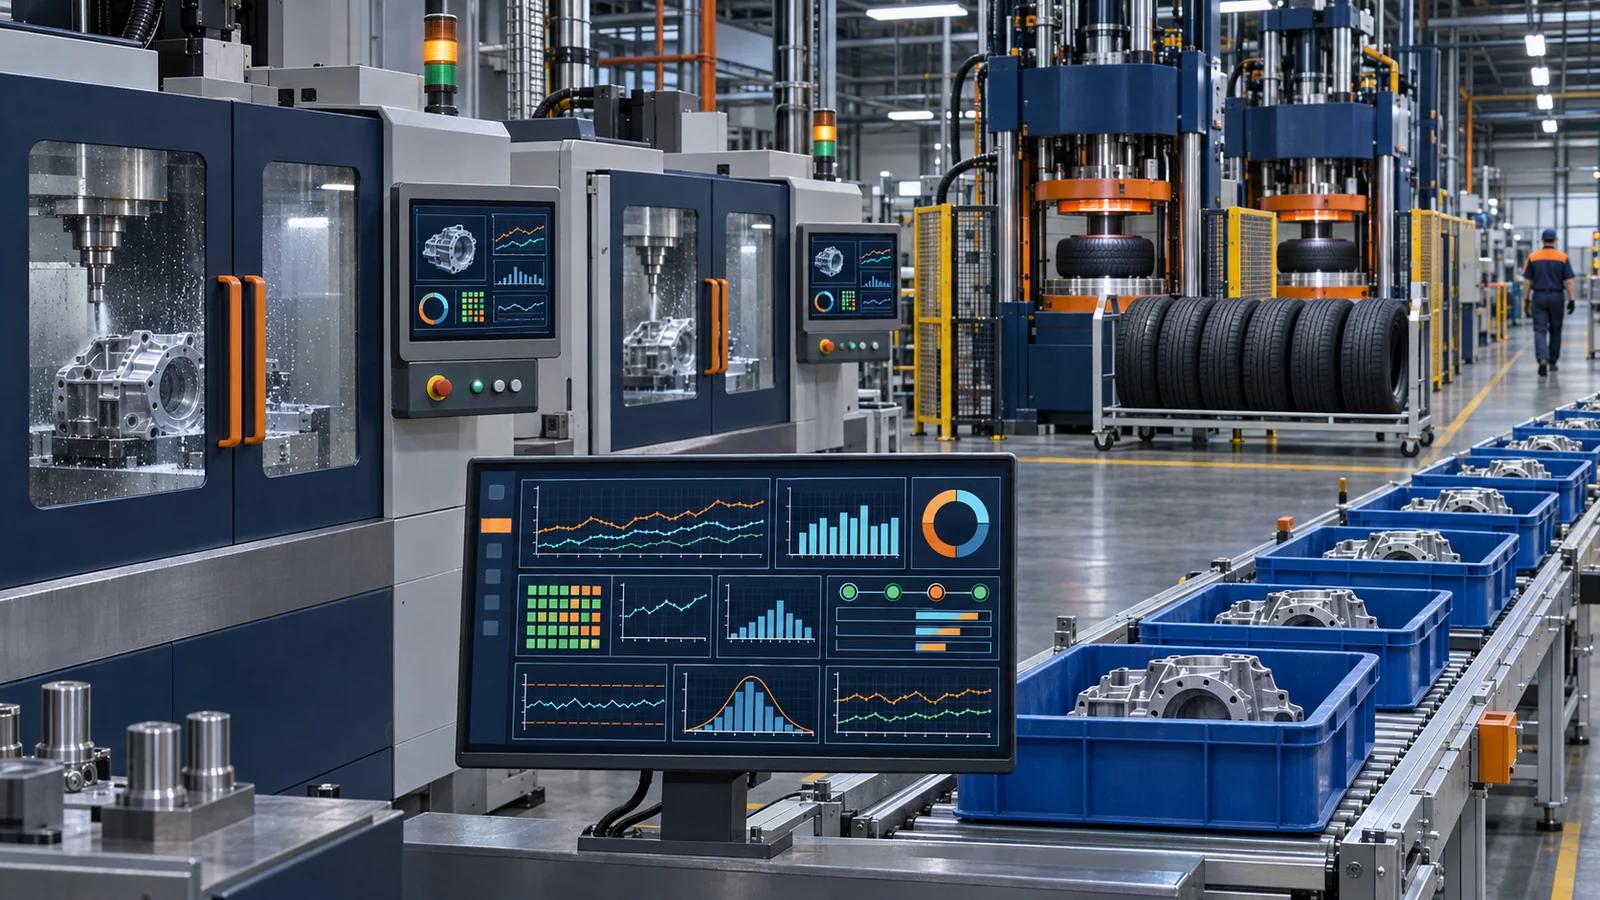
การผลิตชิ้นส่วนยานยนต์และยางรถยนต์มีลักษณะเด่นคือมีกลุ่มเครื่องจักรขนาดใหญ่ กระบวนการผลิตต่อเนื่อง ต้องการหลักฐานคุณภาพอย่างละเอียด และต้องประสานงานหลายแห่ง ORPAON เซี่ยงไฮ้เชื่อมโยงการเชื่อมต่อเครื่องจักร เส้นกราฟกระบวนการ บันทึกการปฏิบัติงาน และบาร์โค้ดผลิตภัณฑ์ โดยให้ความสำคัญกับความสมบูรณ์ของข้อมูลในช่วงเครือข่ายขาดการเชื่อมต่อ ข้อมูลหลักข้ามระบบ และขอบเขตของเทมเพลตระหว่างแต่ละแห่ง
ปัญหาที่พบบ่อย
- เครื่องวัลคาไนซ์ เครื่องขึ้นรูปยาง โต๊ะทดสอบ และอุปกรณ์ประกอบใช้โปรโตคอลต่างกัน ทำให้ยากต่อการกำหนดรายการแท็กข้อมูล รอบการสุ่มข้อมูล และนาฬิกาให้เป็นมาตรฐานเดียวกันทั่วทั้งกลุ่มเครื่องจักร
- เมื่อเครือข่ายขาดการเชื่อมต่อ เส้นกราฟกระบวนการและบันทึกการปฏิบัติงานอาจมีช่องว่าง หากหลังกลับมาเชื่อมต่อแล้วระบบรับเฉพาะค่าแบบเรียลไทม์ ก็จะไม่สามารถสร้างกระบวนการย้อนหลังได้
- หากบาร์โค้ด แม่พิมพ์ เครื่องจักร เส้นกราฟกระบวนการ และผลการตรวจสอบไม่มีความเชื่อมโยงที่เสถียร การติดตามไปข้างหน้าและการสืบสวนย้อนกลับจะต้องอาศัยงานด้วยมือ
- เมื่อระบบระดับองค์กรและระบบหน้างานผลิตไม่มีความรับผิดชอบต่อข้อมูลที่ชัดเจน ใบสั่งงาน วัสดุ เวอร์ชันกระบวนการ และการส่งผลกลับมักต้องดูแลซ้ำซ้อน
- แต่ละแห่งมีเครื่องจักรต่างรุ่น เครือข่าย และแนวปฏิบัติในการใช้งานแตกต่างกัน การคัดลอกโปรแกรมโดยตรงอาจทำให้อินเทอร์เฟซและนิยามข้อมูลคลาดเคลื่อน
แนวทางโซลูชัน
การเชื่อมต่อกลุ่มเครื่องจักรให้เป็นมาตรฐานเดียวกัน
จัดทำตัวปรับโปรโตคอล เทมเพลตรายการแท็กข้อมูล กลยุทธ์การสุ่มข้อมูล และโมเดลสถานะตามกลุ่มเครื่องจักร ใช้รอบการสุ่มข้อมูลที่เหมาะสมกับกระบวนการสำคัญ และระบุแท็กที่ไม่ส่งข้อมูลและค่าผิดปกติผ่านการเฝ้าติดตามการเชื่อมต่อและการตรวจสอบคุณภาพข้อมูล
การบัฟเฟอร์ข้อมูลขณะเครือข่ายขาดการเชื่อมต่อและการเติมข้อมูลย้อนหลังหลังกู้คืน
กำหนดขอบเขตข้อมูล ตัวระบุลำดับ และเงื่อนไขการจัดเก็บที่สามารถบัฟเฟอร์ไว้ที่เครื่องจักรหรือระดับเอดจ์ หลังการสื่อสารกลับมาเป็นปกติ ให้เติมข้อมูลย้อนหลังตามลำดับเวลา และตรวจสอบข้อมูลซ้ำ ช่องว่าง และความสอดคล้องของเหตุและผล ความสามารถจริงต้องตรวจสอบร่วมกับความสามารถในการบัฟเฟอร์ของเครื่องจักรและเส้นทางเชื่อมต่อหน้างาน
MES สำหรับการวัลคาไนซ์และการปฏิบัติกระบวนการ
จัดระเบียบการปฏิบัติการวัลคาไนซ์โดยยึดใบสั่งงาน เครื่องจักร บาร์โค้ด สูตรหรือเวอร์ชันกระบวนการ เส้นกราฟกระบวนการ และบันทึกการเสร็จสิ้นงาน ส่วนการจัดการเหตุการณ์ผิดปกติและความรับผิดชอบในการอนุมัติปล่อยผลิตภัณฑ์ยังคงกำหนดค่าและรับรองตามขั้นตอนเดิมของโรงงาน
การตรวจสอบคุณภาพไปข้างหน้าและย้อนกลับ
ใช้คีย์หลักของผลิตภัณฑ์ที่เป็นมาตรฐานเดียวกันเชื่อมโยงข้อมูลระบุตัวตนของวัตถุดิบหรือกระบวนการก่อนหน้า เครื่องจักร เครื่องมือและอุปกรณ์จับยึด บุคลากร เส้นกราฟกระบวนการ และผลการตรวจสอบ ทั้งเพื่อย้อนดูกระบวนการทั้งหมดจากผลิตภัณฑ์ และเพื่อกำหนดขอบเขตผลิตภัณฑ์ที่เกี่ยวข้องจากสภาวะผิดปกติ
อินเทอร์เฟซระดับองค์กรและเทมเพลตสำหรับหลายแห่ง
กำหนดเจ้าของข้อมูลแต่ละประเภท เงื่อนไขการเรียกใช้อินเทอร์เฟซ และกลไกชดเชยเมื่อเกิดความล้มเหลวระหว่าง MES กับระบบเดิม เช่น ERP แยกโมเดลข้อมูลส่วนกลางออกจากการกำหนดค่าเฉพาะของแต่ละแห่ง รับรองแบบต้นแบบก่อน แล้วจึงทำซ้ำไปทีละแห่ง
ขั้นตอนการใช้งาน
- 1.
จัดทำบัญชีรายการกลุ่มเครื่องจักรและข้อมูลหลัก
สำรวจกลุ่มเครื่องจักร ตัวควบคุม เส้นกราฟกระบวนการ ตัวระบุผลิตภัณฑ์ แม่พิมพ์ และข้อมูลในระบบองค์กร พร้อมระบุให้ชัดเจนว่าระบบใดเป็นผู้ดูแลแต่ละฟิลด์
- 2.
ตรวจสอบการเก็บข้อมูลและสถานการณ์เครือข่ายขาดการเชื่อมต่อ
เลือกเครื่องจักรที่เป็นตัวแทนเพื่อทดสอบการเก็บข้อมูลปกติ การสื่อสารขาดหาย การเติมข้อมูลย้อนหลังหลังกู้คืน การตัดข้อมูลซ้ำ และการปรับนาฬิกาให้ตรงกัน เพื่อจัดทำกรณีทดสอบการรับรองที่ทำซ้ำได้
- 3.
เชื่อมการปฏิบัติงานและการตรวจสอบย้อนกลับในพื้นที่เดียว
ภายในพื้นที่ที่กำหนดชัดเจน เชื่อมใบสั่งงานกับเครื่องจักร กระบวนการกับบาร์โค้ด และการตรวจสอบกับผลิตภัณฑ์ จากนั้นตรวจสอบการค้นหาไปข้างหน้าและย้อนกลับรวมถึงการจัดการเหตุการณ์ผิดปกติ
- 4.
ทดสอบร่วมกับอินเทอร์เฟซระบบองค์กร
ตรวจสอบการส่งข้อมูลหลัก การส่งผลการปฏิบัติงานกลับ การลองใหม่เมื่ออินเทอร์เฟซล้มเหลว และกลไกกระทบยอดข้อมูล เพื่อไม่ให้การป้อนข้อมูลซ้ำด้วยมือปกปิดความรับผิดชอบของอินเทอร์เฟซที่ยังไม่ชัดเจน
- 5.
ทำซ้ำหลังรับรองแบบต้นแบบ
กำหนดเทมเพลตกลุ่มเครื่องจักร ข้อกำหนดอินเทอร์เฟซ กรณีทดสอบ และเอกสารฝึกอบรมให้เป็นมาตรฐาน เมื่อทำซ้ำไปยังแห่งอื่น ต้องตรวจสอบเครือข่าย เวอร์ชันเครื่องจักร และความแตกต่างของธุรกิจในท้องถิ่นใหม่
คำถามที่พบบ่อย
การเติมข้อมูลย้อนหลังหลังเครือข่ายขาดการเชื่อมต่อหมายความว่าข้อมูลในอดีตทั้งหมดจะกู้คืนได้เสมอหรือไม่
ไม่ใช่ ความสามารถในการเติมข้อมูลย้อนหลังขึ้นอยู่กับว่าเครื่องจักรหรือระดับเอดจ์จัดเก็บข้อมูลในช่วงขาดการเชื่อมต่อไว้หรือไม่ ความจุบัฟเฟอร์ ความน่าเชื่อถือของการประทับเวลาและหมายเลขลำดับ ตลอดจนกลไกการอ่านข้อมูลหลังกู้คืน โครงการต้องตรวจสอบขอบเขตที่เติมข้อมูลได้ด้วยสถานการณ์การขาดการเชื่อมต่อจริง และกำหนดวิธีทำเครื่องหมายและจัดการเมื่อไม่สามารถเติมข้อมูลให้ครบได้
การตรวจสอบย้อนกลับจำเป็นต้องเก็บข้อมูลทุกแท็กของกระบวนการหรือไม่
ขอบเขตการเก็บข้อมูลควรกำหนดจากความเสี่ยงด้านคุณภาพ วัตถุประสงค์ของการวิเคราะห์กระบวนการ ข้อจำกัดด้านการจัดเก็บ และสถานการณ์การค้นหา เริ่มจากกำหนดหลักฐานกระบวนการที่ต้องสร้างย้อนหลังได้ แล้วจึงระบุแท็ก เส้นกราฟ และเหตุการณ์สำคัญ เพื่อหลีกเลี่ยงการเก็บข้อมูลโดยไม่มีขอบเขตจนได้ข้อมูลจำนวนมากแต่นำไปใช้ไม่ได้
การทำซ้ำไปยังหลายแห่งสามารถติดตั้งโปรแกรมชุดเดียวกันได้โดยตรงหรือไม่
สิ่งที่นำกลับมาใช้ใหม่ได้คือโมเดลข้อมูล ข้อกำหนดอินเทอร์เฟซ ฟังก์ชันส่วนกลาง และวิธีรับรอง แต่ต้องไม่มองข้ามความแตกต่างด้านเวอร์ชันเครื่องจักร รายการแท็กข้อมูล การแบ่งโซนเครือข่าย ข้อมูลหลัก และกฎการใช้งาน แต่ละแห่งยังต้องตรวจสอบการปรับให้เข้ากันและรับรองหน้างาน
หลัง MES เริ่มใช้งานแล้ว ยังจำเป็นต้องดูแลใบสั่งงานและวัสดุใน ERP หรือไม่
ขึ้นอยู่กับการออกแบบระบบที่เป็นเจ้าของข้อมูล โดยทั่วไปจะกำหนดให้ระบบองค์กรและระบบหน้างานผลิตรับผิดชอบข้อมูลและสถานะต่างกันอย่างชัดเจน ซิงโครไนซ์ผ่านอินเทอร์เฟซและมีการกระทบยอดข้อมูล ไม่ควรกำหนดให้ MES ทำซ้ำหรือแทนที่ทุกหน้าที่ของ ERP โดยไม่มีเงื่อนไข
ผลิตภัณฑ์ที่เกี่ยวข้อง
การเก็บข้อมูลเครื่องจักรและการเชื่อมต่อสายการผลิต
เก็บข้อมูลเครื่องจักรหลายยี่ห้อให้ถูกต้องและเสถียรก่อน แล้วจึงให้งานเฝ้าระวัง การตรวจสอบย้อนกลับ และการวิเคราะห์นำไปใช้ซ้ำ
MES สายการผลิตและการตรวจสอบคุณภาพย้อนกลับ
ทำให้การปฏิบัติตามใบสั่งผลิตมีหลักฐานรองรับ ความผิดปกติของกระบวนการมีบันทึก และตรวจสอบสายสัมพันธ์ของผลิตภัณฑ์ย้อนกลับได้

เริ่มด้วยการตรวจสอบห่วงโซ่การตรวจสอบย้อนกลับของการวัลคาไนซ์ที่สมบูรณ์หนึ่งห่วงโซ่
เริ่มจากสามสถานการณ์สำคัญ ได้แก่ รายการแท็กข้อมูลของเครื่องจักร การกู้คืนหลังเครือข่ายขาดการเชื่อมต่อ และการเชื่อมโยงบาร์โค้ด เพื่อยืนยันพื้นที่ต้นแบบและขอบเขตทางเทคนิคสำหรับการทำซ้ำในระยะต่อไป