
Setores
Fabricação de alimentos
Traga execução de receitas, evidências de lote e perdas da linha para um mesmo ciclo fechado no chão de fábrica
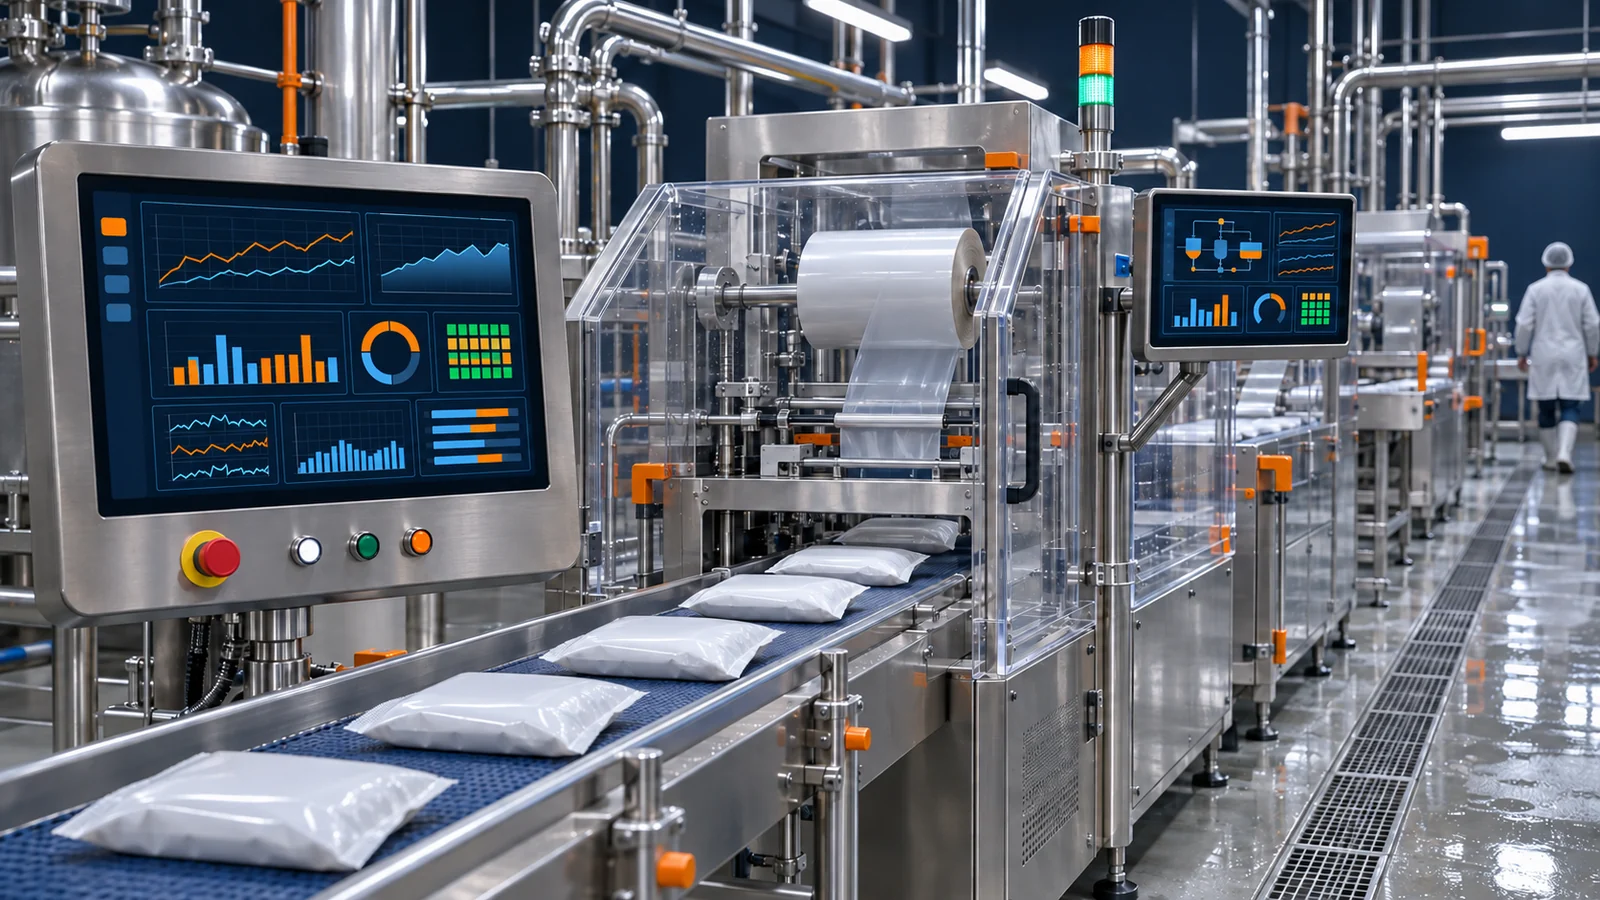
A produção de alimentos exige receitas e pesagens precisas e, ao mesmo tempo, explicações para paradas, perdas de velocidade, retrabalho e consumo de energia. A Shanghai Orpaon parte de regras de receita, identidades de materiais, interfaces de balanças e CLPs e chaves de lote para combinar prevenção de erros na dosagem, rastreabilidade de pesagem, OEE, andon e aquisição de energia. O sistema pode apoiar processos de gestão estabelecidos, mas funções técnicas não são apresentadas como conclusões de certificação.
Desafios comuns
- Requisição, dosagem e pesagem manuais dependem da experiência do operador; materiais semelhantes e trocas frequentes de lote elevam o risco de pegar o material errado, omitir uma adição ou desviar da sequência exigida.
- Sem validação unificada de versões de receita, tolerâncias, estado das balanças e permissões de operação, anomalias costumam só aparecer em operações a jusante.
- Registros de pesagem, códigos de barras de lote, identidades de embalagem e dados de processo ficam desconectados, e delimitar o alcance exige comparação manual entre registros.
- Critérios de causa inconsistentes para microparadas, esperas, perdas de velocidade e trocas deixam o OEE como resumo de fim de mês, sem orientar a melhoria.
- Consumos de água, eletricidade, gás e demais utilidades são apurados separados de volume, lotes e condições de operação, dificultando distinguir flutuações de energia por mudança de produto, vazio ou anomalias.
Abordagem da solução
Prevenção de erros online na dosagem manual
Oriente o operador sobre materiais conforme a versão da receita e a sequência de operações. Combine conferências por código de barras na requisição e devolução, comparação de peso em tempo real, verificação de tolerâncias e alarmes sonoros e visuais para fora de tolerância, mantendo na cadeia de execução o tratamento de exceções e os registros de autorização.
Rastreabilidade de pesagem e lote
Use uma chave de lote para vincular materiais, balanças, operadores, pesos, horários, etapas de adição e identidades de embalagem a jusante. Apoie o rastreamento reverso do produto acabado até a dosagem e a verificação direta dos objetos relacionados a partir de um lote de material.
Linha modelo de OEE e andon
Padronize primeiro, em uma linha modelo, os critérios de tempo, ciclo, produção e qualidade; depois conecte eventos de equipamento a chamados andon, confirmação de causas e responsabilidade pela melhoria. Valide o método antes de expandir para outras áreas com configuração das diferenças locais.
Monitoramento de tubulações e processo
Ofereça monitoramento centralizado e registro de alarmes para tanques, tubulações, temperaturas e sinais de estado que exigem atenção. Desenhe a hierarquia de telas e a responsabilidade por alarmes conforme os riscos do processo e as práticas operacionais por papel.
Análise de correlação energia-produção
Alinhe a submedição às linhas, turnos, volumes ou linhas de tempo de lote para criar uma visão explicável do consumo de energia por unidade produzida. Sinalize claramente dados ausentes e critérios inconsistentes, em vez de assumir compromissos diretos de economia.
Etapas de implementação
- 1.
Definir regras de receita e rastreabilidade
Confirme códigos de materiais, versões de receita, sequências de pesagem, tolerâncias, códigos de barras, divisão e fusão de lotes e autorizações de exceção. Elimine ambiguidades de regra antes de configurar o sistema.
- 2.
Verificar interfaces de balanças e equipamentos
Inspecione balanças eletrônicas, CLPs, leitores de código e condições de rede, e teste leituras estáveis, buffer durante desconexão, dados duplicados e registro manual.
- 3.
Construir a linha modelo e a referência de dosagem
Valide separadamente os ciclos fechados mínimos do cálculo de OEE e da prevenção de erros na dosagem, usando a operação real dos turnos para testar se orientações, tratamento e consultas de rastreabilidade são utilizáveis.
- 4.
Integrar a cadeia de lote ponta a ponta
Vincule pelas chaves definidas requisição, pesagem, adição, monitoramento de processo, embalagem e linhas de tempo de energia e execute exercícios de rastreabilidade direta e reversa.
- 5.
Expandir por modelo e recalibrar continuamente
Aplique a outras áreas os dicionários de dados, telas e casos de aceitação validados, reconfirmando diferenças de produtos, receitas, equipamentos e critérios de gestão.
Perguntas frequentes
Implantar rastreabilidade e prevenção de erros significa que a certificação do sistema de gestão foi alcançada?
Não. O sistema pode oferecer apoio técnico, como registros de receita, pesagem, lote e operação, conforme os requisitos do projeto, mas a certificação envolve o sistema de gestão, a execução no chão de fábrica e auditorias independentes. Funções de software ou desenho de rastreabilidade não podem ser apresentadas como conclusões de certificação GMP, ISO ou outras.
As tolerâncias de pesagem devem ser definidas uniformemente pelo fornecedor do sistema?
Não devem ser decididas unilateralmente pelo fornecedor. A fábrica precisa confirmar tolerâncias, versões de receita, tratamento de fora de tolerância e papéis autorizados conforme as regras de processo e de gestão. O sistema valida, orienta e registra segundo essas regras confirmadas.
Por que começar com uma linha modelo de OEE antes de expandir?
A linha modelo valida estados de equipamentos, tempo de ciclo ideal, critérios de produção e peças boas e o processo de confirmação de causas pela equipe de turno. Pular essa etapa e expandir direto facilmente produz dados com a mesma forma entre linhas, mas com significados diferentes.
Operações que ainda têm etapas manuais podem entrar na rastreabilidade?
Sim. As etapas manuais podem ser registradas por leitura de código, confirmações no posto, aquisição por balança eletrônica e autorizações de exceção. Distinga claramente dados originados de equipamentos e entradas manuais e defina regras auditáveis para leituras perdidas, registros complementares e desconexões.
Produtos relacionados
MES de linha e rastreabilidade da qualidade
Dê base evidencial à execução das ordens, registre as exceções do processo e torne a genealogia do produto rastreável
OEE e visualização andon
Mais do que exibir um indicador: decomponha as perdas em causas acionáveis e ciclos de responsabilidade
Gestão e análise de energia fabril
Decomponha as contas de utilidades por área, sistema, equipamento e produto para construir uma linha de base de energia explicável
Aquisição de dados de equipamentos e conectividade de linha
Capture com precisão e estabilidade os dados de equipamentos de várias marcas, antes de reutilizá-los em monitoramento, rastreabilidade e análise

Comece por uma cadeia de dosagem ou por uma linha modelo
Confronte as fronteiras do sistema com regras reais de receita, processos de pesagem e amostras de causas de parada, e estabeleça primeiro um ciclo fechado no chão de fábrica pronto para aceitação.